2026-09-23 23:19:42 分类:商机
上周三刚上班,质检就把一筐液压阀芯推到了装配班门口。
“整批退,圆度超了0.2丝,客户那边装上去阀杆串动,直接砸单。”
班长蹲在磨床脚边抽了半盒烟,烟灰落了一鞋。
我走过去敲了敲那台刚买一年的数控万能外圆磨床床身,声音发飘。
藏在台面下的门道
很多人买磨床只看系统多少钱,外观亮不亮。
说实话,核心就三样,每一样都卡着生死线。
主轴径向跳动不能超过0.001mm,磨头电机转速必须稳定在1450转波动不超0.5转,工作台每1000mm行程直线精度不能超过0.002mm。
少一个数字不达标,磨出来的活就是废品。
现在主流就两种主轴路线,静压和动压。
厂家画册上全吹静压好,油膜悬浮,摩擦力小,精度高。
不过话说回来,行业内有个不说的妥协。
中小批量生产的厂子,十家有八家最后还是选动压主轴。
为什么?
静压主轴你得天天守着,过滤油液,三个月换一次专用油,一年维护成本多掏两万多,车间稍微脏点,油堵了直接抱轴,修一次小一万。
动压主轴只要装配的时候刮研到位,平时按时换机油,用个十几年都不出大问题,就是连续磨四小时以上会发热,精度飘个0.1丝,稍微调下补正就完事。
说白了就是,你要面子还是要里子?
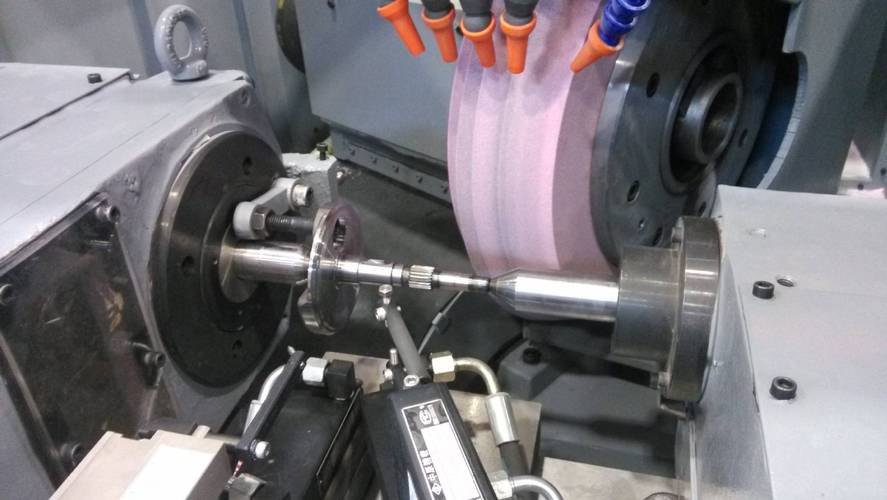 数控万能外圆磨床主轴刮研装配实拍
不同行当的不一样要求
 不同行当的不一样要求
我干了二十二年,见过这玩意用到各种稀奇古怪的地方,要求差得能差出十里地去。
去年给航天院所做一批伺服阀芯,那要求叫一个严。
圆柱度要控制在0.0005mm以内,粗糙度Ra要到0.05,除了数控万能外圆磨床,别的活根本干不了。
最后我们留了0.1mm的余量,磨完再手工跑合,就怕车间温度差个一度半度,精度直接飘没了。
另一个场景,商用车的半轴加工。
原来用专用外圆磨,换个型号就得调工装,半天开不了工。
现在用数控万能外圆磨床,换个程序夹紧就干,批量要求粗糙度Ra0.8,吃刀一次0.08mm走刀就到位,效率反而比专用磨还高。
对这类活来说,要求就是稳,能换型,别整那些花里胡哨的精度,能省钱就是好设备。
进口替代风口下的暗礁
 进口替代风口下的暗礁
这两年国产磨起来的快,原来动不动上百万的进口货,现在国产几十万就能拿下,精度也差不了多少。
不少厂子都换了国产,日子好过了不少。
但是有个事儿行业里没人愿意公开说。
现在的精度国标还是十多年前定的,只要求出厂静态精度合格,从来没提过连续加工8小时后的热变形精度要求。
很多新出厂的国产磨床,检测的时候静态精度全达标,拉回车间连续磨一天,精度直接飘出2丝,客户找厂家,厂家说我出厂符合国标,你能说什么?
这就是标准滞后带来的坑,多少小厂子吃了这个亏,换了新设备反而出不了合格活。
至于绿色制造那堆说法,要求换可降解液压油,可降解油粘度受温度影响大,北方冬天车间不开恒温,磨出来的活尺寸公差直接崩,又是一个没人愿意提的麻烦。
昨天我们把那台新磨床的主轴重新刮了研,紧了床身地脚,再磨,精度刚好。
干了这么多年磨床,我就认一句土话:磨床稳不稳,摸过主轴温度才知道。
那些参数吹得再天花乱坠,不如开一天活摸摸热了飘不飘。
你们有没有遇到过看起来全合格,用起来全是坑的磨床?不妨出来聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老炮聊数控万能外圆磨床:书上没写的实操干货
文章链接:https://m.yxqcspc.com/16336/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
