2026-09-24 01:16:41 分类:商机
上周三下午刚擦完机床,港口拉设备的老张踹开车间门就拍大腿。
说前两个月换的新泵,跑了才870小时,直接炸了配油盘,停船一天赔三万,这趟下来半年白干。
我们拆开机壳一看,黑油糊了满满一腔,配流盘磨得连原来的刻字都看不清。就是这玩意儿,闭式回路高压轴向柱塞泵,看起来不起眼,却是整台液压系统的心脏,坏一次就能让你赔到肉疼。
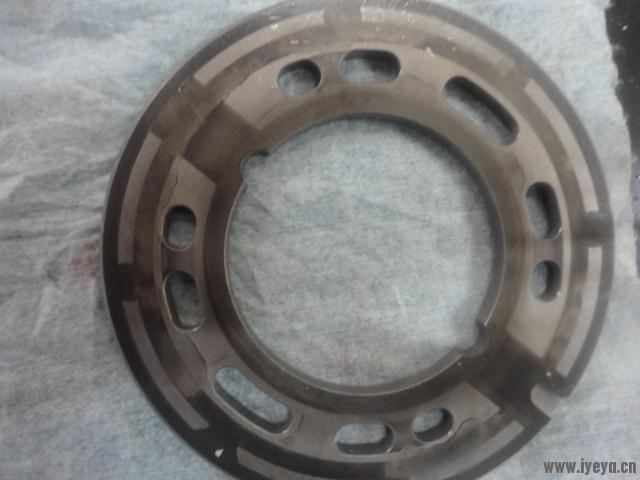 拆解后磨损的闭式回路高压轴向柱塞泵配流盘
核心里藏着行内不说的妥协
 核心里藏着行内不说的妥协
很多人听不懂闭式回路啥意思,说白了就是油不回油箱,泵出的油直接推完马达又流回泵,省了油箱空间,效率还高。
不像开式泵,搅得油里全是气泡,高压下容易气蚀。
做这个泵,三个参数卡死百分之九十的厂家。
额定压力必须到35MPa,差1MPa,重载下都能直接爆壳。斜盘摆角一般控制在±18度,大一度流量不够,小一度变量范围不够用。成品的容积效率,必须稳定在95%以上,低于这个数,跑两个小时油就热得能煮鸡蛋。
现在配流盘主要两个路线,一个是传统铜基烧结,一个是钢基喷涂碳化钨。
铜基的好,跑合快,成本低,韧性好摔不裂,可就是不耐磨,30MPa以上用个三千小时就得磨出沟。
碳化钨就不一样了,硬度能到HV1200,磨十年都不起坑,可缺点也明显,一贵二脆,安装的时候手重敲一下都能裂,加工难度翻两倍。
说实话,行内都不说,但大半做中端单的厂家都在做妥协。不会给你做全喷涂碳化钨,只在两个配油窗口那一小块喷,其余地方还是铜基,对外说全碳化钨配流盘,价格比全喷的低三分之一,实际用起来寿命少三分之一,普通用户测参数根本测不出来,只有用个一年半载才知道不对,那时候早就过保了。
不同行当的要求,差得能跨一条长江
先说工程机械的汽车吊行走机构,去年给徐州一个客户改了两台车,原来用的开式回路,憋压的时候变幅晃得厉害,高速行走还容易回火。
换了两台国产闭式泵之后,问题直接解决。案例就在这,原来客户换一台进口力士乐的要12万,我们找国内大厂拿的合格货才3万8,用到现在两年半,跑了一万四千多小时,就换了两次油封,啥事没有。
工程机械要的是什么?抗冲击,耐频繁启停,成本不能太高,坏了好换件。
换海工场景就完全不一样,去年渤海那边一艘铺管船找过来,绞车的闭式泵坏了,原来换的普通工业泵,不到三个月柱塞就锈得拉不动缸。
海上盐雾大,一天十二个小时不停变负载,要求所有接触油的零件都得抗腐蚀,一分钟启停十次,压力波动不能超过0.5MPa。
后来我们给换了整体镀硬铬的柱塞,泵轴用316不锈钢,壳体做了封孔防腐,用到现在快两年,啥问题没有。
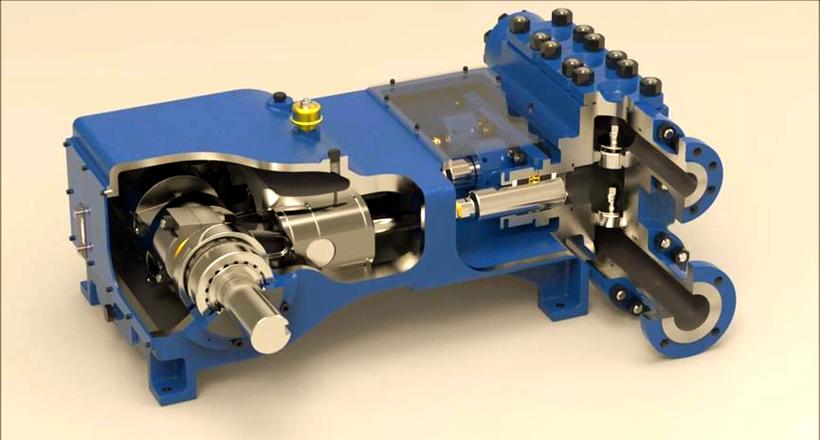 铺管船绞车安装的闭式回路高压轴向柱塞泵
进口替代热下,藏着没人说的暗礁
这两年喊进口替代喊得凶,原来三四万的进口泵,国内现在一万多就能做,性能也差不了太多,确实给下游省了好多钱。
不过话说回来,行业有个不愿公开的难题,现在的国家检测标准还是二十多年前的老标准,只测静态额定压力,不测高频交变冲击负载。
你说现在的泵车、工程机械,哪个不是一分钟变个七八次压力?老标准测出来合格的泵,实际用起来,不到两年内漏就大得没法看,换泵又得花钱,用户还以为自己操作不当,根本不知道是标准没跟上。
好多厂家就钻这个空子,静态参数合格就出厂,实际寿命差一半。
昨天磨柱塞的时候跟徒弟说,我干了二十年,总结出来一句土话:选泵别光看参数纸,得摸缸体的纹路够不够细。
参数印得再漂亮,缸体加工纹路粗,柱塞用三个月就能磨出间隙,内漏直接找上门。
你们有没有遇到过,检测全合格,装上去用半年就拉胯的闭式泵?反正我遇到过不止一回。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:闭式回路高压轴向柱塞泵:车间摸20年攒出来的干货
文章链接:https://m.yxqcspc.com/16355/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
