2026-09-26 04:36:57 分类:商机
三个月前的一个早班。
我刚换完工作服,鞋上还沾着门口的铁锈。
客户的投诉电话直接打到了车间主任办公室。
一批给商用车做的半轴,三成货淬硬层不合格,硬度差直接差了HRC3度,整批都要返炉,赶不上交期要赔几十万。
主任拽着我蹲在料堆旁边抽烟,脸都绿了。
说当初采购图便宜,找了个报价比市场价低二十万的小热处理炉厂家,当初拍胸脯说温度均匀度达标,现在出了问题,厂家过来修了三次,还是时好时坏。
别光看报价,这三个数字才是命根子
很多新手选炉子,上来就问多少钱一吨,多少万一台,根本不看核心参数。
我干了二十年,告诉你们,这三个数字没达标,报价再低也不能碰。
第一个,炉膛有效区温度均匀度必须≤±5℃,很多小厂家给你标±10℃,甚至根本不测全炉膛,你做高精度产品直接死。
第二个,轻质炉衬的蓄热率不能超过12%,蓄热率太高,开门放料后温降大,半天升不上来,一年多花十几万电费都是常事。
第三个,连续式网带炉的网带跑偏量不能超过2mm,超过的话用不了半年就得换网带,几万块一套,折腾到你怀疑人生。
现在主流的两条技术路线,电阻加热和燃气加热,各有优劣。
电阻加热干净,控温准,适合做中小精密零件,但是初期投资贵,运行成本比燃气加热高15%左右。
燃气加热运行成本低,适合大尺寸工件,比如风电主轴、大型模具,但是温度均匀度很难控制,尤其是炉膛长度超过6米的,很容易出现边角温度差超标的问题。
说实话,行业内通常不说但实际在做的妥协,就是很多厂家为了降本抢单,测温度均匀度的时候只测半炉膛,空炉测合格就出报告,你满料生产的时候,温度差早就超了,出了问题才发现,钱都付了,只能吃哑巴亏。
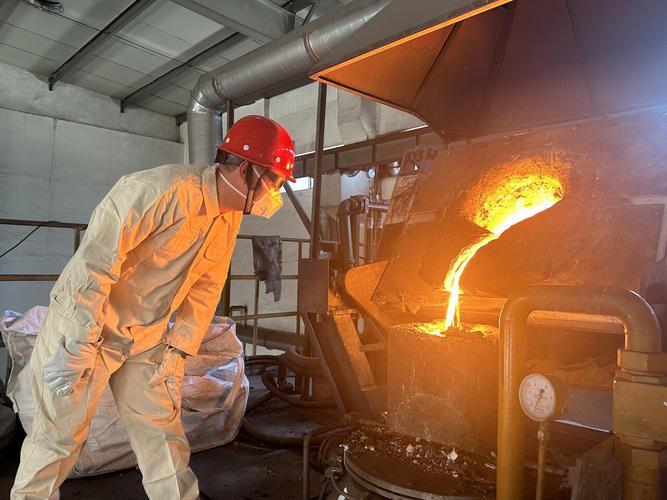 机械车间热处理炉炉膛温度检测现场
不同行业,找热处理炉厂家的路子完全不一样
我见过太多,做汽配的找了做工程机械的炉子,最后废品率居高不下,根本没法用。
第一个场景,乘用车配套的汽配行业。
去年我帮老家开汽配厂的师弟选炉子,做稳定杆,要求节拍20秒出一件,淬火后变形量不能超过0.12mm。
进口的连续炉报价两百多万,师弟预算不够,找了国内一家老牌热处理炉厂家,一百二十万拿下,人家免费给改了网带张紧轮的材质,适配高频淬火的节拍,现在用了两年多,废品率一直控制在千分之三以内,维护成本比进口的低一半还多。
第二个场景,风电大型零部件行业。
内蒙那边一个做回转支承的客户,要求渗碳层深度最深到12mm,整圈硬度差不能超过HRC2度。
找了好几家小厂家,做出来的工件总是底部硬度不够,整批报废。最后找了一家做大型井式炉的厂家,人家把原来的炉底直吹风道改成侧吹循环,多加了三个定点测温点,直接解决了问题。现在供了上百套兆瓦级风机的轴承,没出过一起质量投诉。
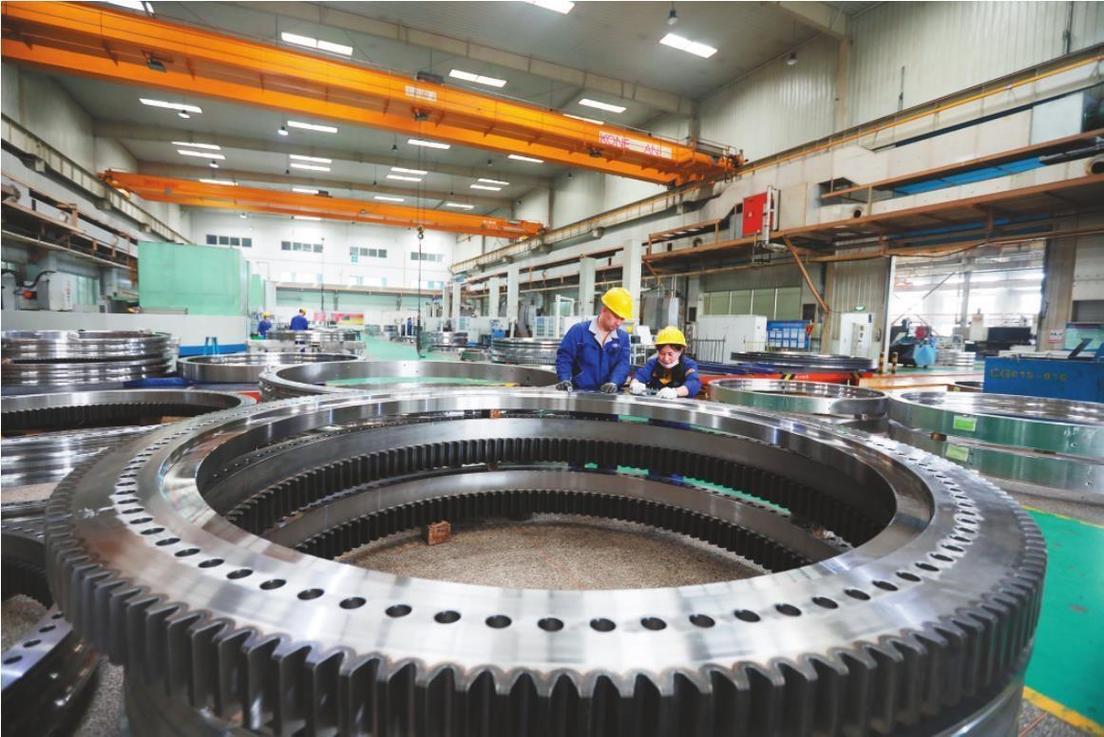 大型井式热处理炉加工风电轴承现场
新风口底下藏着看不见的暗礁
 新风口底下藏着看不见的暗礁
现在到处都喊进口替代,智能制造,绿色制造,很多热处理炉厂家都给自己贴标签,说自己的炉子全联网,能实时控温,还能对接MES系统。
不过话说回来,十家有八家都是贴个牌做样子,核心的温度控制逻辑根本没改。
行业内不愿公开的难题,就是现行的热处理炉国家标准还是2010版的,要求只测静态空炉的温度均匀度,根本不要求检测动态开门放料后的温度变化。
很多厂家拿静态合格的报告应付验收,实际生产的时候,每开一次炉门,温度波动十几度,批次性不合格都是常事,出了问题你拿国家标准说理都没用,标准本身就滞后。
还有低氮排放的要求,现在环保查得严,很多小厂家就是换个便宜的低氮燃烧嘴,根本不改炉膛的配风结构,实际排放还是远超30mg/m³的要求,赶上检查就停炉,罚款都是买家自己掏。
我刚巡完炉回来,手上还留着淬火油的味儿。
干了二十年,总结出来的土话就是:选炉别听嘴泡泡,烧三块料就知底。
不管厂家吹得多么天花乱坠,你拿三块自己要做的料,放进去烧一遍,测硬度,看变形,好不好,一眼就出来。
你们选热处理炉厂家这些年,碰到过什么糟心事?一块唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:挑热处理炉厂家的那些门道,干了20年热处理才敢说
文章链接:https://m.yxqcspc.com/16522/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
