选淬火炉厂家别光看报价,20年老工程师掏心窝说真话

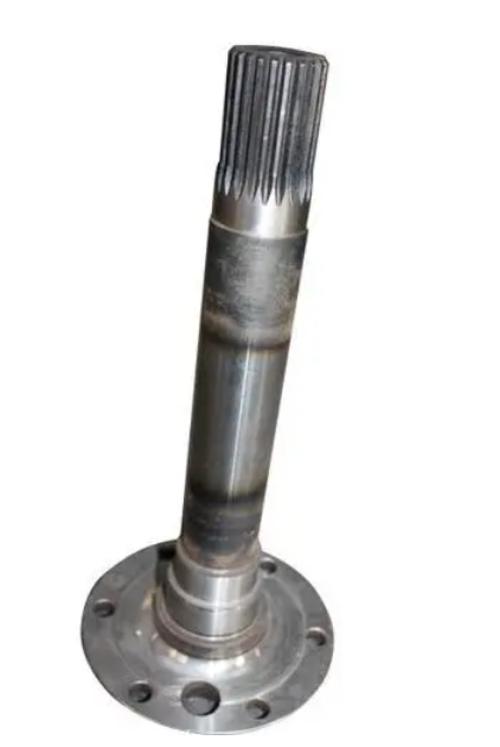
三个月前跟山东的客户去拉报废件,一卡车堆得满当当的,全是淬硬不合格的汽车半轴。 客户烟抽了半包,憋出一句话:当初贪便宜选了那家小厂的淬火炉,现在把我坑惨了。 我蹲下来翻了翻,每件的硬度差最大差了快1个HRC,整批都达不到主机厂要求。
机械车间淬火炉旁堆放的不合格汽车半轴
机械车间淬火炉旁堆放的不合格汽车半轴

淬火炉厂家的门道,全在你看不见的地方

淬火炉厂家的门道,全在你看不见的地方
淬火炉厂家的门道,全在你看不见的地方
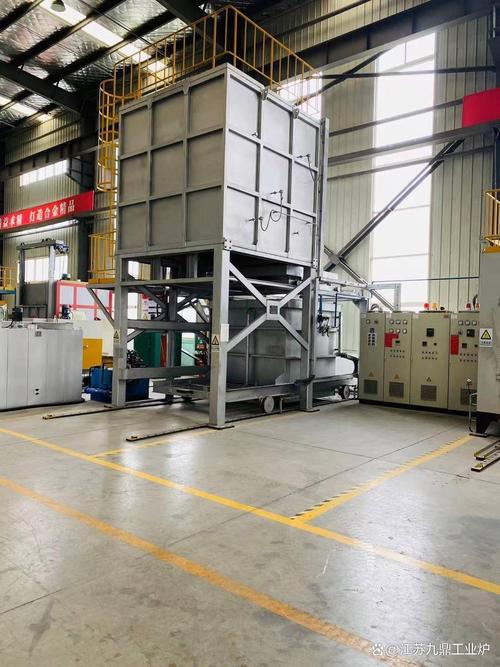
说实话,很多刚开热处理厂的老板,选炉子就看两个,价格和外观。 外观都亮堂堂的,价格差个二三十万,当然选便宜的。哪想到坑全在里面。 好的淬火炉,核心是什么?不是漂亮的电控柜,是保温和控温。 炉温均匀性,正规大厂能做到±5℃,小厂做出来,能飘到±15℃。你说差十度能怎么样?淬出来的硬度直接差半个档次。 还有井式炉的压升率,一线大厂能控制在≤0.5Pa/h,小厂一般都在1.2Pa/h以上,密封差,进空气,工件氧化脱碳,你后续磨量就得加大,费刀不说,还容易出废品。 第三个数字,从室温升到850℃,好的可控气氛淬火炉,不会超过90分钟,劣质炉子得两个半钟头,一天下来多烧多少电? 一年光电费就能多出十几万,够你当初差的那点报价了。 现在行业里两种主流保温方案,全纤维保温块和传统珍珠岩保温砖。 很多厂家玩命吹全纤维,说节能升温快。说实话,全纤维确实好,但是得用好料。 好的高铝纤维,长期1000℃工作,十年收缩率不超过2%。劣质的低容重纤维,两三年就收缩粉化,保温层塌了,炉温直接飘,你还摸不着头脑,以为是自己工艺调错了。 珍珠岩保温砖费电,升温慢,但是架不住耐用啊,用上十五年都不带变形的。 这就是行业内不说的妥协:很多厂家给你报低价,就是偷偷换了劣质保温材料,等出问题的时候,厂家都找不到了,你还得自己掏几万块换保温层。

不同行业要求差十万八千里,选淬火炉厂家得对口

我干了二十年,碰过太多客户,拿着汽车螺栓的要求去找做模具淬火的厂家,结果不对口,做出来的东西根本不能用。 就说浙江那家做10.9级高强度螺栓的厂吧,去年找我改炉。 原来找的淬火炉厂家是做小型农具热处理的,氮势控制根本跟不上,做出来的螺栓,散差大,脆性超标,每一百根就有八根不合格,退回厂返工都没法弄。 后来换了专门做紧固件热处理淬火炉的厂家,把氧探头采样频率提到每2秒一次,氮势波动控制在0.05%以内,合格率直接干到99.7%,一年省下来的返工费,早就够买新炉子了。 再说说模具行业,广东有家做高端五金冷冲模的,原来用的进口二手炉,年纪大了不好使,找了个国内厂家做了台真空淬火炉,结果出来的模具,变形量超差,0.05mm的公差,一半都过不了,线切割完了还得人工修,耽误工期。 原来那个厂家根本没做过高精度模具的淬火炉,升降温速率控不住,温差大,变形当然大。 后来找了专门做真空模具淬火的厂家,改了双区独立控温,冷速也可调,现在变形量稳定控制在0.02mm以内,客户都愿意加钱找他们做。
质检人员用千分尺检测淬火后模具的变形量
质检人员用千分尺检测淬火后模具的变形量

现在说点行业里没人愿意公开的事儿

现在说点行业里没人愿意公开的事儿
现在说点行业里没人愿意公开的事儿
这两年进口替代闹得凶,说实话,国内淬火炉厂家做的真不比进口差了,核心部件现在都能国产化,价格只有进口的三分之一,售后还随叫随到,真的挺好。 绿色制造那一块儿,现在很多厂家都加了余热回收装置,能省个15%左右的电费,也算是给老板们减负。 但是有个事儿,没人愿意说。 现在的行业标准,还是十年前定的,炉温均匀性只要求空炉检测达标。 什么意思?就是炉子空着的时候测,都能达标,你装满工件进去生产呢?工件挡着热流,炉温均匀性直接掉好几个档次,很多小厂卖炉子的时候,拿空炉的检测报告给你看,说达标,实际生产的时候,差十万八千里,你还没地方说理去,因为标准就是这么定的。 这个就是标准滞后带来的坑,好多新手老板都栽过这儿。 说实话,现在行业都卷成这样了,标准真该改改了,得按实际装炉量检测才算数。 干了二十年,天天跟淬火炉打交道,我就一句土话:选淬火炉厂家,就像买劳保鞋,看着好看便宜没用,得踩过铁钉、泡过油水,才知道能不能护脚。 你们有没有碰到过淬火炉厂家偷工减料的坑?不妨唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选淬火炉厂家别光看报价,20年老工程师掏心窝说真话
文章链接:https://m.yxqcspc.com/16524/