去年三月蹲在福建莆田一个精细化工厂的车间地上,满脚都是漏出来的导热油。
老板蹲我边上,抽了三根红塔山,开口第一句就是“操,被小厂家坑惨了”。
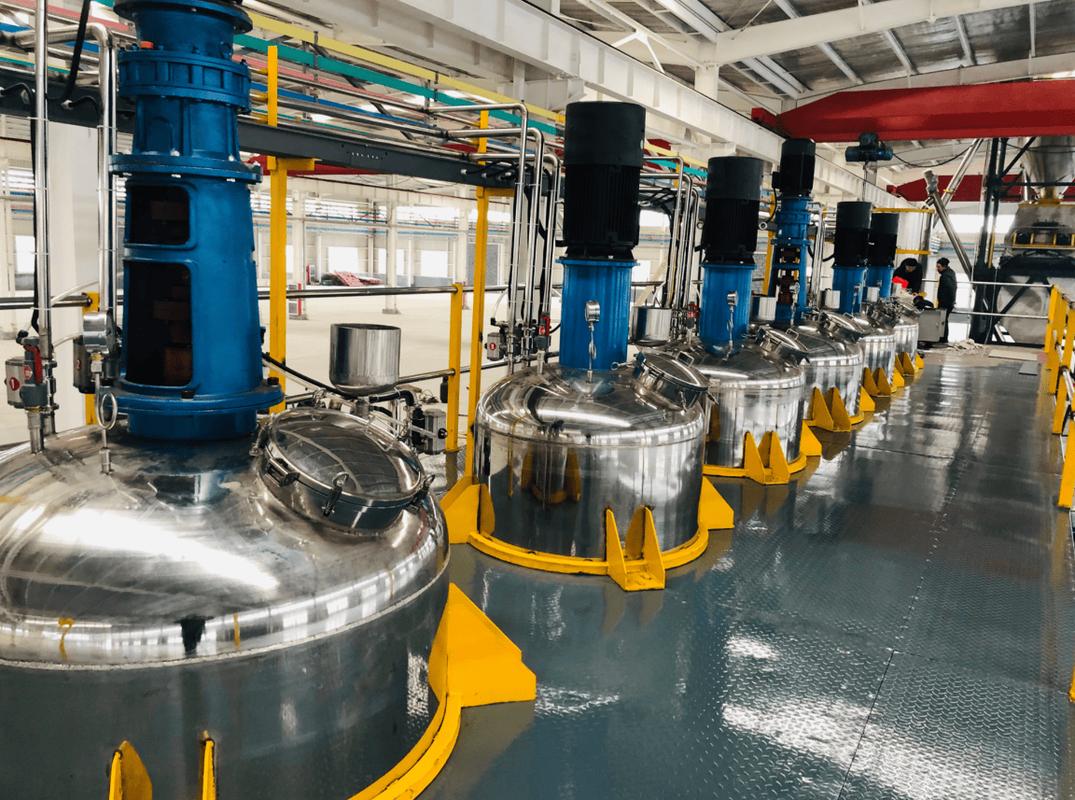
那台刚用了14个月的20立方反应釜,搅拌轴从根部断了。整槽30多吨的邻苯二胺全废了,光物料损失就小两百万。
找之前卖设备的厂家,人家说这是你们介质腐蚀性超标,不在保修范围。
你说气不气。
别信“全能型”宣传,化工机械本来就是看菜下饭
说实话,很多外行人觉得化工机械不就是焊个罐子装个轴?哪有那么多讲究。
这话说错了,差一丝都能出天大的事。
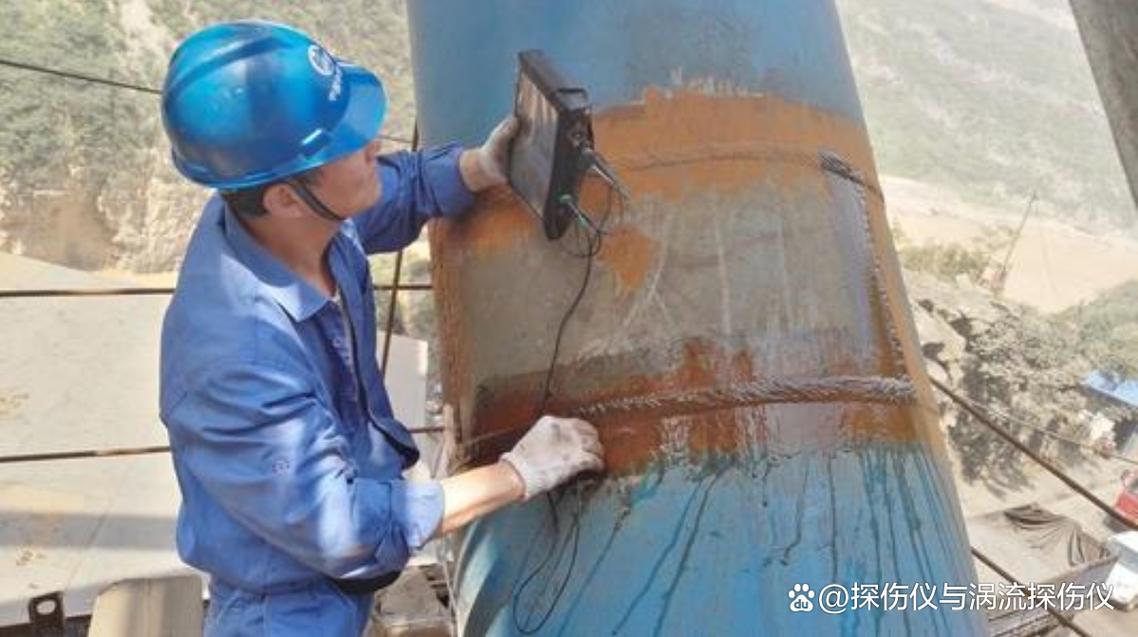
我干了20年,经手磨过的搅拌轴没有一千也有八百,三个硬指标卡死你,错一点都不行。主轴同轴度必须控制在0.02mm以内,不然转起来晃,离心力翻倍,用不了一年就得断。压力容器用的主体钢板,屈服强度不能低于345MPa,不然15公斤工作压力就能给你撑开隐形缝。机械密封的压缩率必须卡在15%-25%之间,松了漏料,紧了磨轴,不出半年就得抱轴。
现在主流的搅拌轴有两种路线,一种是整体316L不锈钢,一种是碳钢衬316L。整体的抗腐蚀性能好,强度够,就是贵,一吨料比碳钢贵三万多。衬层的成本能降一半,只要工艺到位,其实也能满足多数工况需求。
不过话说回来,行业内通常不说但实际在做的妥协就是:降本先降看不见的地方。
很多厂家喊着卖的是整体316L,实际只有和介质接触的端头那一米是纯料,往下埋在釜里的非接触段,用碳钢堆焊一层316L,堆焊厚度只有要求的三分之一,用不了多久就磨穿腐蚀,出了问题全推给客户介质不对,你说理都没地方说去。
不同行业的需求,差得真不是一点半点
就说锂电正极材料生产,核心要求就是釜内无铁离子污染,所有和物料接触的部分都得用纯316L,还得做两道钝化处理。
前年赣州一个做磷酸铁锂的客户,图便宜找了个小厂,比我们报价低了20万,结果人家给法兰内侧都没做钝化,用到第五个月,成品测出来铁离子超标,整批80吨材料直接报废!损失快两百万,够买两台新反应釜了。后来找我们重做,光是钝化工序就多花了三万,用到现在三年多,从来没出过问题。
换做煤化工领域的渣浆泵,要求又变了。煤化工排出的渣浆含大量固体颗粒,磨损是头号杀手。
去年内蒙古一个做煤化工的老客户找过来,之前用了某大厂的普通铸铁渣浆泵,三个月就磨穿了泵壳,停车清渣三天,光停产损失就几十万。后来换我们做的高铬铸铁过流件,硬度做到HRC60以上,用到现在两年多,磨损还不到1mm,人家逢人就夸我们靠谱。
进口替代喊得响,背后的坑没人愿意说
现在到处都在说进口替代,原来做通用机械的好多都转过来做化工机械,都说自己能替代进口,价格比进口便宜一半还多。
其实呢,多数核心零部件,比如高压密封、高速轴承,还是得进口,国内厂家做出来的寿命就是达不到要求,这一点没人敢公开说。
还有个行业内不愿公开的难题,现在很多化工工艺都更新换代了,连续化生产、微反应这些新工艺早就普及了,可对应的化工机械国家标准还是十年前的旧标准,旧标准全是针对间歇式生产定的,很多参数要求根本满足不了新工艺的需求。
厂家就钻这个空子,我严格按照国家标准做的,出了问题你不能怪我。可实际上呢,符合旧标准,根本满足不了新生产的要求,所有风险全扔给客户自己担着。
昨天我在车间磨轴,徒弟跟我说,现在都靠营销卖货,咱们天天抠这些零点零几毫米的细节,赚不到大钱。
我抽了口烟跟他说,我干了二十年,就认一个死理。
化工机械这行,哪有什么花里胡哨的,选化工机械厂家,就像搭班子干活,嘴甜没用,得能扛事,得适合你的活。
你们这些跑项目、开工厂的,这些年碰到过化工机械厂家哪些暗坑?不妨出来唠两句。
