2026-10-01 07:08:59 分类:商机
上周整理车间旧工具,翻出去年那炉报废的Cr12MoV模具钢料头,黑黢黢的,氧化皮一掉一大块。
去年冬天那事儿我现在还记得。后半夜两点,中控室报警,主断路器直接跳闸,台车卡在炉门口动不了。
炉里一炉12吨的模具,烧到860度正准备保温,就这么闷了三个多小时。拉出来全废了,直接损失小二十万。
找厂家过来,人家说我们超载了,拿出来合同一看,写的额定承重30吨,我们只装了24吨,根本没超。
最后拆开轨道一看,轨道用的不是协议写的43kg重轨,是24kg的轻轨,顶面磨穿了,行走轮卡轨脱轨,可不跳闸么。
你说,台车炉厂家这事儿,不到出事儿你根本不知道他有多重要。对吧?
藏在参数里的门道,行业不说的妥协
很多人选台车炉,上来就问多少钱一吨,从来不看细节。
我干了20年热处理,告诉你们,三个参数卡死,就能筛掉八成不靠谱的。
第一个,炉温均匀性,做常规热处理要±5℃,做模具要更高,这个数差一度,出来的硬度差就不止一度。
第二个,台车行走定位精度,要求≤2mm,差太多,炉门封不严,漏热不说,还容易出安全事故。
第三个,炉壳钢板厚度,正规厂家最少用12mm的钢板,小厂家为了省成本,直接给你换6mm的,用个三四年,炉壳就变形漏风,能耗直接涨两成。
现在主流的炉衬两种,全纤维和轻质耐火砖。很多厂家现在都吹全纤维好,说轻,节能,保温好。
说实话,全纤维确实好,但前提是用对材料。
行业内通常不说但实际在做的妥协是什么呢?就是把纤维容重降下来。
正规厂家做高温台车炉,全纤维用的是容重200kg/m³的高铝棉,小厂家呢,直接换120kg/m³的普通棉,价格差一倍还多。
你拿到手看,外观一模一样,甚至重量还更轻,你还觉得人家做的好。用半年你就知道了,保温性能掉一半,炉门口温度能到60度,夏天在边上站都站不住。
能耗一年多烧十几万的电,三年不到纤维粉化塌炉,修都没法修。
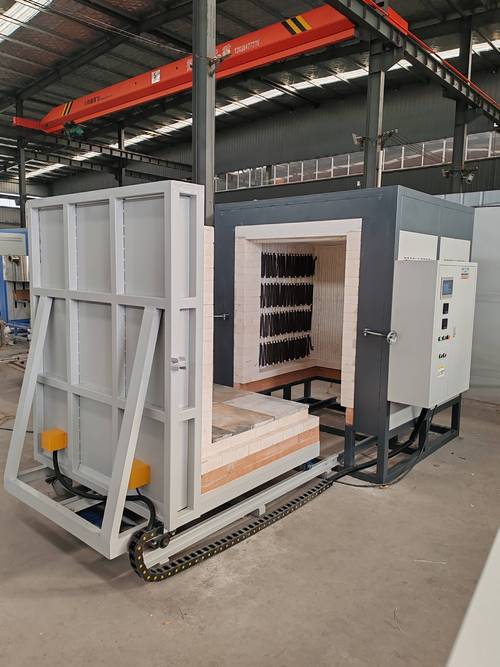 车间正在作业的工业热处理台车炉实拍
不同行业的要求,差出一个天一个地
做大型冲压模具的客户,和做风电轴承的客户,对台车炉的要求根本不是一回事。
去年昆山一个做模具的老板找我,说他三年前换的台车炉,一炉模具总能出两三个不合格的,硬度差一块软一块硬,客户退回来修,修一次赔好几万。
我过去测了炉温,最大差了12℃,小厂家为了省电阻带的钱,少铺了三分之一的加热丝,角落温度根本上不去。
后来换了正规厂家的炉子,控温精度调到±2℃,现在报废率不到1%。你说,这钱省的,亏不亏?
另一个案例,大连那边做兆瓦级风电轴承的朋友,他们做轴承套圈调质,每次装炉承重都在50吨以上。
之前用的某小厂家的台车炉,不到一年,行走轮就磨偏了,台车走起来歪歪扭扭,还啃轨。
拆开看才知道,行走轮根本没淬火,就是普通铸钢,硬度只有HB200,正规厂家做的承重轮,要淬火到HRC45以上,用上七八年都没事。
他们这个场景,不要求那么极端的控温精度,但要求承重够、行走机构耐磨,很多厂家不做区分,拿通用款改改就卖,不出事才怪。
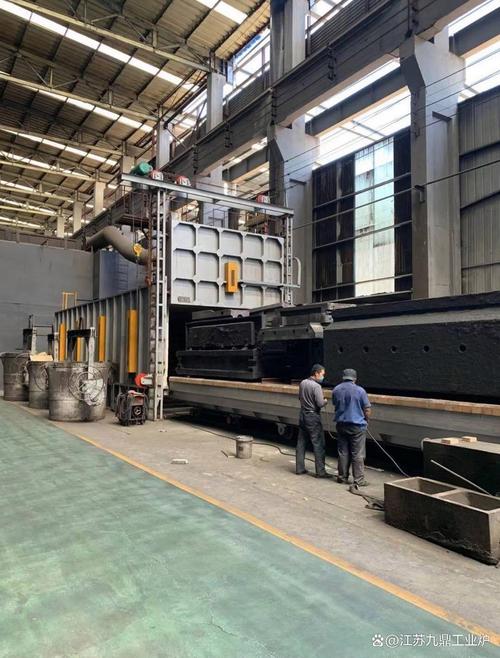 大型风电轴承热处理后的台车炉出料实拍
风口底下的暗礁,藏着行业不愿说的难题
 风口底下的暗礁,藏着行业不愿说的难题
现在都喊智能制造、绿色制造、进口替代,很多台车炉厂家都跟着蹭热度。
动不动就说自己的炉子能节能30%,能远程智能管控,说的天花乱坠。
不过话说回来,真能做到的没几家。很多就是装个温度传感器,接个小程序,就敢叫智能台车炉,骗不懂行的老板掏钱。
进口替代确实是好事,我见过不少国内一线台车炉厂家做的产品,质量不比进口的差,价格只有三分之一,这才是真本事。
但有个行业内不愿公开的难题,现在很少有人提。
就是标准滞后。现行的台车炉国家标准还是2008版的,里面对炉温均匀性的最高要求才是±10℃。
现在新能源、航空航天、高端模具这些行业,要求都是±3℃甚至±1℃,很多小厂家就钻这个空子。
卖的时候说自己完全符合国家标准,实际上满足不了你的生产要求,出了问题他还拿国家标准堵你嘴,你说理都没地方说。
我昨天还在去年出事那位置,新装的炉子边上转了转。新炉子是国内一线厂家的,用了一年多,炉壳不发烫,走车稳得很。
干我们这行,摸了一辈子炉子,我就一句土话:选台车炉厂家,就像给闺女找婆家,光看彩礼没用,得看根底厚不厚。
你们这么多年,选台车炉厂家都踩过什么稀奇古怪的坑?不妨出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选台车炉厂家踩过的坑,干了20年热处理老师傅说点真心话
文章链接:https://m.yxqcspc.com/16948/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
