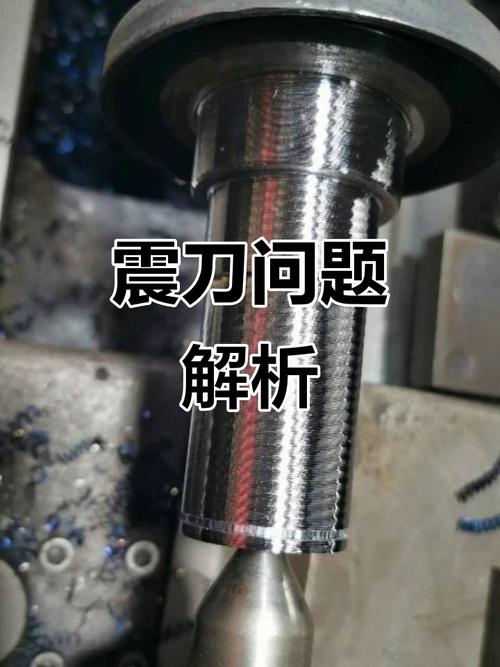
上周三下午,质检部小周抱着三个铝合金箱体堵在我机床门口。脸都绿了。
五十件商用车变速箱壳体,全工序做完,氧化都喷完了,客户说表面全是震纹,整批退货。几十万打了水漂。
我凑过去一听刚停的机床主轴余震,嗡鸣那股劲不对,直接说了结论:铣削颤振作的妖。
震出来的妖,根子里到底是什么
别扯那些动力学公式,我干了二十多年,总结出来就是:刀具和工件对着抖,你抖一下我弹一下,共振起来谁也拉不住,就留下一道一道的震纹。
说几个干数控的都得记牢的数字。刀杆伸出长度每增加10%,颤振发生概率直接涨40%。主轴转速差50转,震纹就能差出一个粗糙度等级。普通高速钢铣刀侧吃刀量超过0.8mm,十有八九要抖。
现在防颤主流就两条路。一条用带阻尼的减震刀杆,空心刀杆里面灌阻尼油或者加钨芯,抖起来自己就把振劲吸了,效果确实好。但是价格太咬人,一根直径32mm的进口减震刀杆,敢卖八千多,国产的也要三千,普通碳钢刀杆才三百多块。
另一条就是降参数,转速往下压,吃刀量往小了调,慢腾腾磨,也能出合格活,就是效率能掉一半,水电人工都涨上去了。
行业内通常不说但实际在做的妥协,你猜是什么?批量活从来不会全工序用减震刀杆。粗铣拉荒降参数用普通刀,省成本提效率,只有最后精铣那一刀,才舍得换上减震刀杆出光。反正粗铣的余量后面要切掉,抖就抖了,没人说破。
说实话,大部分中小厂都是这么干的。赚的就是那点差价,哪能全工序配进口刀杆?
不同行当,颤振的要求差得十万八千里
前年给航天院所做钛合金承力梁,那个要求我现在还记得。要求表面粗糙度Ra1.6,还不能有超过10MPa的残余应力,颤振哪怕出一点看不见的微震,残余应力就超标,上天了就是隐患。
一开始图省钱用普通整硬刀杆,转速开到1200,工件抖得连百分表都跳,后来咬咬牙换了四根国产阻尼刀杆,每齿进给再降0.03mm,直接稳了,合格交活。这个行当,命比钱重要,一点妥协都不能有。
去年本地做裁板锯的老板找我,说他们的2米长铝合金导轨,一铣侧面就抖,废了快十分之一的料。他们这个活不一样,民用产品,只要直线度够,表面粗糙度要求不高,成本卡得死,一根导轨卖才赚几百块,换刀杆根本不划算。
我给他们出了个野招,型材装夹的时候,在悬伸的底面粘一层3mm厚的橡胶垫,增大工件的阻尼,成本才一块多钱一件,直接解决了八成的颤振问题。老板乐得非要请我喝酒。
你看,同样是颤振,航空要稳不要钱,民用要省不要快,哪有什么万能方案?
新机器带来新希望,也带来新坑
现在很多新机床都带颤振在线监测了,进口系统要加十几万,现在国内也做出来进口替代的传感器了,成本直接降了三分之二,不少厂都换上了。
不过话说回来,行业内不愿公开的难题,就是现在的颤振验收标准还是二十年前定的,只看工件最后表面有没有可见震纹、粗糙度合不合格,根本不提颤振带来的残余应力、刀具寿命折损。
很多小厂买了新机床,测出来粗糙度合格就完事了,其实颤振已经让刀具寿命降了30%,一批活做下来,刀具钱多花了一大截,还不知道问题出在哪。更别说高精密零件的残余应力,放个半年变形了,客户找过来,你连原因都查不到。这就是标准滞后埋的坑。
哪怕是现在最火的AI颤振预测,遇到薄壁件、大悬伸的活,准确率也就七成,剩下的还是得靠老师傅听声辨颤,机器替不了。
我干了二十多年,一直信这么一句土话:宁省一块料,不省一把刀,伸短一分,稳出十分。
书本上的公式说再多,不如自己开机多听三次震音。
你们车间对付铣削颤振,有什么压箱底的野路子?
