2026-10-02 04:51:05 分类:商机
你敢信?半年前陪一个做汽配出口的兄弟跑售后,亲眼见他亏了八十多万。就因为一批转向轴的车削表面粗糙度差了0.8μm,甲方卡着标准不让过,整批货全砸手里,还赔了二十多万的逾期交货罚款。
他当时图啥?就图那家报价比同行低了一毛二一件,算下来整批省不到三万,最后赔了小一百万,找谁说理去。
踩过坑才摸出来的选厂硬标准
很多人挑加工厂家只会看报价、看规模,根本没人在意和粗糙度直接挂钩的细节。我摸爬滚打这么多年,总结了几个能直接落地的判断方法。
先看机床和刀片的更换频次。很多小老板收别人淘汰的旧数控车,导轨间隙都快磨出一毫米了,还在那吹自己能做Ra0.4的精度。你去看的时候别只看机床品牌型号,要拉着车间主任看换刀记录。一个月换十次八次进口刀片的,基本不会差。三个月不换一次刀片还说能稳精度?鬼都不信。
再看有没有专门的粗糙度检测工位。我见过太多厂家,检测仪器就放在门口过道,夏天车间温度三十五六度,热得仪器飘都飘不动,测出来的数据全是假的。靠谱的厂都会单独隔出一个小空间,温湿度基本稳定,测粗糙度的轮廓仪固定放在防震台上,不会随便挪地方。
一定要打样,还要带原始检测曲线。别信那种拿一张PS出来的检测报告就打发你的,更别信老师傅用手摸出来的“精度够”。手摸能分出Ra1.6和Ra0.8?那都是扯淡。靠谱的厂家会给你打样,还能给你导出原始的检测波形图,哪段合格哪段不合格一目了然。
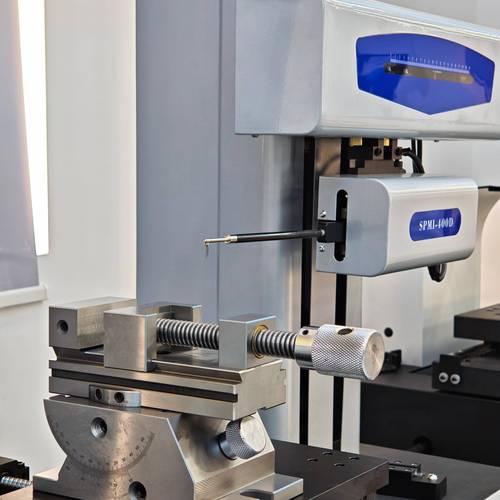 车削表面粗糙度轮廓仪恒温检测现场
最后,问一句他们有没有做过同精度要求的同行业订单。你是做液压活塞杆的,他天天车脚手架钢管,哪怕报价再低也不能要,他根本摸不清你要的精度区间在哪。
靠谱的车削表面粗糙度厂家,长什么样
我接触过不下几十家做精车的厂,靠谱的基本就两类,各有各的好,看你需求选。
第一类是细分领域的小而美加工厂,我之前去佛山出差去过一家叫恒锐精车的厂,不大,一共也就三十多台数控车,全部只做要求高粗糙度的轴类零件,粗活累活一概不接。老板原来就是沈阳机床厂出来的调试师傅,你跟他说你要Ra0.2的粗糙度,他能跟你唠半小时进给量怎么调,刀片用什么槽型,甚至告诉你留多少余量给后续的磨削,一点不藏着。价格比那些大的机械制造厂低差不多10%,交期还能提前个两三天,几百件的小单也接,对中小客户太友好。
第二类是主机厂的配套外协分厂,国内几大液压、汽配主机厂都有这种对外接单的分厂,他们的检测标准全是跟着主机厂走的,设备都是几年一换,粗糙度误差能稳定控在0.1μm以内,不会出什么大问题。缺点也很明显,起订量至少要上千件,报价比小厂高两成,还要走一堆流程,急单根本接不了。
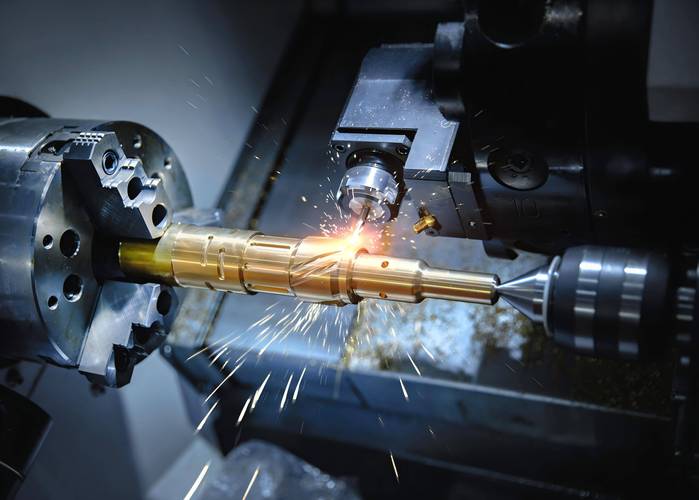 高精度数控车床车削轴类零件现场
那种什么活都接的综合机械厂,今天车螺丝明天做钢结构,我劝你躲远点。他们连不同行业对粗糙度的要求都记不住,怎么给你控精度?
不同采购规模的签约避坑攻略
 不同采购规模的签约避坑攻略
说实话,不同的量,玩法完全不一样,别一套用到底。
要是你只做几十上百件的样机,别去找大厂,根本懒得理你,报价还翻番。就找细分领域的小厂,谈的时候别怕麻烦,一定要先打样,打样那点钱别省,真金白银测完合格了再签合同。合同里一定要把粗糙度实测不符合要求全额退款写上,别抹不开面子,真出问题你哭都来不及。
要是你是大批量月供,几千件上万件的长期单,一定要抽半天时间去厂里蹲点,别只跟着销售去会议室喝茶,自己溜去加工车间转,去检测区看,要是销售拦着你说“那地方脏就别去了”,转头就走,肯定有鬼。
最后给你列几个必避的坑,记好:
报价比市场价低15%以上的,直接pass。羊毛出在羊身上,他肯定偷偷放大进给量,用最便宜的回收刀片,粗糙度自然就差了,省那点加工费不够你赔的。
只给你看成品样,不给你看原始检测记录的,pass。样都能从别的合格厂家买,拿好样骗你签合同,大货全是差的,这种套路我见多了。
啥要求都敢接的,别碰。比如你说我就要纯车削出Ra0.1的粗糙度,正常厂家会跟你说,纯车削稳定做Ra0.1很难,建议车完留余量研磨,那种张嘴就说“没问题我能做”的,纯纯骗你定金,最后做不出来再跟你扯一堆借口。
车削表面粗糙度这个东西,就是差之毫厘谬以千里。装在液压杆上差一点,用三个月就漏了,装在汽配轴上差一点,异响磨损全出来了,最后锅还是采购背。不过话说回来,也不是越贵越好,很多大工厂品牌溢价高得离谱,小单根本没必要花那个冤枉钱。选来选去,就是选那个愿意跟你抠每一丝细节的厂家,你重视精度,他就愿意给你卡每一刀的进给,换该换的刀片,测该测的数据,这就够了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选不对全白给!车削表面粗糙度靠谱厂家怎么挑?
文章链接:https://m.yxqcspc.com/17014/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
