老工程师聊真空热处理:车间里不说的实操干货

上个月早会刚开一半,质检员小李“啪”把一箱子冲头摔在办公桌上。 又退回来了。这批货客户要求打一万件才合格,结果才三千出头就全崩刃了。
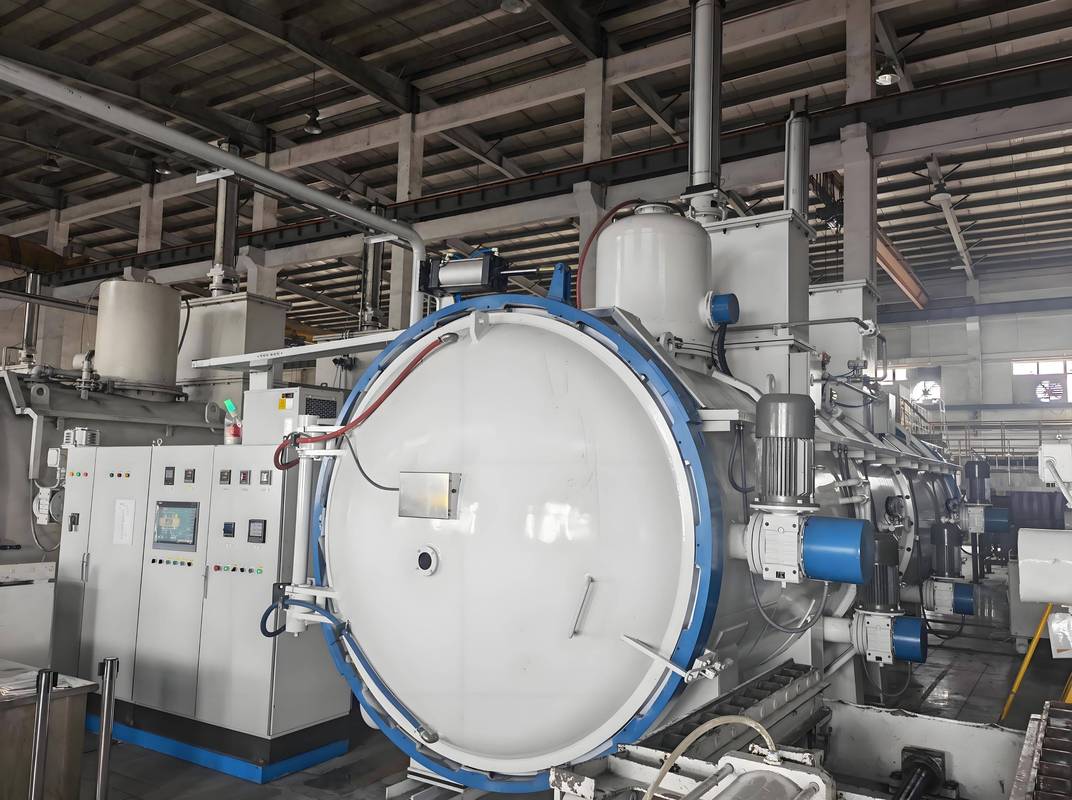
机械车间真空热处理炉实拍
机械车间真空热处理炉实拍

藏在崩刃里的核心门道

藏在崩刃里的核心门道
藏在崩刃里的核心门道
我当时蹲在废料堆翻了半小时,手蹭得全是锈。 调质硬度测了没问题,金相组织也对,问题出在哪?最后查热处理记录,那天新换的真空泵,抽气时间少抽了二十分钟,真空度没达标。 说实话,很多干机械的只知道真空热处理高端,说不出它到底牛在哪。 普通空气热处理,加热的时候钢材会和氧气反应,表面脱碳氧化,做出来的东西要么硬度过不去,要么容易裂。 真空热处理就是把炉子里抽成负压,几乎没有空气,从根上避免了氧化脱碳的破事。 不是随便抽抽就行。行业里真正合格的工艺,真空度得稳定在1×10^-3Pa,淬火冷却速度得控在120℃/s,整个回火过程温度波动不能超过±5℃,差一点效果天差地别。 现在主流就两条路:真空油淬、真空气淬。 油淬成本低,硬度均匀,但是淬火后会有残碳留在工件表面,还要额外喷砂清理,麻烦。气淬干净,变形小,精度高,但是设备贵,能耗高,做下来成本比油淬高三成不止。 行业内通常不说但实际在做的妥协是什么? 很多小厂接订单,合同明明写了要真空气淬,转头就给你用油淬。只要硬度合格,普通客户根本不会去做疲劳寿命测试,差价稳稳落袋,你说坑不坑? 不过话说回来,只要客户能接受寿命短点,其实也能用。就是不能明说罢了。

不同行业的不一样要求

我干了二十年,接过各行各业的活,真空热处理的要求差得真不是一点半点。 前几年给航天院所做过一批钛合金发动机叶片,要求变形量控制在0.02mm以内,一丁点都不能差。 钛合金这玩意儿娇气,真空度不够就吸氧吸氮,变脆不说,拉伸测试直接不合格。那次我们老真空泵飘了,真空度掉到0.01Pa,整炉十二片全废,损失小十万,心疼了我快半个月。最后换了新真空泵,严格抽够四个小时才升温,做出来的片子一次过检。 另一个例子就是五金冲压的冷作模具。 浙江一个客户,之前找附近小厂做的Cr12MoV冲模,两万次就磨废了,找到我们的时候头都大了。我们给他做真空分级淬火,严格控冷却速度,硬度稳定在HRC60到61,最后冲了八万次才需要修模,客户直接把全年的单都转过来了。
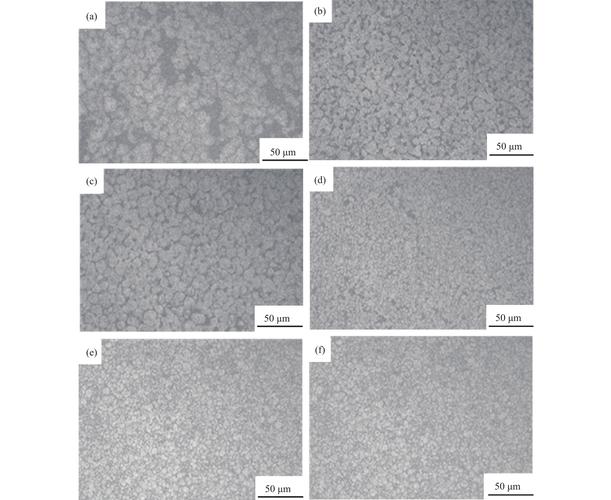
真空热处理后模具钢金相组织图
真空热处理后模具钢金相组织图
你看,同样是真空热处理,航空要的是变形小、材质纯,模具要的是硬度匀、寿命长,完全不是一套思路。照搬参数?那肯定出事。

风口下面藏着的暗坑

风口下面藏着的暗坑
风口下面藏着的暗坑
这两年进口替代喊得响,不少国产真空炉做得真不错了,比进口炉便宜一半还多,还能连MES系统,远程调参数,搞智能制造也能跟上。 而且真空热处理比原来的盐浴热处理污染小太多,根本没有废盐排放的问题,符合绿色制造的要求,订单越来越多。 但有个行业内不愿公开的难题,很少有人提。 标准滞后太严重了。现在新材料层出不穷,粉末高速钢、新型高温合金,什么新东西都出来了,我们现行的真空热处理国家标准还是十几年前制定的,参数全是针对老钢材的,按国标做出来的东西,十有八九不合格。 现在所有厂都是自己攒工艺,试个十几次才摸出合适的参数,没人敢公开说自己不按国标做,怕被挑毛病,也怕把自己攒的经验拱手送人。很多新手厂按国标做,整炉整炉废,就是这个原因。 说穿了,标准跟不上行业发展,坑的都是老老实实按规矩来的新人。 我干了二十年真空热处理,一直信一句话,就是“真空热处理,三分靠设备,七分靠抽气”。 什么花里胡哨的参数都不如把真空度稳住,抽够时间,比什么都强。你要是偷工减少抽半小时,再好的设备也出不了好活。 你们有没有碰到过,所有参数全对,结果整炉货全废的情况?不妨出来聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊真空热处理:车间里不说的实操干货
文章链接:https://m.yxqcspc.com/17024/