上个月跟了半年的风电外协订单黄了。几十万的违约金打给甲方,扣完项目组奖金,部门聚餐都改吃路边摊烤串了。问题出在哪?不是我们设计错了,不是原材料买差了。是找的那家渗碳淬火小厂,偷减了两个小时的保温时间,最终渗碳层深度差了0.3mm,整批120件齿轮全废。这种事,干机械外协的谁没碰到过?你说渗碳淬火不就是个热处理工序吗?怎么就能把整单玩死?说白了,选不对厂家,再棒的设计再好的料,都是白搭。
摸不准厂家实力?三个维度一查一个准
先量炉膛内径,别光听吹能做多大。很多小厂为了抢单,明明炉膛装不下你的大工件,硬接,分两次渗碳,接痕处硬度、层深肯定不对,用个两三年就出问题。怎么判断?去现场,别只在会客室喝茶看样品,直接扎进生产车间,拿卷尺量炉膛内径。你最大的工件尺寸,比炉膛内径小至少30%,才够安全。不然他说能做,也是凑活,凑活的活迟早出问题。
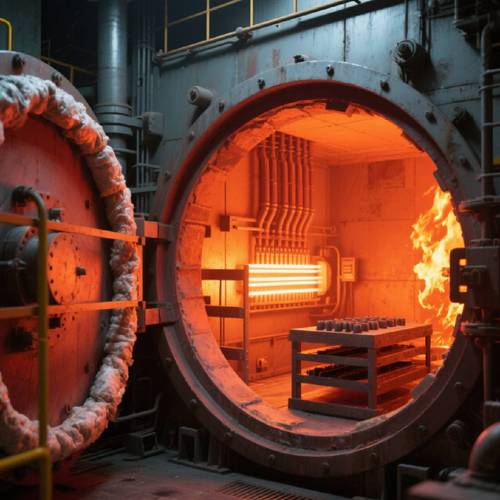
再查炉温检测报告,数清楚测温点数量。我见过太多小厂,整个炉膛就装一个测温点,还就在炉门口,实际炉膛中间靠后的位置,温差能差出五六十度,渗碳的时候温度不够,层深根本达不到。你别听他说我们温度准,直接要最近三个月的第三方炉温均匀性检测报告,打开数一下,检测点少于9个的,直接走。甭跟他扯什么我们一直都这样,反正我是不信。
蹲到淬火槽边看一眼介质,就能知根知底。很多厂为了省那几万块换淬火油的钱,油用三五年都不换,发黑发臭里面全是氧化杂质,淬出来的工件要么硬度不够,要么开裂变形。你去考察的时候,别不好意思,就说我想看看淬火槽,捞一点出来看,流动性差,颜色发黑闻着有刺鼻酸味的,掉头就走。这点钱都省,你还能指望他给你保证质量?
靠谱的渗碳淬火厂家,都有这些共性
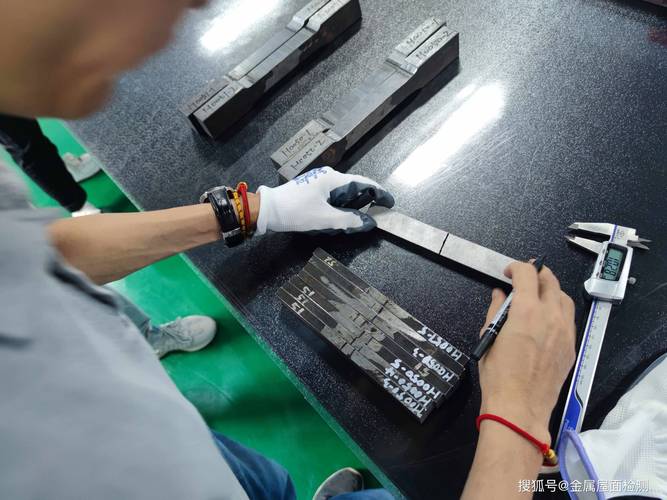
我踩过三次坑之后,现在选厂只看两种,从来没翻过车。第一种就是只做热处理、专做渗碳淬火的厂家,不是那种什么钣金焊接铸造啥活都接的综合加工厂。就比如苏南地区的很多老厂,做了二三十年只干渗碳淬火,设备更新不慢,还有自己的理化室,每批活都随炉放试棒,你要测硬度层深,直接拿试棒走,从来不会藏着掖着。
第二种就是大型主机厂的附属热处理厂,本来就是给自己厂配套的,平时接一点外协活,这种厂对质量要求本身就刻在骨子里,给你做活,工艺卡卡得比你还严,不会偷工减料。
说白了,靠谱厂家从来不会说自己什么活都能做。真正专业的,会直接告诉你,我这个炉膛最大做多大工件,精度能控制在多少,超出范围我不接。不会为了抢单啥都答应。他们愿意跟你聊工艺,聊每一步的时间温度,不会上来就跟你砍价,说我比别人便宜多少。
不同订单量,不一样的签约避坑策略
如果你是小批量采购,每次就做个三五件小零件,一年也就几万块的量。没必要找那种大厂家,大厂家嫌量小不接,接了也给你排到半年后。找本地的专业小厂就行,但是一定要先拿一件试样,自己拿去第三方测完层深硬度,没问题再批量做。付款可以谈月结,但是一定要留10%的质保金,三个月后工件没出问题再给。稳得很。
如果你是大批量长期外协,一年几十万甚至上百万的量,那绝对不能偷懒,必须上门考察,一定要带上自己的热处理工程师,别只让采购去谈价格。看什么?看他们三个月内的生产记录,看每批的试棒报告,看工艺执行是不是和说的一样。签约的时候,一定要把渗碳层深度允许偏差、表面硬度允许范围一条一条写进合同,出了问题怎么赔偿,写得明明白白。别只写一句“符合国家标准”,太模糊了,真出问题扯都扯不清。
最后说几个避坑的硬规矩,记下来别忘:报价比市场价低15%以上的,直接pass。渗碳淬火就是拼时间拼能耗,成本摆在这里,他低价接活,只能从工艺上偷,偷出来的质量,你敢用?
不愿意提供随炉试块的,不做。每批都必须有,你哪怕不检测,留着也是个凭证。
老板张口就说所有精度我都能保证,一点余地都不留的,小心。真干这行的都知道,渗碳淬火总有偏差,人家只会告诉你我能控制在多少范围里,不会吹牛皮说百分百没偏差。
说实话,干机械这行,哪有不犯错的,但是渗碳淬火这种隐蔽工序,错一次就能亏掉大半年的利润。选厂家别光看价格,多摸实底,比啥都强。哦对,还有,别找那种挂靠在别人厂的游击队,今天干明天走,出了问题你连人都找不到。
