你踩过折弯精度的暗坑吗?
去年跑长三角钣金市场,酒桌上碰见过一个开加工厂的王哥。拍着大腿骂街,说去年接的一笔五百万通讯机柜订单,全砸在了零点几毫米上。
货拉到客户现场,机柜拼起来,上螺丝的孔全对不上。差了多少?0.15毫米。就这头发丝粗细的误差,整批五百多台机柜全部拉回返厂,光材料费扔了八十多万,加上违约金,亏得底裤都快没了。
为啥出问题?当初为了比报价省五个点,找了个小厂。人拍胸脯保证精度没问题,结果呢?
贪便宜吃大亏。
挑厂家,就盯这四个地方
很多人挑折弯厂,上来就问你有没有进口折弯机,报价多少。这全是瞎选。说实话,折弯精度能不能稳,根本不是一台设备说了算的。我跑了快十年机械圈,总结出来四个可落地的判断点,你照着看,一挑一个准。
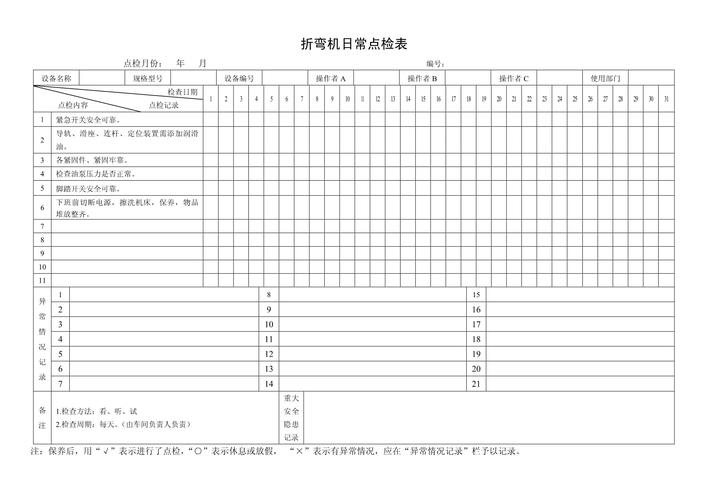
第一个,查设备校准记录,别只看设备品牌。你别听人说我这是阿玛达我这是通快就点头。进口设备不校准,用个三五年,导轨磨损丝杠飘,精度照样歪到姥姥家。你到厂,直接要求看最近三个月的校准日志,正规厂家每一个月都会校光栅尺和工作台精度,连记录都没有的,直接转身走。再摸摸工作台边缘,那种磨得坑坑洼洼十年没换过的,也别碰。
第二个,当场试折,自己带尺测。别用厂家提前给你准备好的完美样件。你就拿他厂里你要做的同厚度余料,当场让师傅折三个90度。自己带千分尺测外角误差,能稳定控制在0.1mm以内的,才算合格。差个0.2mm以上的,说再好听也没用。
第三个,问折弯师傅的工龄。折弯这活,一半靠设备一半靠人。材料回弹、热胀冷缩,不同厚度的压力参数,全是经验堆出来的。刚出徒一年半载的小工,你给他再好的设备也调不对。去车间转一圈,拉两个师傅聊两句,干不到五年的占一半,你就得掂量掂量。
第四个,报价低于市场价10%的,直接pass。好设备折旧,好师傅工资,定期校准的成本,全摆在那。他能给你报出比别家低一成的价格,只能从精度上给你偷工减料,省校准的时间,省调机的功夫,最后坑的还是你。
靠谱折弯精度厂家长什么样?
我见过的靠谱厂家,从来不是那种什么活都接,规模大到几千人的全能厂。反而是那种只吃高精度折弯这一碗饭的中小厂,做得更稳。
比如江苏苏州的锐捷钣金,厂子不大,五十多个人,只接精度要求0.1mm以内的订单,汽车结构件、医疗设备钣金做了十几年,一半的师傅干折弯超过十年。每台设备每周都会做精度抽检,你去看,校准记录摆得整整齐齐,一点不糊弄。
还有广东东莞的恒信精密,专做新能源电池结构件的折弯,你去谈单,他主动给你出试折件的精度检测报告,每一个尺寸的误差标得清清楚楚,不会跟你打马虎眼说“差不多就这样”。
说透了,这类厂家的共性很简单:不贪多,不瞎扩产能,知道自己吃几碗饭,只做自己能把控精度的单,不会为了抢活什么单子都接。他们报价一般比小厂高两到三个点,但你算一算,一次不出错,省下来的返工费违约金,早就赚回来了。
不同采购量,对应不同签约策略
你拿多少货,就用什么玩法,别一概而论。
如果你是小批量打样,几十件那种,别死盯着大厂,大厂不接小单,接了也把你排到三个月后,耗不起。找那种10-30人的专业小厂,先做10件样,全合格再签,预付款别超过30%,稳得很。
如果是中批量订单,几百上千件,那一定要把精度公差赔偿条款写进合同。别嫌麻烦,就写死:单件误差超过0.1mm,批量不合格率超过2%,整批退款赔付材料费。别听老板跟你打感情牌说都是老朋友放心,口头承诺一分钱不值,出了问题你连说理的地方都没有。
如果是几万件的大批量订单,那别签完合同就回家等货。一定要派个质检去驻厂三天,每折完一百件抽三件测精度,看能不能一直稳定。很多厂子前一百件精度调得好好的,后面干得快了,设备飘了也不调,越折越歪,到最后整批废,你哭都来不及。
最后给你列三个避坑的红线,碰都别碰:第一,别信“我们全是进口设备所以精度肯定好”,进口设备不校准一样废;第二,别信“我们给大牌供过货所以没问题”,他给大牌供的是低精度活,跟你的高精度要求不是一回事;第三,别为了三五个点的报价差赌运气,一次翻车,亏的是十个百个五个点。
干机械这行,哪有什么百分百不出错的好事。但选对了厂家,你就能把99%的坑都躲开。就这么点事,对吧?
