2026-10-03 01:33:42 分类:商机
上周三一大早,客户的服务经理就堵在车间门口,脚边扔着一根裂了缝的重卡纵梁。
三根连接铆钉断了两根,断口齐整得像切出来的。
“你们是不是把铆钉换成回收料了?”
我蹲下来摸了摸断口,抬头问工艺员,这批货的干涉量设的多少?
0.3。哦,果不其然。
断钉翻出来的老问题
很多刚进车间的小孩,对着图纸只看铆钉直径孔径,根本不知道铆接干涉是啥。
说白了,就是铆钉杆比预打的孔粗那么一点点,铆的时候把杆挤进去,涨死,把两块板紧抱在一起不晃。
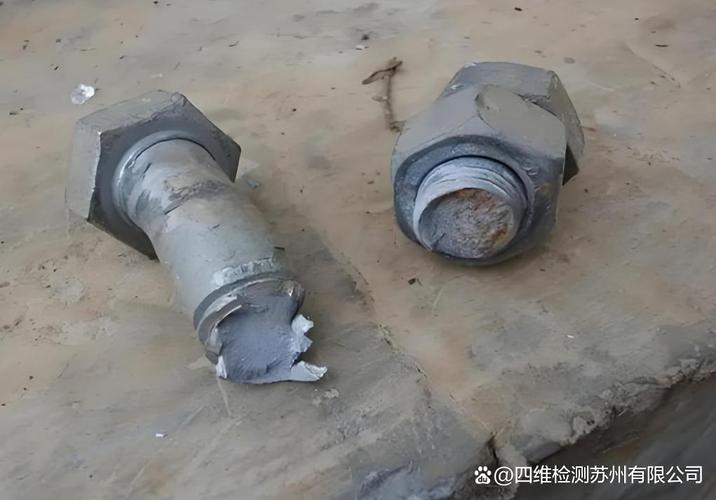 重卡纵梁铆接干涉失效断钉实物图
不是随便粗就行。我干了22年,见过太多死在干涉量上的活。
干普通低碳钢铆接,干涉量得是杆径的1%到1.5%,就拿常用的16mm铆钉来说,干涉量就得卡在0.12mm到0.24mm之间,多一丝少一丝都不行。
上次那个活就是,工艺员怕松,故意给加了量,硬生生加到0.3,结果铆完纵梁的母材就被撑出微裂纹,跑了三万公里就断。
现在主流两条技术路线,热铆和冷铆,各有各的说法。
热铆是把铆钉烧红了穿进去,打钉之后冷却收缩,干涉均匀,预紧力稳得很。但费时间,一个工人一天打不了几百个,还得配加热炉,占地方。
冷铆就是常温下直接压,效率高,十分钟就能干热铆一天的活,适合批量生产。
说实话,现在除了造船和少数重型压力容器,谁还愿意用热铆?
不过话说回来,这行有个不说出口的妥协,你在书上看不到。
冷铆对孔径公差要求比热铆高0.05mm,很多厂为了省钻削加工的钱,孔径拉荒就完事,公差放得宽,干涉量全靠铆钉本身硬挤,最后要么撑裂母材,要么松垮晃荡。
还有,冷铆要求铆钉硬度不能太高,不然挤不动,很多厂就用偏软的材质,牺牲一点极限强度换好加工,这都是公开的秘密,没人写进工艺文件里。
不同行当的不同讲究
拿公路重卡的底盘纵梁来说,全是10mm以上的厚钢板,要求抗冲击抗疲劳,干涉量就得往中间靠,不能太小也不能太大。
前年我们给一个大客户改工艺,原来他们图稳,把16mm铆钉的干涉量定在0.1mm,结果跑两年就铆接处松旷,方向发飘,返修率超过10%。
后来我们改成0.18mm,用到报废都没出过松旷的问题,返修率直接降到0.2%以下。
换个行当就完全不一样了,无人机的蒙皮铆接,全是1mm左右的铝薄板,用的也就2mm直径的小铝铆钉,要求铆完表面平整,不能有凸点,干涉量就得往小了卡。
前年有个航天院所找过来,说他们试飞的时候无人机一直掉高度,找了半个月原因,把整个机身拆了一遍才发现问题。
原来蒙皮铆钉的干涉量多了0.05mm,每颗铆钉顶得蒙皮鼓个小米粒大的凸点,一百多颗钉下来,整个机翼的气动外形全毁了。
最后把干涉量降到0.08mm,问题直接解决,试飞升限直接回到设计值。
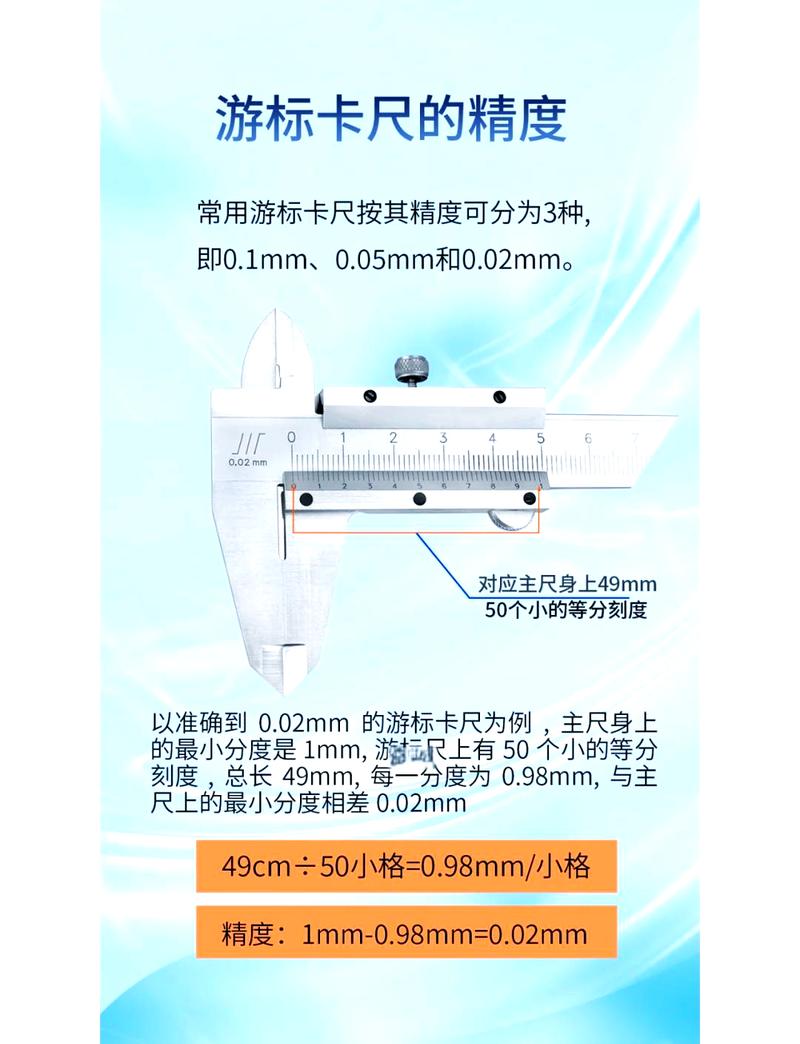 机械车间冷铆铆接干涉量游标卡尺测量图
新风口里的老暗礁
 新风口里的老暗礁
现在新能车火,电池包箱体很多都用铆接,国产大飞机产能上来,铆接需求量翻着倍涨。
原来进口铆接机动不动几百万一台,现在很多国产设备厂都在做进口替代,精度做得其实不差,价格砍半都不止。
但有个事,行业内没人愿意公开说。
现在异材质铆接越来越多,铝和钢,碳纤维和铝,混合连接全靠铆接,可原来的干涉量标准全是针对同材质钢结构的,现行国标还是十几年前的,根本没提异材质的参数规范。
每家厂都自己摸,摸对了就偷着藏起来当核心技术,摸错了就自己扛着,出了问题也不敢往外说,怕丢订单。
我知道去年南方有个做电池包配套的厂,就是因为碳纤维和铝铆接的干涉量选大了,出货三千多台,最后拆了一半重新做,亏了小两千万,这事最后也没传开。
还有,现在都搞智能制造,自动铆接机都带力位移监控,但干涉量的在线检测至今不准,你得铆完拆下来剖开测,批量生产不可能全检,只能抽,漏检的风险一直悬在那,这就是摆着的难题,没人愿意捅破罢了。
我每天下班都要绕车间走一圈,摸摸待铆工件的孔壁,掐掐铆钉杆,手一搭就大概知道干涉量对不对。
干我们这行有句土话:“铆接留干涉,多一分顶不住,少一分站不住”。
书上的公式都是死的,拿到不同的活,不同的材质,你总得调那么一两下,哪有什么放之四海而皆准的数?
你们车间铆接异材质的时候,干涉量都是按什么摸的?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:铆接干涉:车间20年摸出来的实操干货,书上没写全
文章链接:https://m.yxqcspc.com/17072/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
