2026-10-03 23:17:47 分类:商机
昨天刚换完工服锁柜子,质检小吴一头汗撞过来。
那批给重汽做的连杆,12件探伤裂了3件。
就是那台躺了11年的老摩擦压力机出的活。
去年就喊着要换,厂长说能凑活用,这下好了,整批返锻,误了交货期赔十万。
不说参数说人话:核心到底变在哪
传统摩擦压力机靠两个摩擦轮蹭着飞轮转,打个十几分钟,摩擦片磨损,力就飘了。
今天打100吨,明天可能就打120吨,锻件的变形量能差出去一毫米,后续机加工不炸锅才怪。
伺服直驱不一样,伺服电机直接连螺杆,中间没有摩擦轮、离合器那一堆虚头巴脑的传动环节。
说白了,你让它出多大劲,它就出多大劲。
说实话,玩了这么多年设备,我只认实打实的数字。打击力控制精度能到±1.5%,打击能量重复精度控制在2%以内,待机能耗比传统摩擦压力机低80%。
这三个数字摆出来,谁都骗不了人。
不过话说回来,现在市面上两种路线打得凶。
一种是真同步伺服电机直驱,成本高,但是精度真稳。
一种是异步伺服加个减速箱,改个壳就敢叫直驱。
行业内通常不说的妥协是什么?
小厂商走后者,价格能比真直驱低一半,买家看着参数差不多就下手,用个一年半载才发现间隙出来了,力又飘了,哭都没地方哭。
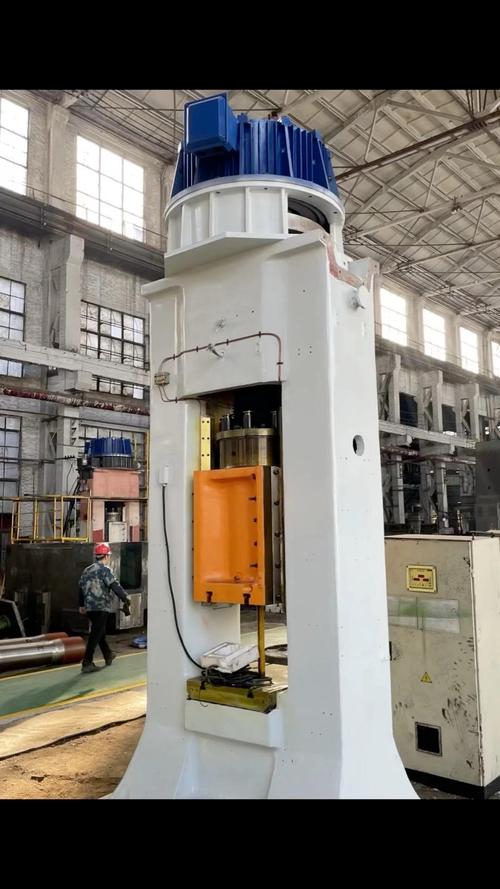 车间安装调试伺服直驱螺旋压力机实拍
不同行当不同吃法:两个真实案例给你对标
我去年帮山东聊城一个汽配厂选过设备。
他们做发动机连杆,原来用630吨摩擦压力机,每个月废件率稳定在8%,光回炉的电费一年就多掏二十多万。
后来换了400吨真·伺服直驱螺旋压力机,废件率直接降到1.2%。
为什么?因为每一次打击力一模一样,热处理之后变形量差不到0.1毫米,后续机加工连吃刀量都不用调,刀头都省了三分之一。
另一个是河南偃师做耐火滑板砖的厂。
滑板砖是给钢包用的,密度不均匀,炼钢的时候漏钢,那就是百万级的事故。
原来用曲柄压力机压,只能一次成型,边缘总是密度不够,每100块就得废个五六块。
换了伺服直驱之后,他们改成三次缓打补压,整个砖体密度差不到0.02g/cm³,现在合格率稳定在99.5%以上。
你说这赚的钱,多久能回本?快的两年,慢的三年,都是纯赚。
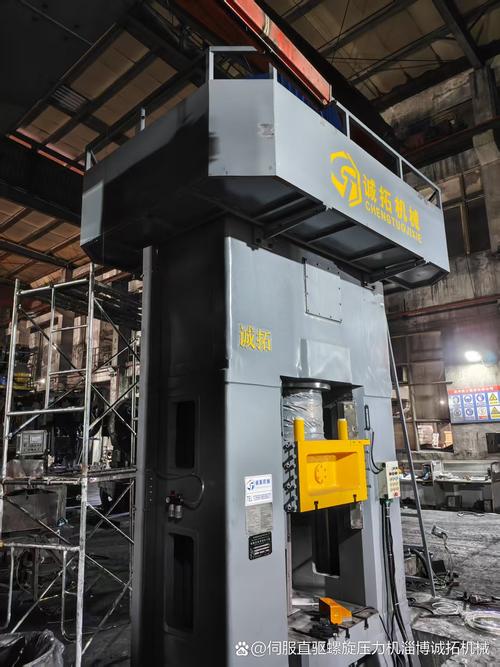 伺服直驱螺旋压力机生产锻造连杆成品实拍
风口上也有暗坑:没几个人愿意说的真话
 风口上也有暗坑:没几个人愿意说的真话
现在都喊进口替代,喊绿色制造,国内做伺服直驱的厂如雨后春笋冒出来。
性能不差,价格比进口德国日本的便宜三分之二还多,确实给咱们国内厂省了大钱。
省电省料,符合双碳要求,政策上也支持,这都是好事。
但是有个坑,全行业很少有人摆到台面上说。
那就是编码器的抗冲击稳定性。
伺服直驱靠编码器调精度对吧?每一次打击都是好几千吨的冲击力,震个两三年,很多低端编码器原点就飘了,精度直接掉一半。
现在的行业标准,根本就没有把“频繁冲击下编码器使用寿命”“精度保持性”纳入强制考核。
厂家卖设备的时候不会跟你说,等过了一年保修期出问题,换一个原装编码器大几万,够你买半年的易损件了。
还有标准滞后,现在很多新行业,比如粉末冶金结构件,碳纤维热压成型,都在用伺服直驱螺旋压力机,但是现有压力机的精度标准还是三十年前针对传统压力机定的,根本跟不上新场景的要求,很多买家按旧标准招标,买回去才发现不对劲儿,后悔都晚了。
干了20年锻压设备,我就信一句土话:买压力机,别看样本看试打,打三块量一量,差多少一眼清。
你要是准备换伺服直驱螺旋压力机,你最关心什么?遇到过什么坑?咱们评论区唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间20年工程师聊:伺服直驱螺旋压力机那些不说的实话
文章链接:https://m.yxqcspc.com/17135/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
