那些踩过坑才懂的选厂硬标准
一定要带自己的料去现场试切。很多厂家展厅摆的样板,都是提前挑了无数次的,公差给你做得漂漂亮亮,轮到你自己加工就不对。别嫌麻烦,带两块你平时常加工的料,要切什么公差、什么形状,直接跟师傅说,切完自己拿千分尺测。很多小厂连试切的工位都舍不得给你留,一口一个放心我们品质没问题,这种直接转身走就对了。
核心部件供应链必须透明。别听销售瞎扯“全进口配置”,问清楚:丝杠是日本THK还是台湾上银还是国内小厂?电源是三菱还是自研?哪些部件是原厂自产,哪些是外购,敢把拆机给你看,敢把部件型号写进配置单的,才靠谱。我见过最黑的,小厂把二手进口丝杠拆下来翻新,装新机里卖全新的价格,用不到一年就磨损得不行,换都换不起。
售后响应必须白纸黑字写清楚。慢走丝这东西,是加工厂吃饭的家伙,停一天少则几千多则几万的损失。很多小厂卖机子的时候说的比唱的好听,出问题找得到人就算不错,更别说及时修了。你就问,省内多久上门,省外多久,修不好有没有备用机临时顶,这些能写进合同,才敢交钱。
什么样的厂家才值得掏钱包
说实话,我跑机械圈快十年,见过靠谱的厂家也就两类。一类是扎根线切割行业二十年以上的本土老牌厂,比如苏州三光,从八十年代开始就做线切割,慢走丝做了几十年,全国到处都是网点,长三角珠三角基本上24小时就能上门,价格比进口机便宜大半,精度满足绝大多数模具厂的需求,普通的汽配、消费电子模具完全hold住,性价比拉满。
另一类是给进口品牌做了多年代加工,出来做自研品牌的厂家,比如东莞很多这类厂,给日系慢走丝做组装、做零部件加工十几年,攒了一身的品控功夫,出来做自己的品牌,精度对标进口,价格比进口便宜一半还多,对于做高端模具又预算有限的厂子来说,太香了。
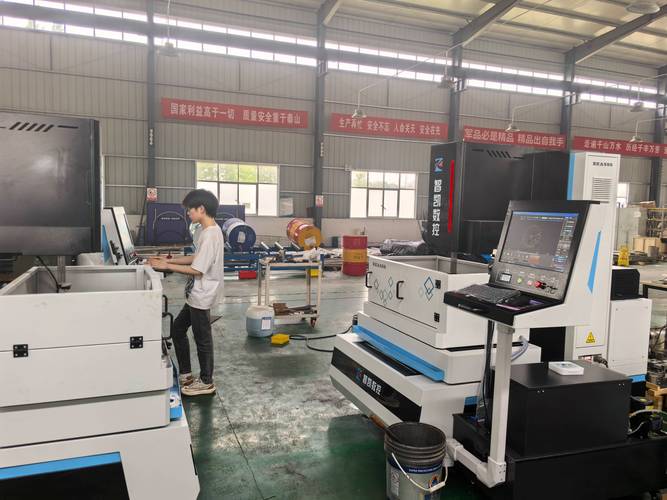
我去年去过东莞一家这类厂的车间,进去看,组装流程和我之前去日系品牌代工厂看到的一模一样,每一个部件的公差卡得比很多本土小厂严太多,这种出来的机子,不会差。
不同采购规模的签约避坑指南
如果你是刚开厂,只买1-2台,预算卡得紧。别去碰那些只做大单的头部集团,人家接一个工程单就顶你十个小单,你这种小单根本不放在心上,售后排都排不到你。就找那种做惯了中小客户的本土厂家,谈的时候一定要把试切精度、售后时效一条条加到合同附件里,别信销售“都是老规矩不会坑你”的鬼话,字写清楚,出问题你才有地方说理。
如果你是老厂扩产,一次拿个三五台甚至更多,那一定要硬气谈条件。除了批量优惠,还要让厂家给你派至少两周的驻场技术,不仅调机子,还要把你的操作工人带会了,别拿到机子自己摸瞎,切出来的东西不对,反过来怪机子不行,其实是操作没跟上。
最后给你列几个掏心窝子的避坑点:
1. 比市场价低20%以上的机子,碰都别碰。除去厂家清库存的特殊情况,低于市场价太多的,要么是翻新机,要么是核心部件换了劣质货,用半年出问题,修都修不起。
2. 找原厂买,别找贸易商倒手。贸易商赚一道差价不说,售后出问题,他推给厂家,厂家推给贸易商,最后你成了皮球,谁都不管。
3. 别迷信进口天价机,也别贪小便宜买杂牌。进口机精度确实顶,但一台几十万上百万,对于绝大多数中小模具厂来说,真没必要花那个冤枉钱,靠谱的本土厂家,完全能满足需求。
发小后来换了本土老牌厂的机子,切出来的公差稳稳控制在0.01mm,售后打电话第二天就上门调试,现在订单做得顺顺的,提起之前那台杂牌机,还是一肚子火。选厂家哪有那么复杂,拎着料去试,把丑话说在前面,靠谱不靠谱一眼就出来了。
