那些扎到肉里的选厂坑,我亲眼见过
去年跑长三角的五金加工厂,碰上个开了12年厂的老陈,蹲在厂门口抽烟,脚边堆了半箱报废的新能源汽车密封垫片。
他接了个百万级的大单,急着添设备,一眼相中了某个厂家报价比市场价低20%的数控卧轴矩台平面磨床,想都没想就打了30万定金。货到试车,磨10件有3件平行度超差0.03mm,找厂家售后,人家说你操作不对,要加钱派师傅。师傅来了调三天,还是不行,再找,微信已经拉黑,当初留的厂址,人去楼空。
那批垫片直接报废,连客户的违约金加起来,亏了小八十万。
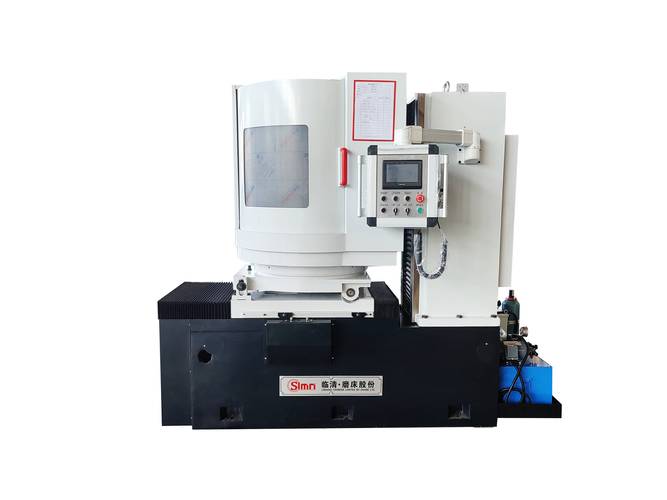
摸得着的选厂标准,别听销售瞎忽悠
说实话,选这个设备的厂家,别盯着报价看,也别光听销售吹技术,要抠看得见摸得着的细节。
第一个,先抠床身铸件的底。很多小厂自己浇铸件,炉温控不住,沙眼缩孔全藏在里面,当时试机没问题,用一年床身自己变形,精度全飞了。判断方法很简单,直接要铸件探伤报告和原厂供货合同,拿不出来,或者拖拖拉拉找借口,转身就走,别犹豫。
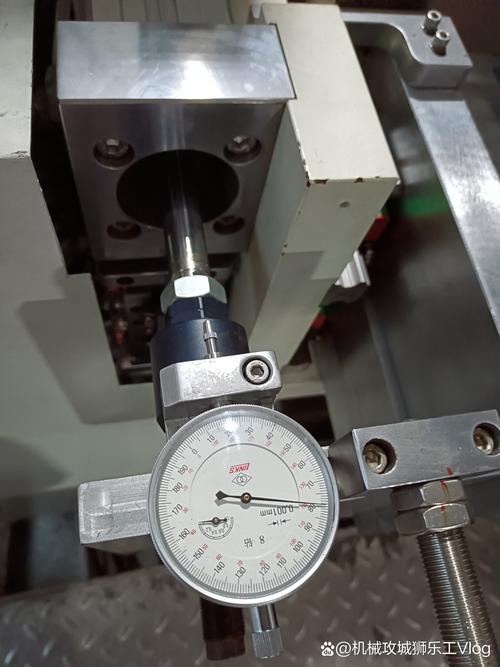
第二个,看数控系统的实机精度。不少小厂为了压成本,用翻新系统或者杂牌子贴牌,你买的时候便宜,用半年编码器坏了,找配件都没人给你做。怎么测?别光看参数表,你自己带三块你常加工的工件,让厂家开机试磨,磨完拿千分表打四个角和中心位置,误差超过0.01mm,直接pass。
第三个,查售后网点的实际覆盖。不是说远方的大厂家一定不好,但是你生产线停一天,损失几万块,远的厂家三天才能派来师傅,这笔损失谁给你补?判断方法也直白,要求厂家给你同省最近三个客户的地址,随机抽,你自己开车去看,别去厂家提前安排好的“样板客户”,敢让你随机查的,才靠谱。
什么样的厂家才值得坐下来谈
跑了这么多厂,我只认两类靠谱的,其余的基本不用浪费时间。
第一类是只做卧轴矩台磨床的老牌专业厂,比如国内的杭磨、桂北这些做了几十年的,人家不跨界,什么车铣刨全品类我都做这种话从来不说,一辈子就啃这一个机型,从铸件到装配,全是标准化的流程,零件备货全是对应这个机型的,你要换个小配件,人家当天就能给你发过来,不会让你等半个月。
第二类是给进口磨床做过配套的转型厂,比如江苏苏南一带不少这类厂,之前给德国、日本的磨床品牌做铸件和钣金加工,做惯了高端品控,现在自己做整机组装,配置跟进口机差不多,价格只有进口的三分之二,精度稳定性一点不差,适合预算不算顶到天,又要精度的买家。
不过话说回来,也不是所有小厂都不能碰。如果你只是磨一些要求不高的普通零件,预算有限,那找当地开了五年以上,周边有同行在用的小厂也行,至少出问题你上门就能找到人,不会跑。最坑的就是那种什么机床都能做,从线切割到加工中心全产品线,什么单都接的厂家,你想想,他能把每一个品类都做精吗?对吧?
不同采购规模的签约避坑清单
只买一台,预算二三十万的小单子,记住第一条:定金绝对不能超过总货款的20%,一定要留10%的尾款,设备拉到你厂里,试车满三个月,精度稳定没问题再付。合同里必须写死:达不到你要求的精度,全额退定金。别觉得不好意思,真有底气的厂家,根本不怕你写这个。
采购三台以上的批量单,别着急签合同,直接派你厂里最资深的磨工班长,驻厂试三天,就磨你自己要加工的工件,全部符合要求再安排发货。而且必须要求厂家留一个调试师傅在你厂里,调完教会工人操作再走,尾款留15%,半年后没问题再结。
说几个必看的避坑点,记下来。
别信“低价全包”,报价一定要让厂家把运输、安装、培训、一年保修的钱分开算,很多厂家低价拉你上钩,签完合同这也加钱那也加钱,最后算下来比市场价还贵。
没有特殊需求,别碰定制机型。标准机型的配件都是批量生产的,便宜还好找,定制机型不仅加价,出问题修起来都麻烦,很多小厂做定制,做完就找不到对应零件了。
别签模糊的精度条款。什么“符合国家行业标准”这种话全是坑,行业标准分好几个等级,你要多少精度直接写上去,平面度多少,平行度多少,达不到怎么赔偿,写得越细越好。
买磨床是添吃饭的家伙,不是在地摊捡便宜。多跑两百公里,多试三次件,比什么都强。你省那几万块的差价,亏的可能是几百万的订单,这笔账,算得清吧。
