2026-10-04 01:25:55 分类:商机
上个月后半夜,我刚换完衣服要走,调度拍我后背喊,老陈你快去看看。
那台刚买一年的数控万能外圆磨,磨出来的凸轮轴圆度超了。
我蹲到机床边上拿百分表打了一下,超了0.002mm。
客户明天要货,整批三十根全废。
一群年轻工程师围着CNC屏幕看参数,说程序没错啊。
我拿扳手松了主轴箱的锁紧螺丝,调了两格间隙,再磨一根,好了。
你看,这就是数控万能外圆磨床的存在感——差一丝,整批活都白搭。
藏在主轴里的技术妥协
说实话,很多人买磨床只看样本上标出来的精度,没几个人会抠主轴的路线。
现在行业里主流就两种,动压主轴和静压主轴。
动压主轴靠油膜压力浮起主轴,正常装配时间隙要控制在0.001mm到0.003mm之间。
静压是提前打压力把主轴顶起来,间隙可以做到0.0005mm以内,精度稳得多。
一套125规格的主轴,静压比动压贵小十万。
很多人不知道,行业里通常不说但实际在做的妥协,就是不少厂家拿动压主轴改个标签,当静压卖。
样本上标的精度,那是开机半小时测出来的。你连续开8小时,主轴温度升个三五度,动压间隙就变,精度直接飘出公差。
你找过来,人家说你冷却没做好、环境温度不对,全是你的问题。
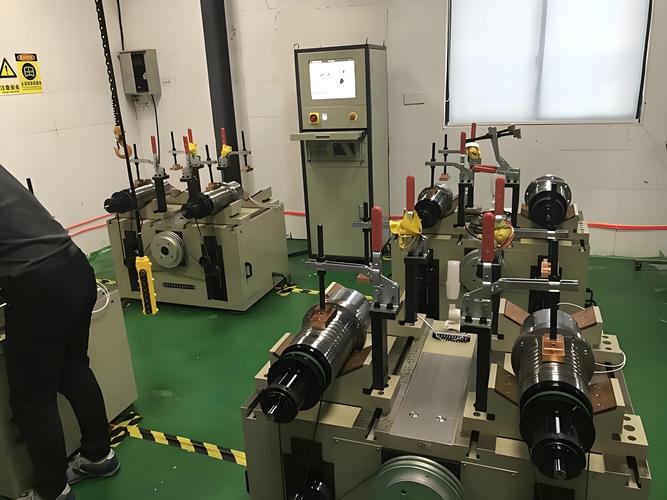 车间数控万能外圆磨床主轴拆解维修实拍
精磨吃刀量,行内老人都知道,磨调质45钢,精磨一次吃刀不能超过0.003mm。
多了保不齐就烧伤,新手不信,非要赶进度,最后工件废了才明白。
不同行业的要求差得不是一点
前年碰过一个航天所的活,做高温销轴,材料是GH4169。
要求圆度0.003mm,同轴度0.005mm,端面还不能有一点烧伤。
这个活为啥非要数控万能外圆磨?因为它既能磨外圆,还能换头磨内孔,一台顶两台用。
而且要能随时修砂轮,不然高温合金粘砂,磨十根精度就掉。
我们当时那台老磨床,进给分辨率能调到0.1μm,磨出来的活,三坐标测全过。
换了一台普通外圆磨,就是达不到要求。
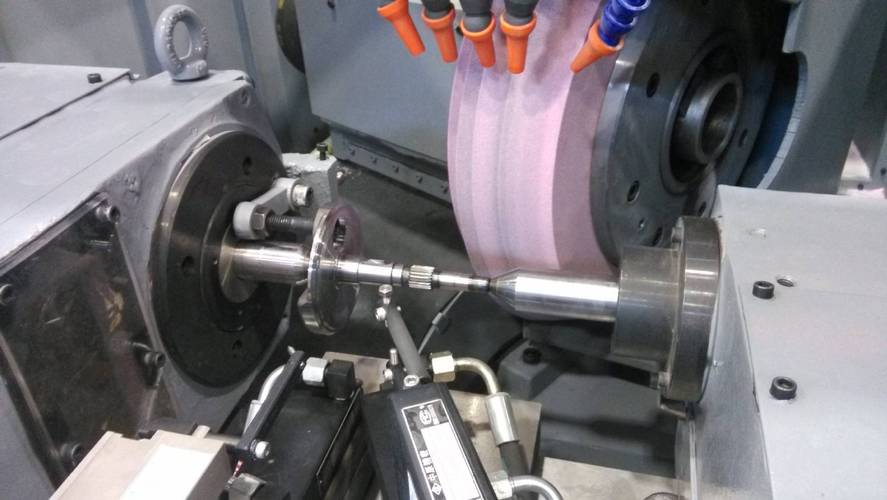 数控万能外圆磨床加工高温合金销轴工件实拍
不过话说回来,做液压柱塞的批量活,要求又完全不一样。
上个月宁波一个客户来问,一天要出1500根柱塞,公差只要0.01mm,要求一致性好,成本还要低。
这种活根本没必要上静压主轴的高端款,动压的就够使,价格便宜近十万,坏了换主轴也不心疼。
而且响应快,配合自动上下料,一天跑下来没毛病。
要是选错了型,花了大价钱买高端静压,其实根本用不上那些精度,纯纯浪费钱。
进口替代风口下藏着的暗礁
 进口替代风口下藏着的暗礁
这两年国产数控万能外圆磨起来了,确实争气,很多原来要买德国日本的,现在国产就能做,价格只要三分之一。
但是有个行业不愿公开说的难题,就是精度验收标准滞后。
现在我们验收磨床,都是停机冷却几小时之后测静态精度,所有指标都符合国标,就算合格。
可是实际生产里,谁会停机几小时等冷却?
很多工厂都是24小时连轴转,开机一天下来,机床温度涨了好几度,导轨、主轴都变形,静态合格的精度,动态干活根本达不到。
很多用户买了新磨床,验收过了,干三个月活,精度就掉得厉害,找厂家,厂家说你使用不当。
其实就是标准没跟上,没人愿意捅破这层窗户纸。
现在都讲智能制造,很多磨床加了自动精度补偿,听起来很牛,其实补偿逻辑都是按常用的45钢、铬钢做的。
你换个陶瓷或者高温合金,热膨胀系数不对,补偿反而越补越偏,这都是实际用才会碰到的坑。
我干机加工快25年了,天天跟磨床打交道,总结出来一句土话:磨床好不好,手摸主轴温度就知道。
不管你参数标的多好看,连续开四小时,主轴温升不超过5度,那就是好磨床。
你说对不对?你们碰过没,新磨床验收所有指标全合格,干出来活就是不合格的情况?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊数控万能外圆磨床:行业不说的实操真话
文章链接:https://m.yxqcspc.com/17141/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
