2026-10-05 04:34:55 分类:商机
上次广东中山那个做高端汽车内饰配件的客户,拉了满满一皮卡残件回我们厂。
车门一开,哗啦啦倒出来,全是磨穿了电镀层的门把手毛坯。
三百多件,全废了。
客户叼着烟站在我旁边,脸黑得像锅底:你们找的什么打磨机械手厂家,试机的时候好好的,批量干就这?
我蹲在残件堆里翻了一下午,指甲缝里全是抛光膏,气得直骂娘。
谁都骂机械手精度不够,没人想过,根子从厂家做方案那天就歪了。
藏在参数表里的猫腻
很多人买打磨机械手,只看臂展负载,转头就把最核心的参数放一边。
我干了20年,经手调试过上百台打磨机械手,告诉你们,三个参数卡死生死。
第一,重复定位精度必须到±0.02mm,差一丝,磨曲面的时候就会深浅不一。
第二,打磨力控制误差不能超过1N,力大一点,薄件直接磨穿,力小一点,毛边去不干净。
第三,主轴转速波动必须控制在50转以内,转速飘了,抛光出来的纹理全乱,电镀直接起皮。
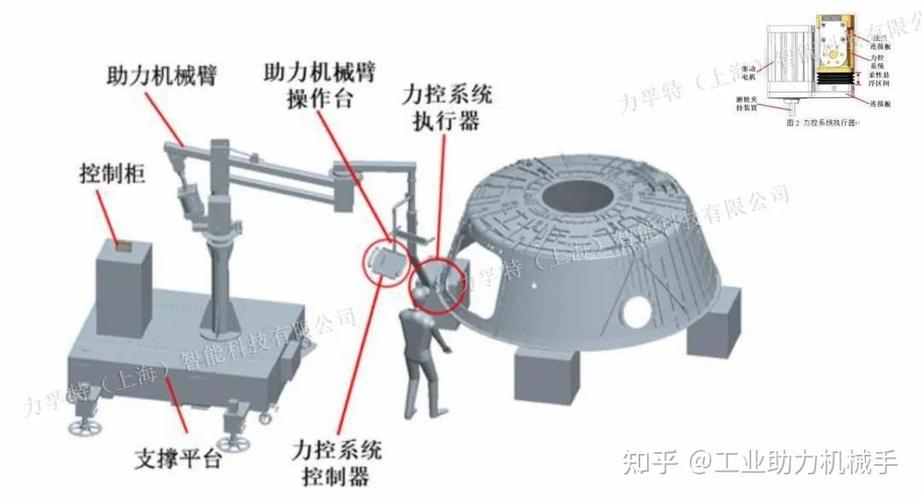 工业打磨机械手力控模块拆解图
现在主流有两条技术路线,一条是刚性主轴加外置力传感器,一条是内置柔性浮动力控。
刚性方案好啊,成本比柔性的低整整三成,做大件平面打磨没问题,复杂曲面就抓瞎。
柔性方案适配性强,不管你是异形工件还是厚薄不均的毛坯,都能稳住力,就是贵,小厂家嫌赚得少。
说实话,行业内通常不说但实际在做的妥协,我今天抖出来。
八成小厂做的所谓“柔性打磨机械手”,就是刚性主轴下面加一根弹簧,换个标就敢多收你20%的钱,真干起活来,力控飘得能到10N,不出事才怪。
不同行业的要求差得离谱
别信厂家说什么“一机通吃所有行业”,鬼话。
佛山南海有个做高端水龙头的客户,前两年贪便宜找了个小厂装了四台打磨机械手,干了半个月就停线。
原来铜铸造的水龙头毛坯,毛边厚薄根本不均,厂家图省成本,把机械手底座做轻了,只有0.6吨,打磨的时候底座晃,每次吃刀量都不对,好好的铜件磨出来歪歪扭扭。
后来换了正规厂家,把底座加到1.2吨,重新校了刚性,立马就好,良品率从62%涨到96%。
卫浴行业要的就是精细,差一点,外观就不过关,这是偏精度的场景。
另一个场景完全反过来,江苏盐城那家做风电轮毂铸件的,去年找我们改设备,原来的机械手用了三个月导轨就磨坏了。
拆开一看,导轨连个基本的密封防尘都没做。
铸件拉荒打磨,全是铁砂粉尘,没个全封闭防护带吸尘,再好的导轨也扛不住三个月造。
人家要的不是微米级的精度,是能扛造,能在粉尘高温里连续转,厂家拿做3C小件的方案套,可不就出事了。
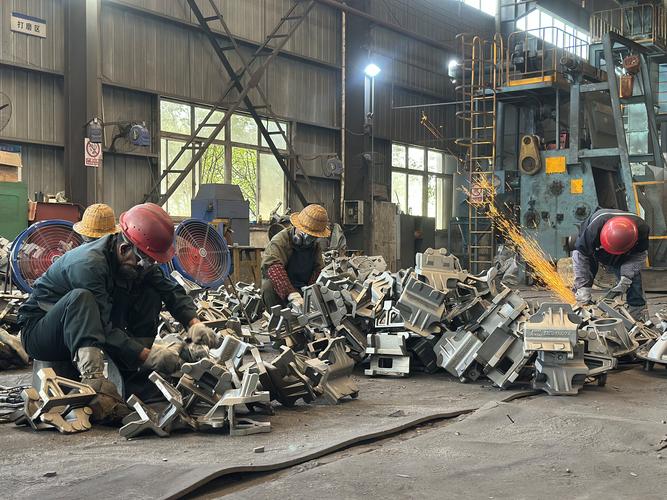 风电铸件打磨机械手现场作业图
说白了,不同行业的痛点,厂家肯不肯沉下去改方案,才是真本事,不是拿个通用模子套所有单。
进口替代风口下的暗礁
 进口替代风口下的暗礁
现在都喊着国产替代,原来做机器人本体的,做机床的,都下场做打磨机械手了。
整个赛道热得冒烟,不少厂家喊着自己能替代进口ABB、发那科,价格只有人家的一半,抢单抢得凶。
绿色制造要求上来,现在不少厂家也开始做自带集成吸尘的打磨单元,比原来单独装吸尘房省不少钱,这是好事。
不过话说回来,有个行业内没人愿意公开说的难题,我今天挑明了。
现在国内压根没有统一的打磨机械手加工验收标准。
现有的标准全是卡设备本身的参数,比如重复定位精度多少,负载多少,没人管你加工出来的成品一致性怎么样。
客户说我一百件里有15件不合格,达不到要求,厂家说我设备参数符合标准啊,是你毛坯不合格,是你工艺不对,两边扯不完的皮。
好多合同签的时候,就没写清楚成品合格率的要求,只写设备参数,最后出了问题,客户只能吃哑巴亏。
这就是标准滞后带来的坑,短时间内还填不上。
前几天我在车间调试新到的一台机械手,徒弟蹲在旁边记参数,我踹了他一脚,让他去踩两下底座。
告诉他我干了一辈子总结的土话:“买打磨机械手,先踩两脚底座晃不晃,再空转半小时摸主轴烫不烫,比参数表上花里胡哨的数靠谱。”
说实话,很多人买设备,上来就谈价格谈配置,忘了自己要干的是什么活,忘了厂家会不会给你沉下心改细节。
你们这些常年跟设备打交道的,有没有碰到过打磨机械手厂家藏的猫腻?欢迎唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:打磨机械手厂家:干了20年车间才说出口的真话
文章链接:https://m.yxqcspc.com/17223/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
