2026-10-06 06:21:50 分类:商机
我正蹲在三号数控车的溜板箱底下换润滑脂,就听见哐当一声巨响,整个厂房的窗户都嗡了嗡。
抬头就看见小李扶着导轨站着,脸白得像一张A4纸,刚车了一半的锻钢工件斜歪在那,卡盘的一个卡爪直接崩飞了,打在防护门上凹进去一大块。
说实话,那卡盘是三个月前老板图便宜,从某个网红四爪卡盘厂家进的,比市场价便宜快四千。本来我就说不对劲,小李还说人家参数标的比老牌厂家还好看。
这下好了,工件废了,防护门修了八千,还差点出人命。
很多人觉得四爪卡盘不就是夹工件的铁块?有什么技术含量?找哪个厂家不是买?真不是这么回事。
四爪卡盘厂家藏的门道,外行根本看不懂
四爪卡盘靠四个独立卡爪找正夹紧,原理谁都懂,但是真做出来,差一点就能害死人。
我干了20年,挑卡盘就看三个数,少一个都不能要。
第一个是本体铸铁硬度,靠谱的四爪卡盘厂家会把本体硬度控制在HB180-210,这个区间刚性够,还不容易裂,小厂偷工减料回炉料加太多,硬度只有HB120,夹紧力稍大一点本体就变形。
第二个是丝杠啮合间隙,新卡盘出厂必须控制在0.02毫米以内,超过这个数,用不了两个月,卡爪就会松垮,夹出来的工件全是锥度。
第三个是卡爪渗碳层深度,必须达到1.2-1.5毫米,不然夹个几次硬料,爪牙就磨平,锁不住了。
现在行业里主流两种路线,一种是整体铸造本体,一种是焊接拼接本体。
整体铸造的贵,成本要比焊接的高两成,刚性好,应力释放均匀,用五七年精度都不会掉太多。焊接的便宜,把几块钢板拼起来粘好就行,省材料省工时,但是出厂的时候应力没放干净,用个一年半载,端面就会翘,正圆夹出来变椭圆。
不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗?
很多做大型四爪卡盘的知名厂家,自己根本不浇1米以上的大本体,都是外包给小铸造厂做毛坯,回来自己加工丝杠卡爪,贴自己的牌卖。价格比全自制低一成,利润翻一倍,寿命却比全自制少三分之一,买家还以为捡了大便宜。
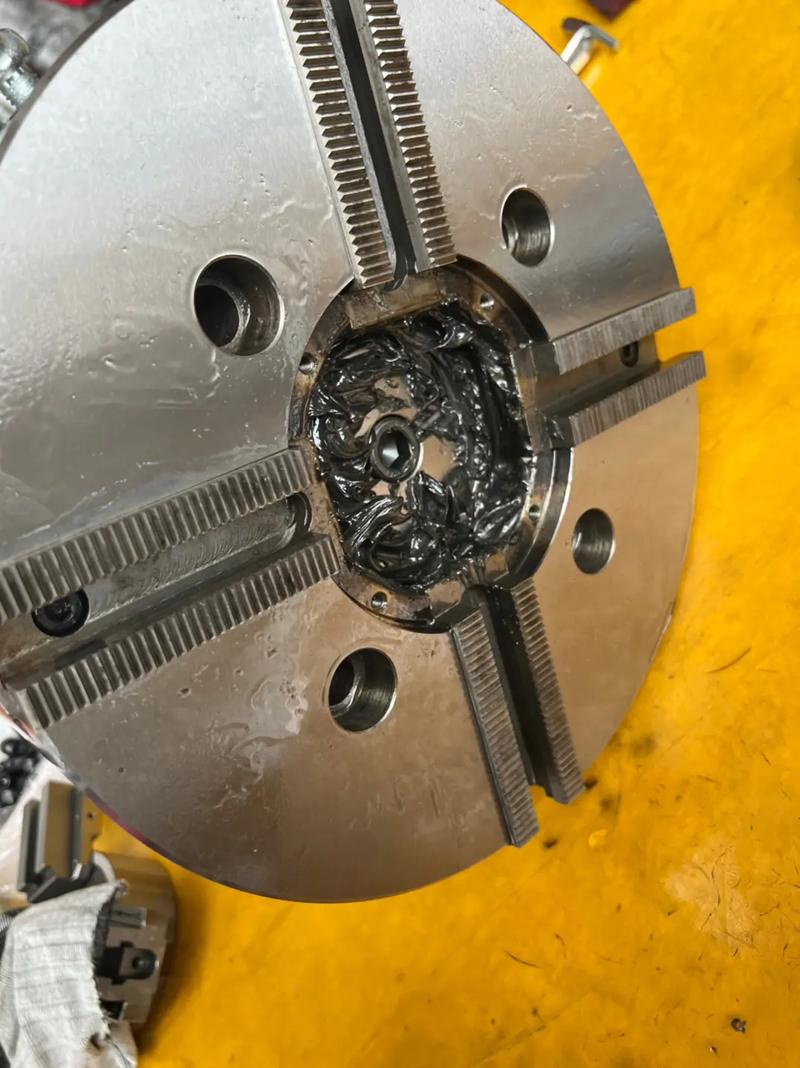 机械车间四爪卡盘拆解实拍
不同行业找四爪卡盘厂家,要求差出十万八千里
不是说贵的就是好的,得看你用在什么地方。
去年有个做风电的客户找过来,说他们买的一批大四爪,干了不到三个月,全部出问题。他们干的是4米直径的风电法兰,拉荒吃刀量大,原来的卡盘端面没淬火,干了三批活,端面就磨下去0.3毫米,法兰平行度直接超差,几十吨的法兰全部报废,亏了上百万。
后来给他们介绍了专门给风电配套的四爪卡盘厂家,人家专门把端面淬火深度加了0.5毫米,丝杠改用40CrMo调质,用到现在两年多,端面磨损才0.04毫米,啥事没有。
隔壁镇上那个做汽配的厂子更有意思,原来做标准半轴用三爪没问题,去年接了一批定制非标的越野车半轴,毛坯不规则,必须用四爪找正。一开始图便宜买了普通四爪,每次找正要20多分钟,一个工人一天干不了10根,根本交不出货。
后来找做精密微调四爪的厂家定制,人家给卡爪加了1度的微调斜面,找正时间直接缩到3分钟,产能翻了五倍,不到三个月就把买卡盘的钱赚回来了。
说白了,靠谱的四爪卡盘厂家,会根据你的行业改细节,不会拿通用款糊弄你。
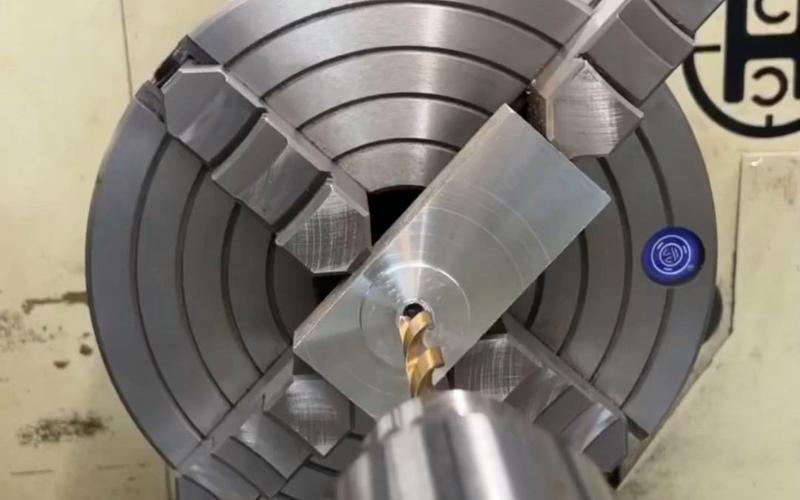 数控车床四爪卡盘夹风电法兰实拍
现在四爪卡盘厂家的新动向,和藏着的暗礁
 现在四爪卡盘厂家的新动向,和藏着的暗礁
这几年进口替代搞的火,原来高端四爪卡盘全买日本德国的,贵的要死,交货还慢。现在国内不少四爪卡盘厂家做的精度已经赶上来了,价格只有进口的三分之一,很多大厂都换了国产的,用着也不差。
还有不少厂家搞绿色制造,原来很多小厂用杂合金,废料都没法回收,现在改回用配比合适的球墨铸铁,可回收,成本还降了八个点,强度一点没降,这是好事。
不过有个行业内不愿公开说的难题,我今天告诉你,你得小心。
现在咱们国家四爪卡盘的执行标准还是二十多年前定的,只要求检测静态的几何精度,根本不要求测动态夹紧力和使用寿命。
什么意思?就是很多小厂做出来的卡盘,静态精度测起来完全符合国标,你挑不出毛病,但是一上车拉荒,吃刀稍微大一点,夹紧力就掉,卡爪就打滑,你去找厂家说理,人家说我符合国家标准,你能怎么办?
标准滞后带来的风险,现在没人提,但是吃苦的都是咱们干活的,开厂的。
昨天我收拾工具箱,翻出来十年前那个废卡盘的卡爪,爪牙都磨平了,想起当年赔工件那事,还心疼。
干机加工这么多年,我总结的土话就是:卡盘不紧,干活白搭。
找四爪卡盘厂家,别光看报价单上的参数,掂掂本体分量,摸摸卡爪硬度,比什么花里胡哨的宣传都管用。
你们这些年干活,碰到过最坑的四爪卡盘厂家是什么样?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:找靠谱四爪卡盘厂家?车间20年老师傅掏心窝说真话
文章链接:https://m.yxqcspc.com/17306/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
