去年开春,开小加工厂的发小找我哭丧,说新买的两台万能分度头废了。加工十个齿轮七个分度不对,卡盘跳得能把铣刀崩飞。找厂家,微信不回电话关机,退货运费加重新采购的钱,前前后后搭进去三万多。那时候他刚接了一批外贸订单,差点赔违约金倒闭。
干机械这行,谁没在选供应商上踩过坑?尤其是分度头这种核心工装,差一丝,整批活就废了。今天就把我攒了十年的选厂经验说出来,全是干货。
那些隐形坑,其实提前就能筛掉
说实话,很多人选分度头厂家,只看价格,谁便宜选谁。这不上坑才怪。我总结了三个能直接落地的判断方法,你挨个卡就行。
第一,看他会不会先问你的工况,再推产品。很多小厂上来就报低价,不管你是加工微型齿轮还是大型模具,上来就塞一款通用型给你。你觉得捡便宜了,回去用才发现,大切削力锁不住,精加工精度不够,根本没法用。靠谱的厂家,上来先问你三个问题:加工什么工件?最大承重多少?要求精度控制在多少?问完才给你推款,甚至给你微调结构适配,这才是真做生意的样子。
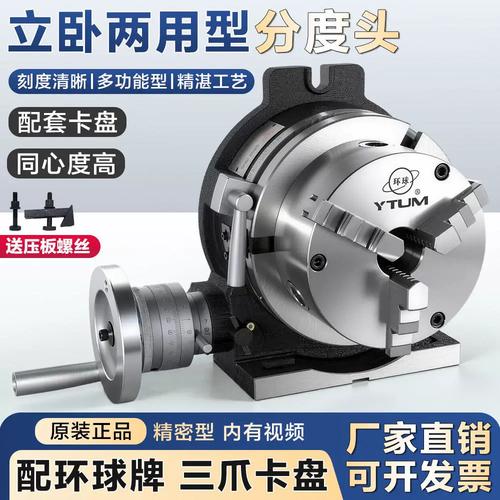
第二,看核心部件是不是自制。我见过太多小厂家,都是从批发市场进现成的毛坯蜗轮蜗杆,回来车两刀就组装,根本不做整体淬火,也不做二次精磨。用俩月间隙就大了,分度差出去半毫米都正常。最离谱的一次,我见有人买的分度头,蜗杆居然是铸铁的,用了一个月齿就磨平了。靠谱的厂家,蜗轮蜗杆都是自己开坯自己加工,锡青铜配合金钢,敢把材质写进合同里,硬度精度都卡得严。
第三,看售后敢不敢担责。卖货的时候哥哥姐姐叫得亲热,出了问题就说你操作不当,修半个月不来人,耽误生产的损失谁赔?选的时候直接问,出问题多久能到现场,能不能写进合同?敢承诺的,一般质量都不会差。
靠谱的分度头厂家,到底长什么样
我干机械行业媒体快十年,跑过几十家做分度头的厂,靠谱的基本就两类,特征特别明显。
第一类,本身就是做机械加工出身,自己干了二三十年,受不了劣质分度头坑自己,干脆开厂做的。就说山东德州的德昌机械,老板原来就是磨工出身,自己开加工店的时候,买了好几次劣质分度头,气不过就攒设备自己做。这类老板懂一线,知道干活的工人要什么,不会搞那些花里胡哨的外形包装,就是卡精度、堆材质,价格比一线大牌便宜快三分之一,质量一点不差。
第二类,原来给欧美机床厂做代工,转内销做自有品牌的。这类厂家原来给老外做配件,质量标准卡得特别严,每一件都要过三次精度检测,不合格直接报废。就是原来只做外单,国内名气不大,不会漫天要价涨品牌溢价,性价比特别高。
去年给发小换的就是第一类的货,用到现在快两年了,每次检测精度都还在2丝以内,锁死之后纹丝不动,发小现在逢人就夸,说比之前那个破玩意强了一百倍。
不同采购规模,用不同的签约策略,避坑清单收好
如果你是小加工厂、个体户,一次就买1-2台自己用。别蹲在批发平台找最低价,也别盲目追一线大牌。大牌那品牌溢价,够你买半台新的了。
你要做的很简单,要求厂家把精度误差、核心部件材质都白纸黑字写进合同,额外加一句:到货检测达不到约定标准,厂家全额退款包来回运费。就这一句话,能把90%的坑货厂家挡在外头,不信你试试,心虚的厂家绝对不敢签。
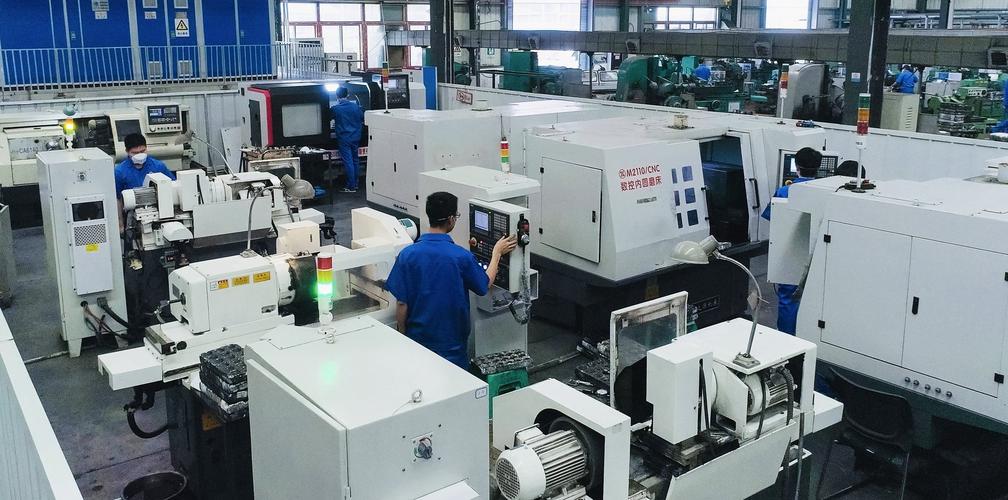
要是你是机床厂、工装厂批量采购,一次十几台几十台做配套。一定要抽时间自己跑一趟厂,别嫌那点路费住宿费贵,比起批量踩坑的损失,这点钱连零头都算不上。去了别光顾着看老板给你准备的豪华展厅,直接扎进生产车间,看他们有没有高精度数控磨床,看墙角堆的检测记录,要是全是十几年的老普通磨床,连个三坐标精度检测都没有,扭头走就行。签合同的时候,一定要留10%的质保金,半年之后没出问题再付,敢跟你签这个的,才是真有底气。
最后给你列几个必看的避坑点,记死了:
低于市场价30%的,绝对不要碰。铁定是翻新翻修的旧件,或者偷换了劣质材料。
连核心部件的材质都不敢写进合同的,不要碰。十有八九就是给你用了差料。
说自己什么规格都能做,连个现成样品都拿不出来的,不要碰。基本都是倒爷赚差价,出问题根本找不到人。
不过话说回来,选分度头厂家,核心就是看对方是不是真的懂一线干活的需求,是不是敢对自己的产品负责。那些花里胡哨的营销,铺天盖地的广告,都不如实打实能用十年的质量靠谱。对吧?
