2026-10-07 10:48:52 分类:商机
上周三早会刚开十分钟,质检就把一摞冲头甩在了钳工台上。
10件活,3件超差。超差多少?0.01mm。
客户退单,说是装不上,全批返工。谁都没想到,问题出在三个月没换的钼丝上。
这就是电火花线切割,车间里存在感不高,出问题就是要命的活。
看不见的火花,干的都是要命的活
很多新手以为线切割就是拉着钼丝走,没什么技术含量。
说白了,就是靠脉冲放电把金属蚀除掉,刀头都不碰工件,哪来的切削力?
业内常用的快走丝钼丝,直径大多是0.18mm,精加工的脉冲宽度一般调在12μs,顶尖的慢走丝稳定精度能做到±0.005mm,头发丝直径才0.08mm,你说细不细?
现在主流就是两条路,快走丝和慢走丝。
快走丝便宜,十万以内就能买台不错的,加工速度快,钼丝能重复用,缺点就是精度稍差,粗糙度不够。
慢走丝精度高,粗糙度好,但是一台大几十万上百万,走一次丝就扔,成本是快走丝的好几倍。
说实话,行业内不说破实际都在做的妥协,我今天讲出来。
绝大多数中小厂接了要求慢走丝的订单,不会全工序用慢走丝。都是先用快走丝拉荒,留0.02mm的余量,最后拿慢走丝修一刀。
成本比全慢走丝切下来低六成,精度也能符合客户要求,不专门检测你根本看不出来。
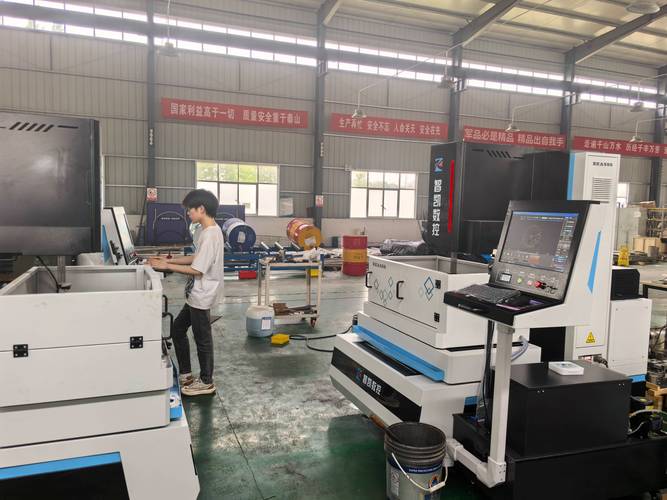 机械车间快走丝电火花线切割机床操作图
不同行当,完全不一样的玩法
做冲压模具的,线切割是吃饭的本钱。
上个月给新能源电池盖板厂做负极裁刀,材料是钨钴硬质合金,硬度HRA92,什么铣刀上去都是秒崩。
只有线切割能切,要求刀口直线度0.008mm,我们调了三次参数,用0.15mm钼丝分三次修切,干出来拿三坐标打,完全达标,客户现在每个月都给我们二十多套活。
另一个完全不一样的,是医疗器械行当。
去年帮骨科器械厂加工骨锯的锯齿,材料是医用316L不锈钢,单个锯齿薄到0.2mm,要求无毛刺无残余应力。
激光切会烫变形,铣削会振刀断,线切割没有接触力,切完直接抛光就能用,变形量不到0.01mm,比激光切的合格率高了三成。
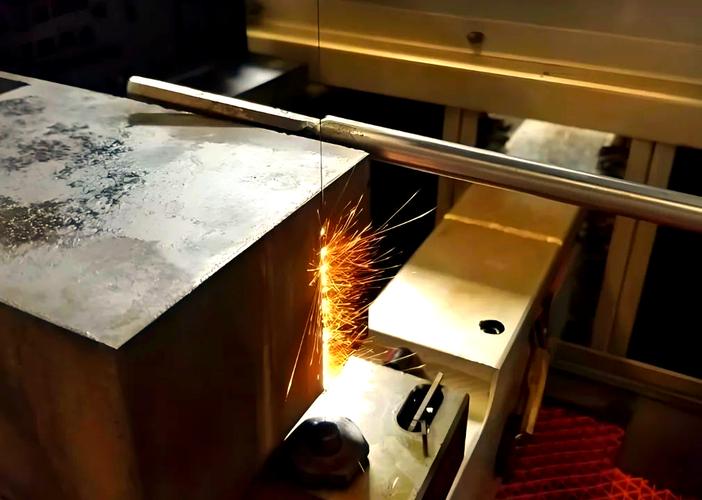 电火花线切割加工的硬质合金裁刀成品图
不过话说回来,不同场景要求差得不是一点半点。
模具要刀口硬不变形,医疗器械要无残留无应力,你拿干模具的参数干医疗器械,根本出不了合格活。
进口替代风口下,藏着没说破的坑
 进口替代风口下,藏着没说破的坑
这两年国产线切割起来了,原来只有沙迪克、阿奇能做的高精度慢走丝,现在国内厂家做的也能稳定打到±0.005mm。
价格只有进口机的三分之一,售后还随叫随到,很多厂都换了国产机,这是实打实的好事。
但是有个行业内不愿公开说的事,标准滞后坑死人。
现在线切割的国家精度标准,还是十多年前定的,只要求单件样品精度达标,根本没提批量加工的尺寸一致性要求。
新手哪懂这个?买了新机床,打样十个全合格,接了一千件的批量活,干到一半钼丝磨细了,尺寸慢慢偏,最后三百件超差,客户退单,赔得底掉,这种事我这二十年见过不下五回。
还有绿色制造这块,很多厂图便宜用劣质乳化液,偷偷排,被查到一次罚款就是好几万,也没地方说理。
说白了,都是贪便宜惹的祸。
我干了二十二年线切割,总结一句土话。
慢走刀,勤换丝,贪便宜的吃大亏。
你干线切割这么久,批量加工定的换钼丝周期是多少?有没有吃过尺寸漂移的亏?欢迎同行过来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊电火花线切割:车间里不说的实操门道
文章链接:https://m.yxqcspc.com/17392/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
