2026-10-08 02:37:58 分类:商机
躲不开的车间幽灵
上个月刚交的一批液压缸缸体,客户试压当天就全退了回来。
质检老李把探伤报告甩在我办公桌上,烟蒂摁在我茶杯沿。
“你自己看,八个缸,七个内壁有缩松,全漏。”
那批货是给某工程机械大厂做的,要求承压18MPa,针尖大的缩松都能渗出油。
那段时间车间主任天天蹲在炉口盯温度,头发一把一把掉。
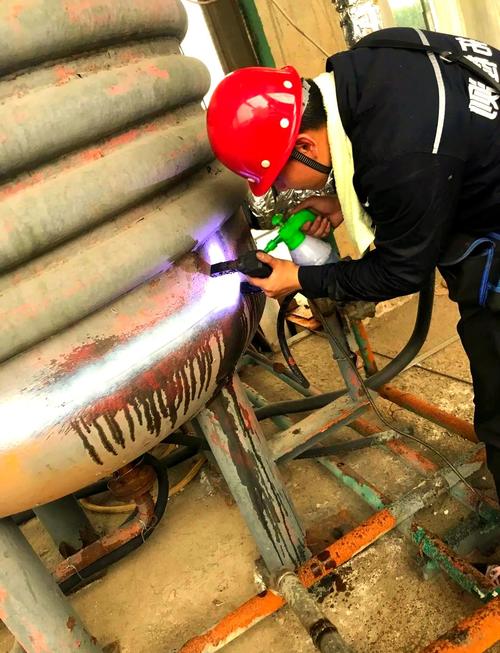 铸件液压缸内壁缩松磁粉探伤图
说实话,干了快20年铸造,缩松这玩意儿就是车间里的幽灵。
你看不见摸不着,浇的时候好好的,落砂拉荒完一探伤,全是问题。
不是在热节位置出麻点,就是在壁厚变化的地方藏空洞。
补焊吧,大件补完容易应力变形,不补吧,客户退回来全是损失。
藏在数字里的门道
很多刚毕业的小孩问我,缩松到底为啥出来。
说穿了就是铁水冷却的时候,最后凝固的地方没补缩到位,收缩出来的小孔隙。
我不扯那些教科书里的晶间理论,给你说三个实打实的数字,记住了一辈子有用。
浇注温度超过1560℃,中大型碳钢铸件的缩松概率直接翻三倍。
温度太高,整体收缩量大,冒口补不到,可不就出松吗?
很多师傅怕浇不足,故意提温度,最后全死在缩松上。
第二个数字,铸件热节模数小于0.8cm的薄壁位置,普通冒口根本够不着。
太远了,铁水冷却快,冒口的铁水流不过去,只能靠冷铁激冷,把热节挪走。
第三个,球铁的石墨膨胀率大概是3%,玩儿的好就是天生的自补缩,玩儿不好就是膨胀出缩松。
就这么点事儿,很多厂搞不对。
现在行业里解决缩松就两条路。
一条是传统的高冒口加外置冷铁,工艺简单,啥设备都能做,不用额外加钱。
坏处就是冒口留的大,最后加工余量多,成品率天生低5到8个点,废料多。
另一条是发热保温冒口加内冷铁,补缩效率能翻一倍,成品率高,还能减小冒口做轻量化。
坏处就是一套冒口成本比普通的贵一块多,十万件订单下来就是十几万的额外成本,中小厂真扛不住。
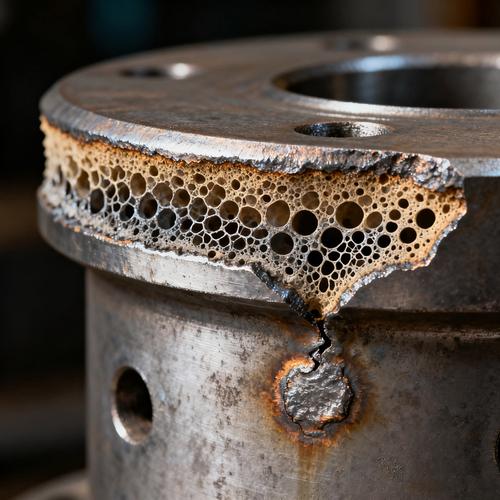 铸件缩松冷铁布置工艺实拍图
行业内通常不说但实际在做的妥协是什么?
批量走货的普通铸件,只要客户没要求一级探伤,基本都用普通高冒口。
真出了小缩松,补焊磨平,外观上看不出来,受力也不影响,就这么过了。
只有那些要求承压、要求探伤的核心铸件,才肯加钱上发热冒口。
说白了就是成本逼的,谁也没办法。
不同场景的活规矩
 不同场景的活规矩
就说两个我碰过的实际例子,你就知道缩松的要求差多少。
第一个就是开头说的工程机械液压缸缸体,要求18MPa静压不漏,哪怕0.5平方毫米的缩松在壁厚中心,试压的时候一定漏。
我们之前就是吃了这个亏,后来把热节位置加了两块内冷铁,把浇注温度降到1540℃,成品率直接从28%涨到91%。
这个行业就是零容忍,半点儿妥协都不能有。
另一个是给国内车企做的底盘悬挂支架,要求静载强度达标就行,内部缩松只要不超过总截面的1%,位置不在受力点,客户就认。
我们甚至故意在边角非受力位置留一点小缩松,能减少冒口用料,每件降个半斤料,一吨料省三千多,一个月下来就是十几万的利润,客户也不说啥。
说白了,缩松好不好,全看你用在啥地方,没有绝对的好工艺,只有合适的妥协。
现在都喊着进口替代,搞智能制造,很多人说3D打印砂型能解决所有缩松问题。
说实话,3D打印确实能随便做复杂的内冒口,补缩效果比传统砂型好太多。
但是行业有个不愿公开的难题,你知道不?
咱们国家现行的缩松验收标准还是十多年前的老标准,只看缩松的面积占比,不管缩松的位置和深度。
同样1%的缩松,长在受力中心跟长在边角的废料区,性能差十倍都不止,但是标准只认占比,有时候你合格的工艺反而因为占比超标过不了,不合格的反而能混过去。
出口给欧洲的订单,人家标准看位置,我们很多厂因为按国内标准做,经常被整柜退回来,亏得底掉。
那些AI预测缩松的智能系统,我也试过,拿实验室的完美数据训出来的模型,到我们车间,型砂今天水分高0.2%,明天环境湿度变了10%,预测准确率直接从90%掉到50%,根本不好用。
我干了这么多年,总结一句老师傅的土话:找对热节,控好温度,比啥花里胡哨的新工艺都靠谱。
你说现在搞绿色铸造,要求少冒口少废料,逼得大家都在跟缩松死磕。
有没有碰到过那种,所有参数都卡着标准来,工艺全对,还是出缩松的邪门事儿?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:跟铸件缩松斗了20年,老师傅说透那些不能写进工艺卡的内幕
文章链接:https://m.yxqcspc.com/17441/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
