2026-10-10 04:20:54 分类:商机
上周那个浙江来的客户,拉着半漏的5吨搅拌罐堵在车间门口。
说话的时候手都在抖,说给新厂进的设备,试生产第三批就出问题。
甲方直接把订单停了,连违约金带原料损失,小两百万没了。
找原来的厂家讨说法,人家说我们符合国标,概不负责。
我蹲下来摸了摸裂开口的焊缝,手一扣就掉渣。
这就是找小厂家图便宜的下场。
很多人觉得搅拌罐不就是个带电机的铁桶?能转就行。
其实这里面的门道,能要了中小企业的命。
别光看纸面参数,加工里藏着真东西
接触过的客户,十个有八个开口就问,你家多少钱一吨容积。
没人问你板材厚度多少,焊缝做了几次探伤。
说出来你可能不信,很多标称8mm厚不锈钢板材的搅拌罐,封头能偷到4mm。
整罐算下来,成本直接降12%,报价就能比正规厂低一截,刚好戳中客户爱便宜的心理。
现在主流两条技术路线,自动埋弧焊和手工电弧焊,谁优谁劣行里人都清楚。
自动埋弧焊受热均匀,应力小,焊出来的缝平整,十年都不容易裂。
就是设备贵,一台进口自动焊设备要小几十万,还得专门的师傅调机。
手工电弧焊灵活,成本低,什么形状都能焊,就是焊完应力不均,用个三五年很容易裂。
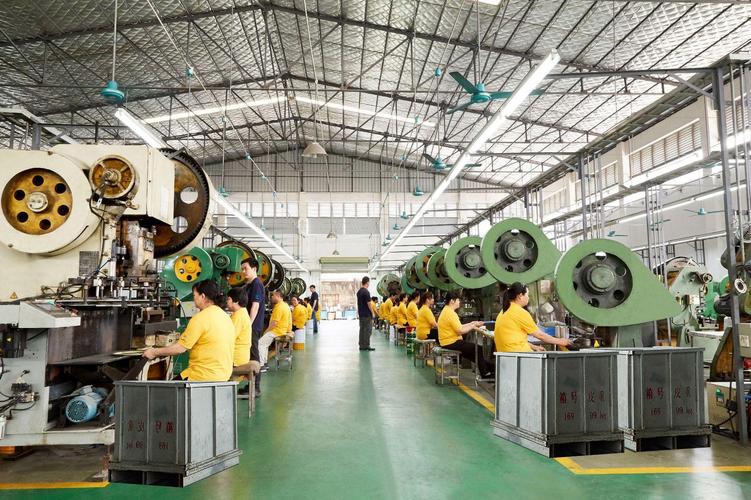 搅拌罐罐体卷制加工车间实拍
行业内通常不说但实际在做的妥协是什么?
几乎九成小厂家,都只会给筒体大面走一遍自动焊撑门面。
拐角、接管接口这些难焊的位置,全拆下来手工焊补。
对外宣传全都是全自动焊接,半字不提手工补焊的事。
材料上也是,很多客户要316L耐腐不锈钢,小厂家拿拋过光的304冒充,没专业仪器根本查不出来。
等你装了腐蚀性原料,用个一年半载漏了,人家早就找不到了。
选的时候看动平衡,正规厂要求搅拌轴动平衡精度到G6.3,小厂做到G25就敢出厂,一开起来整罐都抖,不出三年肯定抱轴。
不同行业的要求,差得能隔一座山
很多客户上来就说我要个10吨的搅拌罐,问他装什么,说不出来。
搅拌罐厂家要是不问清楚工况,做出来肯定不能用。
说实话我见过的离谱案例太多了。
第一个是生物医药行业的,去年有个做细胞培养的客户找过来。
之前找外地小厂做了个5吨的发酵搅拌罐,怎么培养细胞密度都上不去,一批废了八十多万。
我们拆开一看,搅拌叶倾角做的45度,那是化工拌涂料的角度。
细胞发酵要30度倾角,保证罐底溶氧均匀,差15度,结果天差地别。
而且生物医药要求内壁抛光到Ra0.4,人家给抛到Ra1.6就交货了,死角积菌,再好的菌种也活不了。
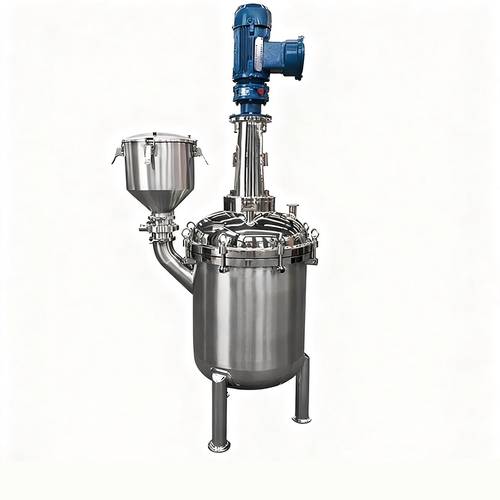 生物医药搅拌罐内壁抛光成品实拍
另一个是做真石漆的建材厂家,前年过来修罐,轴弯得跟面条似的。
原来真石漆里面有70%以上的石英砂,密度是普通水性涂料的三倍还多。
小厂家按普通涂料罐给做了φ110的搅拌轴,正规厂要做φ140的,轴头还要做碳化钨耐磨层。
差3公分直径,省几千块成本,没用半年轴就弯了,整罐废了。
你说这找谁说理去。
不过话说回来,很多客户就是只看报价,厂家为了接活,也就闭着眼给做了。
新风口下的暗礁,行里人很少往外说
 新风口下的暗礁,行里人很少往外说
这两年找我们做进口替代的客户越来越多。
以前动辄几百万的进口搅拌罐,我们国内厂家做出来,性能能达到九成,价格只有三分之一。
还有绿色制造,现在都要求节能,我们改了夹套的流道,换热效率能提两成,蒸料的时候能省不少蒸汽。
智能化也上来了,现在不少客户要求加在线粘度监测、温度监测,不用开罐就能调参数。
但是有个行业里不愿公开的难题,我说出来可能得罪不少同行。
现在咱们国家的搅拌罐国标,还是十多年前定的。
只要求罐体不炸不漏,强度符合要求就算合格。
至于不同工况下的搅拌效率、轴的耐疲劳度、内壁粗糙度这些直接影响使用的参数,根本没有强制要求。
也就是说,哪怕我用三年就坏,只要我出厂的时候不漏,就符合国标,厂家不用负任何责任。
很多小厂家就是卡着这个漏洞,减配降本,出事了就拿国标挡箭牌。
客户维权都没地方维。
今天我蹲在车间磨焊条,脚边还放着那个客户拉过来的裂罐。
干了二十年机械,我总结了一句话。
宁多花一成钱,不找省一成料的厂家。
搅拌罐这东西,藏在里面的减配,你不拆开看永远不知道。
你们选搅拌罐厂家的时候,都遇见过什么离谱的事?
出来唠唠呗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊搅拌罐厂家:说明书上不会写的真话
文章链接:https://m.yxqcspc.com/17598/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
