上个月刚上班,厂门口就冲进来一辆半挂。
拉着个裂了口的30吨发酵罐,跟个破了肚子的巨兽似的瘫在地上。
货主跟着跳下来,脸黑得能滴出墨,张嘴就骂:什么狗屁罐子,用了十个月,搅拌轴直接断在罐里,这一炉菌种废了,损失三百万,找谁哭去?
我干了二十年机械加工,跟发酵罐打了半辈子交道,这种场面见得太多。选不对发酵罐厂家,赚的钱真不够赔的。
看不见的细节,全是厂家的良心账
说实话,很多人选罐只看容积、报价,根本不知道里面藏了多少门道。
发酵罐不是随便焊个不锈钢桶就能用的。我给你说三个硬指标,同行都认,做不到的直接pass。
第一,夹套试压必须保压1.2MPa24小时不掉压,差一个压都不行,不然用两年就漏。
第二,奥氏体不锈钢焊接的线能量不能超过15kJ/cm,不然晶间腐蚀,用不了三年就会裂。
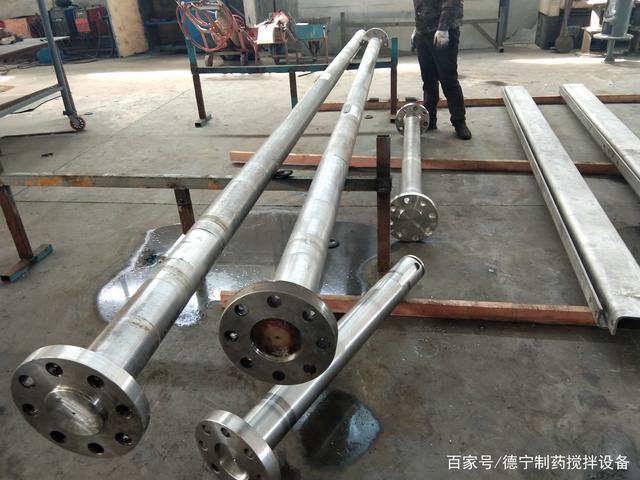
第三,搅拌轴的同轴度要求不能超过0.5mm每米,转起来晃,用不了多久就会抱轴。
现在市面上主流两种材料路线,304不锈钢和316L不锈钢。
304便宜,耐酸腐蚀性差,适合普通农用发酵。316L贵,抗腐蚀,适合食品医药。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
十家小厂有八家会偷换,要求全罐316L,就内壁贴一层316L薄板,夹套支撑全换成304,甚至还有用201不锈钢蒙混的。
你测含镍量只测内壁,根本想不到外壁也能动手脚,人家钱省了,你买单。
还有密封路线,机械密封和磁力密封。机械密封便宜,一年一换,容易漏料。磁力密封无泄漏,但是成本高,大扭矩做不好。
很多厂家为了卖高价,50立方以上的大罐也硬给你配磁力密封,用不到半年线圈就烧,哭都没地方哭。
不同行业要的罐,根本不是一回事
你拿做白酒的发酵罐去做单抗,那肯定出问题。发酵罐厂家会不会做差异化,才是真本事。
前年苏州一家做单抗的药企,找我们救急。新上三个20吨罐,每次生产完残菌检测总是过不了。
查了半个月,才发现原来厂家给做的内表面粗糙度是Ra0.8,生物医药要求必须是Ra0.4。
粗糙度不够,CIP清洗就留死角,长菌是必然的。最后我们拉回去重新抛光,光返工就花了十八万,够买半台小罐了。
另一个案例是去年山东滨州的饲料厂,做植酸酶发酵的。
发酵完要高温灭活,要求罐子能承1.6MPa的工作压力,原来的厂家按普通发酵罐1MPa做的,夹套壁厚减了两个毫米。
第一次灭活就鼓了包,差点炸了,老板吓得半个月没睡好觉。
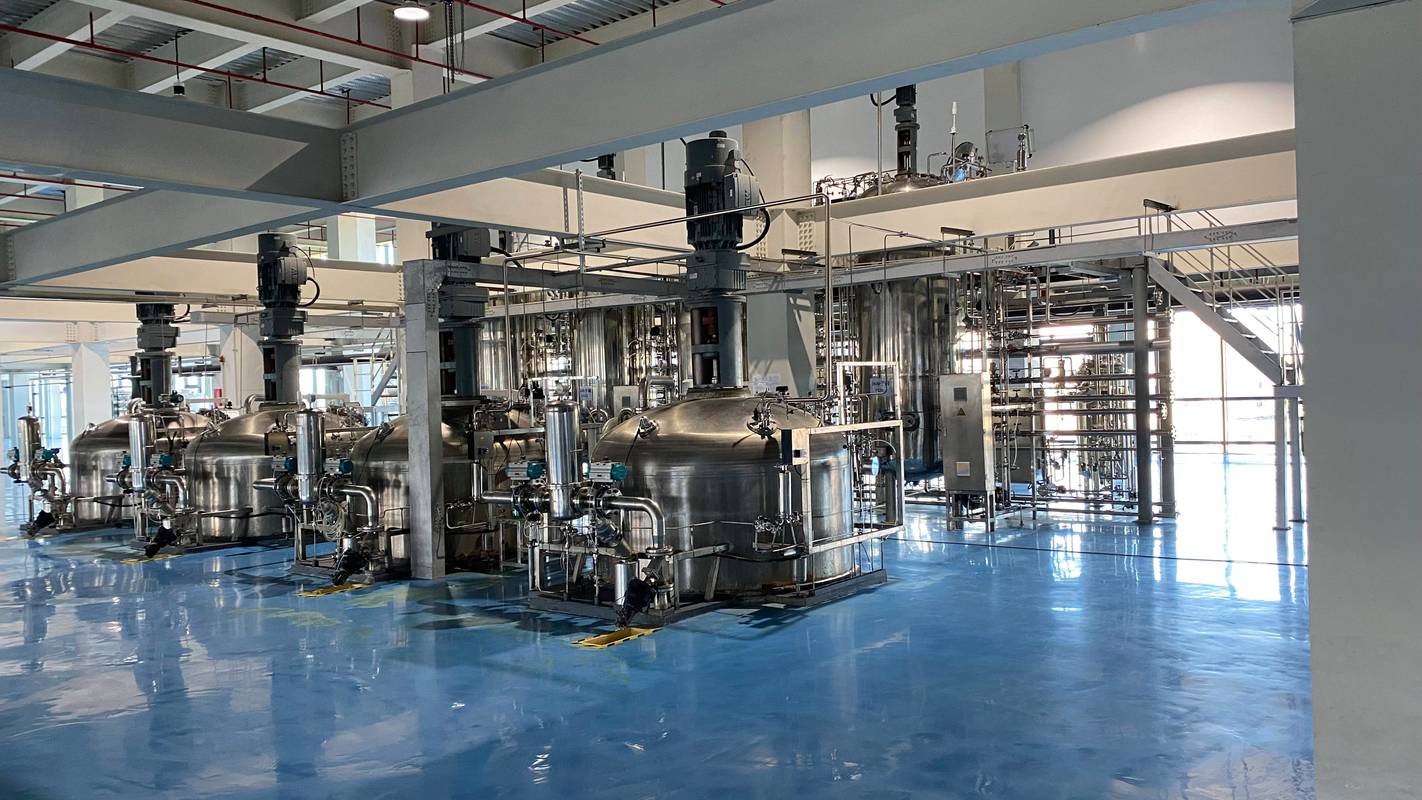
你看,同样叫发酵罐,要求差了十万八千里。不会根据行业改设计的厂家,都是拿通用罐凑数,坑你没商量。
风口下藏着不少看不见的暗礁
这两年进口替代火,原来做配件的小厂都转做整罐了,报价比大厂低三分之一,抢了不少生意。
也有不少厂家在做绿色制造,给罐加了余热回收装置,能省一成多蒸汽,确实是好事。
不过有个行业内不愿公开的事儿,我今天说出来,大家多个心眼。
现在咱们国家用的发酵罐标准还是2008版的,对于现在火得一塌糊涂的一次性生物发酵罐,根本没有统一的检测标准。
什么袋子强度、微生物泄漏率,全靠厂家自己说了算。很多小厂出厂只做个充气试验,根本不做微生物侵入检测。
用的时候漏了,污染一整批几千万的料,你连说理的地方都没有,标准跟不上,出了问题全靠厂家良心。
还有那些吹智能制造的,十个有七个是骗补贴的,就是加了个能远程看数据的传感器,核心的溶氧自适应调节根本做不出来,花哨不中用。
昨天我在车间磨坡口,跟新来的徒弟聊起选发酵罐厂家的事儿。
我干了二十年,就一句土话:贪小便宜吃大亏,选罐别光看报价本,得蹲厂家车间摸三天焊道。
你们干这行这么多年,见过发酵罐厂家最离谱的偷工减料是什么?留个言,给后辈提个醒呗。
