骨架才是根,厂家藏着不说的妥协
很多人选机器,只看主轴牌子、电机牌子,从来没人抬头看床身。
现在市面上主流就两种路线:整体铸铁床身,焊接钢板床身。
铸铁吸震性好,走刀稳,耐用。可做一块1200×2400mm的合格台面,铸件废品率就有15%,算下来成本比焊接床身高出2万多。
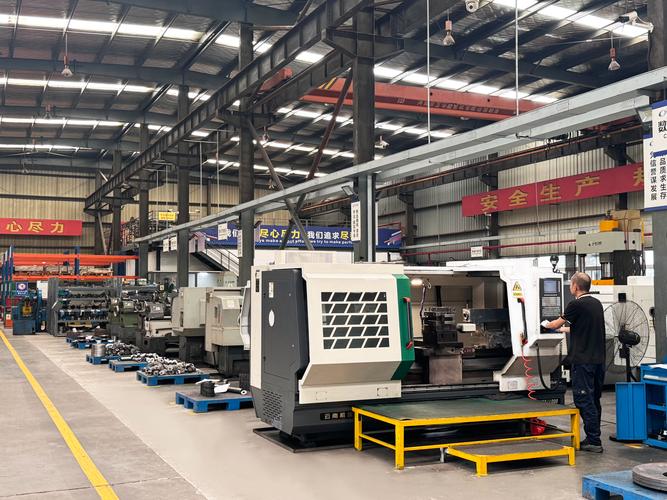
焊接钢板床身呢,下料烧焊快,成本低,出货快。可应力消不干净啊。
行业内通常不说但实际在做的妥协是什么?
按规矩,焊接完得做两次振动时效,条件好的扔那放半年做自然时效,应力彻底消了再加工。
可现在订单催得急,小厂家焊完凉三天就上机加工,省时间省场地钱。
你买回去用一年,床身变形,精度飘个0.1mm以上,找厂家,人家只会说你使用不当。
说实话,就是出厂的时候就埋了雷。
不同行业要求天差地别,别听厂家说”都能用”
我见过太多客户,图便宜买了通用机,最后用不了,砸手里卖废铁。
就说张老板做五金铭牌这个行当。
他那单要做深度0.1mm的浮雕,批量切304不锈钢,要求主轴功率最低1.5kw。他贪便宜,小厂家给他装1kw的主轴,便宜八千块,说足够用。结果一干活就抖,不崩刀才怪。
后来换了正规厂家的机器,崩刀率直接降到1%以下,活顺得很。
再说做注塑模具的,我隔壁开模厂的李总去年踩的坑。
他要给手机壳做细筋模具,刻0.05mm的细槽,要求定位精度误差不超过0.01mm。当时厂家给他推丝杠传动的,说比直线电机便宜八万,精度一样用。
结果才用了三个多月,丝杠磨出间隙,定位误差直接飘到0.02mm,十几万的模具料直接废了。
哪来的一样用?就是瞎扯。
说白了,找金属雕刻机厂家,你得说清楚自己干什么活,要什么精度,别被所谓的高性价比忽悠。
进口替代的风口下,藏着没人说的暗礁
现在都喊着进口替代,国产金属雕刻机厂家起来了,确实比进口的便宜一半还多,很多功能做的也不差。
绿色制造要求省电,大部分厂家都把老的步进电机换成伺服了,确实比以前省三成电。
可这个行业有个不愿公开的难题,标准滞后带来的坑,没人提前告诉你。
现在的国家行业标准,只要求出厂精度合格,根本没对三年后的精度保持性做强制要求。
什么意思?就是你买的时候,测精度啥都对,用个两三年,床身变形,传动间隙变大,精度飘了,厂家不违规,你打官司都没地方说理。
不少小厂家就是钻这个空子,出厂合格就行,能用多久全看命。
还有那些喊着智能化的,加个自动上下料就敢卖高价,其实刀损自动补偿的算法都是抄的,批量干起活来还不如老师傅手动调的准。
说实话,国产进步是真的,但是坑也真多。
昨天张老板拉着我去那个厂家那边闹,最后退了一半钱,他也认栽了。 我回车间转了一圈,看着我们自己用了八年的那台老雕刻机,床身还是稳得一批,精度跟出厂的时候差不了0.02mm。 干了二十年,我总结一句土话:买机器,就是买厂家的良心,骨架偷的懒,早晚找你算账。 你们这些干机加工的,这些年碰见过金属雕刻机厂家哪些坑?不妨出来唠唠。