2026-10-10 22:18:48 分类:商机
上个月刚上班,就撞见老客户老张拍我办公室桌子。
他拉来一车退回来的汽车半轴,脸黑得像锅底。“老李,你看看,三条隐性裂纹,出口海关卡了,一百多万的货,说砸就砸了!”
半年前他图便宜,换了个小厂的探伤机,比我们推荐的那款省了四万多。这下好了,四万省出一百万的窟窿。
说实话,探伤机这东西,在车间里存在感真的低。
平时开机转着没人理,一旦出问题,就是要命的质量事故。
选探伤机,三个数字得抠死
很多人觉得,不就是个探裂纹的机器,差不多能用就行?
错大发了。我给你说三个硬数字,差一点都不行。
第一个,灵敏度余量必须大于10dB,很多小厂家出厂只做到7dB,新机看着没问题,用半年晶片老化,直接就探不到细小裂纹了。
第二个,自动探伤机的重复定位精度误差不能超过0.1mm,流水线快节奏跑,差一根头发丝的距离,裂纹就晃过去了,你根本抓不住。
第三个,信噪比要求不低于32dB,低于这个数,工件表面的杂波会把缺陷信号盖得严严实实,师傅盯着屏幕看瞎眼也分不出来。
现在主流就是超声波和磁粉两条路线,各有优劣。
超声波适合厚工件,内部裂纹探得准,但是对操作师傅要求高,表面细小缺陷不如磁粉清楚。磁粉适合表面近缺陷,上手快,但是对深层裂纹没用,还得事后退磁,麻烦。
不过话说回来,行业内有个不说的妥协,你知道不?
为了拼价格,多数小厂家都会在核心材料上动手脚。超声波的压电晶片用回收料切割,磁粉探伤的激磁线圈用铜包铝代替纯铜。标称参数都是新机测的,你买回去用一年,灵敏度掉个三五dB,线圈发热退磁不干净,这些问题慢慢出来,过了质保期你找谁说理去?
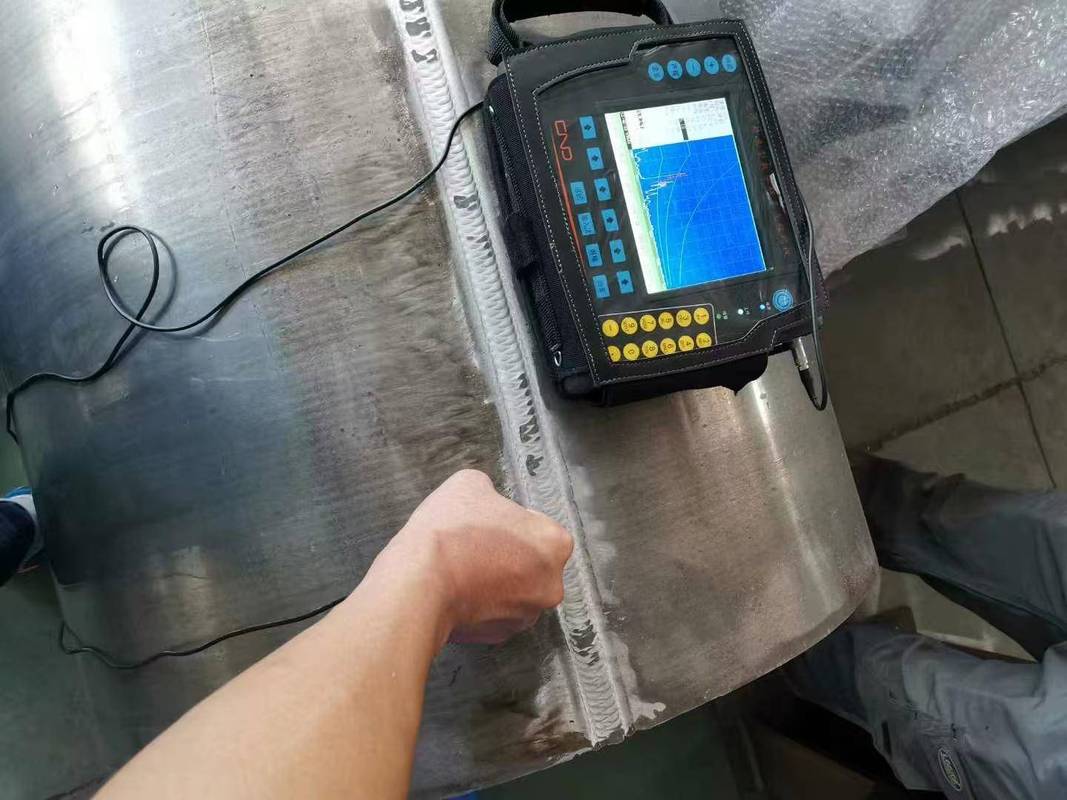 车间工业超声波探伤机检测工件实拍
不同行业的要求,差得不是一点半点
我接触过的探伤机应用,从风电到汽配,要求完全不一样。
去年内蒙一个做风电塔筒法兰的朋友找我,说他们买的探伤机总是出问题,一会说有裂纹一会说没有,整得厂子停了半个月。
我过去一看,好家伙,工件是120mm厚的合金钢法兰,那家探伤机厂家为了降成本,把发射功率从500V砍到250V,声波根本打不穿厚钢板,深处的裂纹自然探不到。最后换了正规厂家的机器,一下子就稳定了,光停产损失就几十万,当初省的那几万块,连零头都不够。
另一个案例是珠三角做新能源汽车电机轴的。
他们走流水线,要求1分钟探3根轴,每根轴四个面,原来的小厂家探伤机,AI识别缺陷的正确率只有92%,每一百根就漏个七八根,发出去到整车厂,查出来就是整批退,一年赔了快三百万。
后来换了江苏一家探伤机厂家,专门针对流水线改了算法,识别率提到99.6%,漏检率降了八成,一年下来光售后赔偿就省了两百多万。你看,差异化要求,不对口就是坑。
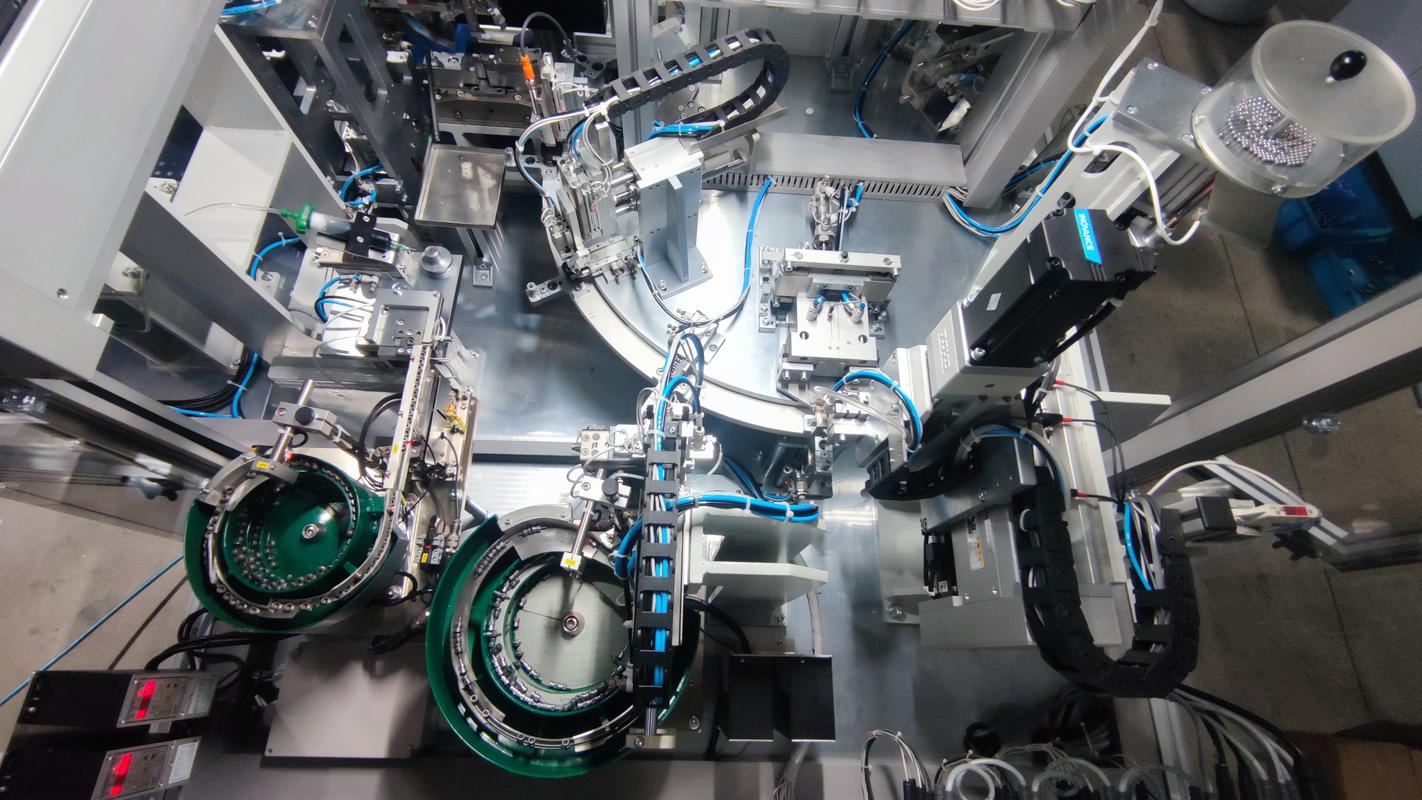 自动化汽车半轴探伤流水线现场
进口替代热下,藏着看不见的暗礁
 进口替代热下,藏着看不见的暗礁
这几年大家都喊进口替代,原来很多大厂用的都是欧美进口探伤机,一台大几十万,现在国产正规厂家做出来的,性能差不多,价格只有三分之一,确实是好事。
很多厂子换了国产,用着也没问题,省下的钱投研发不好吗?
不过有个行业内不愿公开说的难题,我今天捅破了。
现在咱们的探伤标准还是十年前的,很多新材料,比如新能源用的高强度碳纤维复合材料,航空用的高温合金,根本没有对应的探伤合格标准。
很多探伤机厂家为了拿订单,客户说要多少合格率就调多少阈值,本来不合格的工件,调松点就当合格放出去了。现在很多新材料都用在新能源、航空这些高要求领域,哪天出了大事故,谁都跑不掉。
还有绿色制造要求,原来磁粉探伤用的含油磁悬液不让用了,换成水性的,很多小厂家不改磁化线圈的设计,水性磁粉附着力不够,还是漏检,这都是标准跟不上技术带来的坑。
我今天刚转完车间,靠在新装机的探伤机边上抽烟,想起来干了二十多年的心得。
有句土话我记了一辈子:买探伤机,探的不是工件的裂纹,探的是你自己饭碗的裂纹。
你贪便宜选个烂厂家,哪天裂纹漏出去,砸的是自己的牌子,丢的是自己的饭碗。
你们车间这些年,遇见过哪些因为探伤机不靠谱出的事儿?有空聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:资深老工程师聊探伤机厂家:藏在工件缺陷里的行业门道
文章链接:https://m.yxqcspc.com/17650/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
