上周三正午,太阳晒得车间铁皮顶发烫。
门口开进来一辆满是泥点的小卡。后斗绑着个弯得像油条的粉碎机转子。
广东过来的老板蹲在门槛抽烟,抽了半包才开口,说买这台机子才八个月,换了三回刀片,这回直接断轴,找厂家,厂家说他进料太多操作不当,不管赔。
说白了,塑料粉碎机厂家靠谱不靠谱,直接决定你能不能赚到钱,不是吗?
别光看价格,核心参数骗不了人
很多人买粉碎机,上来就问多少钱一吨产量,转头就定最便宜的。
我干了20年修机子,见过太多贪便宜吃大亏的。
说点干货,三个硬指标,你买机子直接对着问,答不上来直接走。
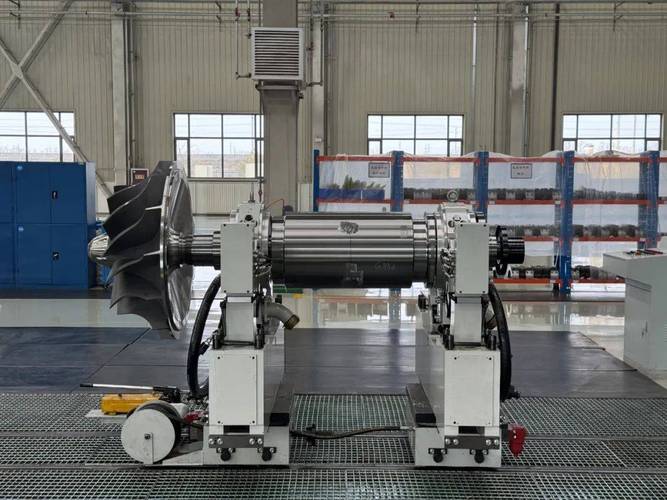
第一,转子动平衡精度必须做到G2.5级,差的厂家最多给你做到G6.3,开机抖得像地震,用不了一年轴承就废。
第二,处理每小时1吨料的生产线,主轴直径不能小于85mm,低于这个数,碰到硬点直接弯,没例外。
第三,薄料比如矿泉水瓶瓶片,刀片间隙必须控制在0.2-0.3mm,间隙大了碎出来全是大块,回头还要再筛一遍,白费电费。
现在业内主流刀片就两种,一种SKD11,一种普通Cr12MoV。
SKD11耐磨,正常用能顶Cr12MoV三倍时间,但成本也贵三倍。
很多厂家对外说自己用的全是进口合金刀片,拆开看就是Cr12MoV淬了个硬表层,用半个月就磨平了。
说实话,行业内都有不说出口的妥协。
为了压下10%的报价,多数中小厂家都会偷偷换料:主轴用回收旧圆钢代替热轧新钢,焊接完不做72小时去应力退火,动平衡只粗校一遍就出厂。
外行根本看不出来,都是用了三五个月才出问题,这时候厂家早就不认账了。
不同行业要求差十万八千里,别乱买通用款
很多厂家都说自己的机子能通吃所有塑料,鬼才信。
去年台州一个做废家电拆解的老板找过来,说他买的通用粉碎机,一天碎不了8吨旧冰箱内胆,刀片半个月就要磨一回,成本快赶上赚的了。
旧冰箱内胆是HIPS混了聚氨酯发泡,软粘还带杂质,通用刀型根本咬不住,一进去就打滑堵料。
后来我们给他改了大开口角度刀型,把转速降到300转,现在一天稳定碎15吨,刀片三个月才磨一次,老板高兴得给我们送了一箱黄岩蜜桔。
另一个案例,去年江苏一个做汽车改性PP的工厂,原来买的便宜机子,碎出来的边角料粉末占比超过10%,这都是纯损耗啊,老板看着堆成山的粉末心疼得直拍大腿。
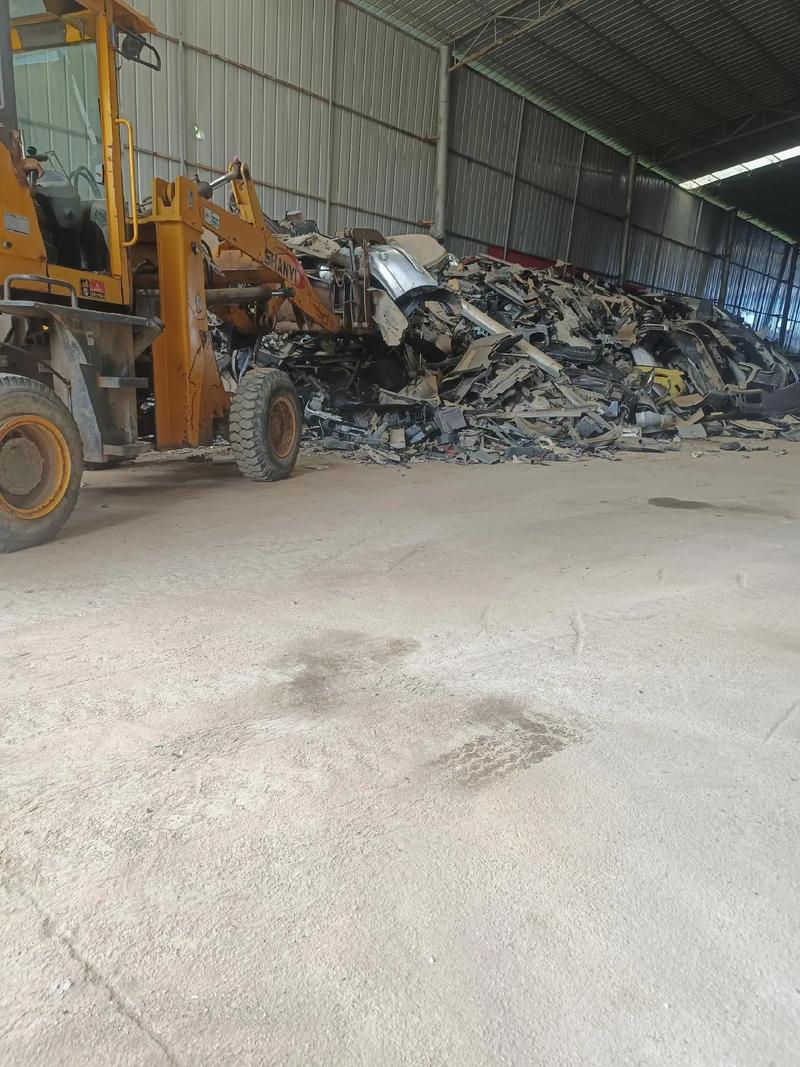
改性厂的要求就是出料匀,粉末少,不能影响后续造粒强度。
换了正规厂家做的阶梯错位动刀,现在粉末损耗直接降到2%以下,人家三个月就把买机子的钱赚回来了。
说白了,靠谱的塑料粉碎机厂家不会上来就给你推最便宜的,会先问你碎什么料,产量多少,要求什么粒度,不对胃口的不会乱卖。
都讲进口替代,暗礁反而更多了
这两年进口机子贵,很多用户转买国产,不少厂家都打着进口替代的旗号卖货,说性能不输德国日本,价格只要三分之一。
说实话,加工精度这块,现在头部厂家确实追上来了,核心的刀座公差能做到0.01mm以内,不比进口差。
但有个行业内没人愿意说的难题:现行的塑料粉碎机行业标准还是十多年前定的,只测出料粒度和标称产量,根本不测转子长期运行的疲劳强度,也不要求动平衡保持率。
这就给了很多小厂家钻空子的机会,只要做出来能转,出料能达标,就能卖,哪怕用一年就断轴,也符合现行标准,用户维权都没地方说理。
还有绿色制造这块,大家都喊降噪,多数厂家就是在壳体贴一层薄海绵,实际降噪不到10分贝,站在机子旁边还是吵得慌,好的做法是做双层壳体填隔音棉,成本贵一倍,没几个厂家愿意做。
我上周去一个新开的破碎厂,十几台便宜机子开起来,整个车间说话要喊才能听见,工人干了不到一个月走了一半,这不是捡了芝麻丢了西瓜吗?
我蹲在车间门口修转子的时候,那个广东老板跟我说,早知道多花两万买个靠谱的,也不至于现在赔了十几万还耽误工期。
干了二十年机械,我总结出一句土话:
便宜机子买得起,坏机子修不起。
你们跑塑料破碎这行的,都碰到过塑料粉碎机厂家的哪些坑?不妨唠唠。
