干了20年吹膜机维修,我说说塑料吹膜机厂家那些藏着的门道

上个月三点多,我手机炸了。 广东佛山做包装的老陈打过来,声音哑得像砂纸磨:老郑,快过来,线停了。 我连夜开车过去,车间里堆着快两吨废膜,每十卷里有三卷满是针孔大的破洞,破洞率快10%了。 老陈说这单出口,明天不交货赔三十万。 查了一天,原料没问题,工人操作也没毛病,最后拆螺杆一看。 原来出厂的时候,螺杆的混炼段就装错了位置。 不是老陈工人不行,是给他做机器的塑料吹膜机厂家,省了两道跑合的工序。
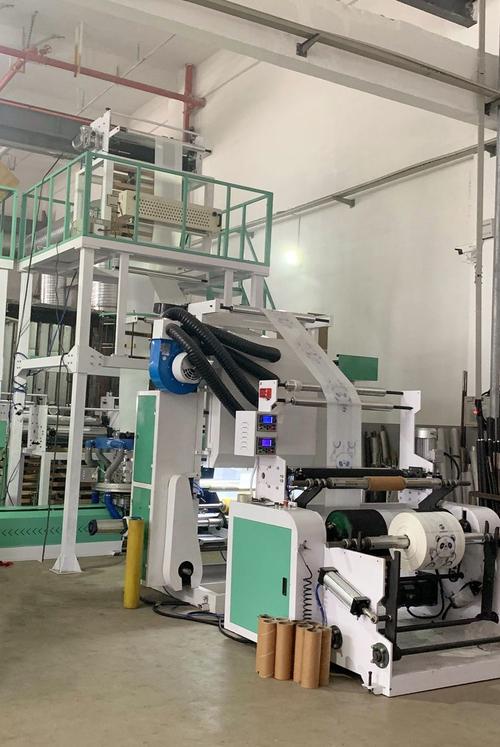
塑料吹膜机生产车间调试现场
塑料吹膜机生产车间调试现场

选塑料吹膜机厂家,别光看报价,要看藏起来的妥协

很多人买机器,只问多少钱能出多少料,其实核心那几个参数,差一点,成本差好多。 比如模头的间隙误差,好厂家能控在0.02mm以内,差的能到0.1mm,厚薄差一下就上去了。 还有牵引辊的速度误差,正经厂家做出来不超1%,小厂能到5%,高速生产的时候直接抖模。 现在行业里主流两种螺杆路线,一种是整体锻打一体螺杆,一种是拼接螺杆。 一体螺杆的同轴度好,料混得匀,用十年磨损也均匀,就是成本高,比拼接的贵三万多。 拼接螺杆是一段一段焊起来的,哪段坏了换哪段,听起来方便维护,其实同轴度很难做准,用个两三年就开始晃,料混不均,破洞厚薄差全出来了。 说实话,行业内不说破的妥协,就是八成中小厂家接100万以下的单,全用拼接螺杆,但是报价的时候全按一体螺杆说。 你不问,他绝对不会主动提。对吧?
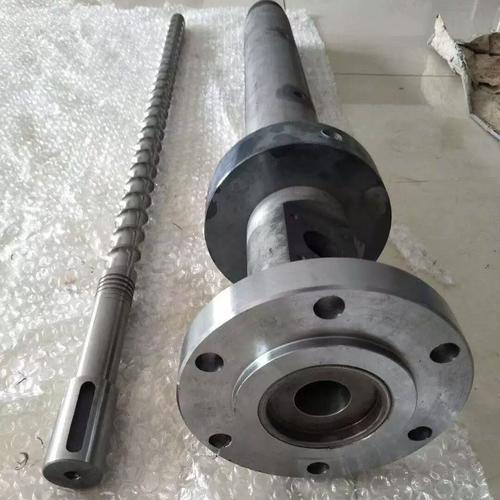
塑料吹膜机加工螺杆剖面实拍
塑料吹膜机加工螺杆剖面实拍

不同行业用,要求差得能隔一座山

不同行业用,要求差得能隔一座山
不同行业用,要求差得能隔一座山
前年我碰上个江浙做可降解食品袋的老板,找小厂花八十万买了台吹膜机,开机就废,做出来的膜过不了食品级检测。 怎么回事?可降解食品包装膜,加了三成以上的淀粉改性料,流动性和普通PE完全不一样,要求料筒分段控温,温差必须控制在3度以内。 那个厂家为了省成本,直接砍了三组独立加热模块,整个料筒一段控温,料要么烧糊要么没熔,怎么可能出好料。 后来找我们改,光加加热模块改控温,花了快八万才搞定。 山东寿光的大棚膜客户,去年有个种植合作社找过来,说买了新机器做的消雾大棚膜,流滴期才三个多月,合同写的是十二个月,货全退回来。 拆开机器看牵引辊,厂家把橡胶层从要求的12mm压到了5mm,成本省了不到两千,牵引的时候打滑,拉伸比差了快一倍,消雾剂根本分散不开,流滴期自然上不去。 你说,这不是坑人吗? 不过话说回来,也不能全怪厂家,很多客户自己买机器就只比价格,你报八十万,别人报七十万,你肯定拿不到单,那厂家只能从零件上砍成本啊。

进口替代的风口下,藏着没人说的暗礁

进口替代的风口下,藏着没人说的暗礁
进口替代的风口下,藏着没人说的暗礁
这两年进口替代火,原来很多买德国机器的,现在都转买国产的,价格只要三分之一,性能差不了多少,这是好事。 还有绿色制造,全生物降解膜火,一堆塑料吹膜机厂家都喊着自己能做降解专用机。 但是有个行业内不愿公开的难题,我不说你肯定不知道。 就是到现在为止,国内还没有针对降解吹膜机的统一行业标准。所有的标准都是沿用原来普通PE膜的旧标准。 降解料的配方有多乱你知道吗?有PLA的,有PBAT的,还有加碳酸钙加淀粉的,不同配方对螺杆的排布、模头的设计要求完全不一样。 很多厂家卖机器的时候说“我们这台通吃所有降解料”,你买回来,换一批料就得重新校螺杆、改模头,少则三五万,多则十几万,全是额外开销。 出了问题你去找他,他说你原料不对,你说他机器不对,扯半年扯不清,因为没有标准能卡他。 这个风险,没买过的人根本想不到。 我这干了二十年,天天跟吹膜机打交道,拆过的机器没有一百也有八十。 我常跟我徒弟说,买机器,别光看参数本上的花活,要伸手摸摸模口,走两步踩踩机架。 参数能印,价格能降,但是手里摸出来的间隙晃不晃,骗不了人。 你们干这行这么多年,遇见过塑料吹膜机厂家什么藏着的猫腻?不妨出来聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年吹膜机维修,我说说塑料吹膜机厂家那些藏着的门道
文章链接:https://m.yxqcspc.com/17670/