2026-10-11 06:01:56 分类:商机
上个月三号早班,我刚换完工作服走到曲轴加工区,就看见班长王哥把操作手柄一摔,骂出声。
“这什么破刀!刚拉完三刀就崩刃了!”
地上躺着三根刚锻好的42CrMo坯料,每根料小两万,全废了。
查来查去,原来采购为了降本,换了个便宜三成的刀具厂家,对方说参数和之前的一模一样,结果基体偷换了回炉料。
你看,刀具这东西,平时转起来没声,出问题就是掀桌子的事。
别光看硬度,刀具厂家的门道藏在这三个数字里
很多采购买刀,只问多少钱一把,硬度多少。
其实真懂行的,就盯三个数。
第一个是刃口倒钝半径0.02mm,别小看这零点零二,差一倍,崩刃率能差三倍。太尖容易崩,太钝磨不动,这个度全看刀具厂家的磨刃功夫。
第二个是涂层厚度3μm,厚了堵刃口,薄了不耐磨,很多小厂为了显得用料足,喷到5μm以上,实际用起来卡屑,不到半天就废。
第三个是基体硬度HRC65,不是越硬越好,硬了脆,软了不耐磨,做钢件加工这个度数刚好,做铝件还要再降三度。
现在主流两条路线,一条是涂层硬质合金,一条是整体陶瓷。
硬质合金耐造,冲击大也不容易断,就是高速干切的时候,温升快,寿命掉得快。
陶瓷硬度高,1000度都不变形,干切速度能比硬质合金快三倍,就是碰上个铸件砂眼,直接崩给你看。
说实话,行业内有个不说的妥协。
很多中小刀具厂家,会收业内报废的硬质合金刀具回炉重炼,做成新刀的基体,然后喷上和大牌一样的涂层,对外就说是原生料基体,价格比正经原生料便宜两成。
这种刀不是不能用,就是一致性差,今天好好的,明天说不定就崩,赶批量生产的时候,坑死个人。
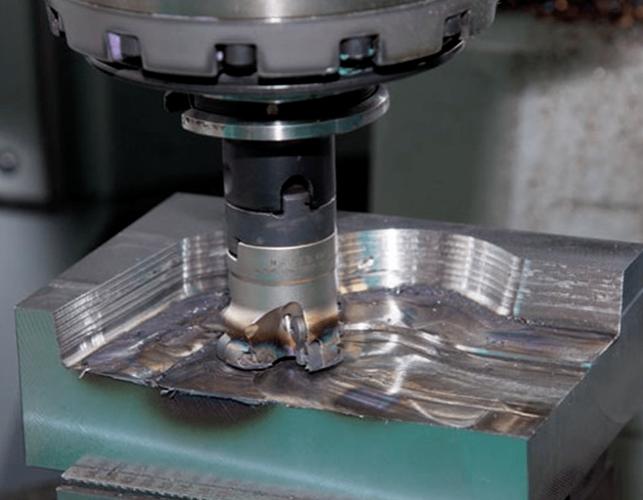 机加工车间刀具崩刃实物图
不同行业差十倍,刀具厂家的定制活没那么简单
你别以为刀具都是标准化的东西,不同行业要的东西,差着十万八千里。
就说新能源汽车的电池壳加工。
去年我们给某新势力配套做铝合金电池下壳体,要求平面度0.05mm,还不能粘铝。
一开始用普通高速钢铣刀,工人一天要磨三次刀,次品率快1.5%,一天出两百台,就有三台废的。
后来找东莞一家刀具厂家,给我们定制了金刚石涂层硬质合金铣刀,把刃口粗糙度抛到Ra0.1,还改了刃口倾角。
现在一把刀能用一周,次品率直接降到0.03%,工人省了力气,我们还赚了。
换风电行业就完全不一样了。
之前给朋友的风电厂做刀具选型,他们加工主轴法兰,都是几吨重的大锻件,拉荒吃刀量大,锻件还经常有硬度不均匀的夹渣点。
原来用进口的整体硬质合金刀,一把大铣刀快三万,一刀吃刀量12mm,寿命能走两百米。
后来山东一家刀具厂家给他们改了配方,把基体里钴含量从8%提到12%,韧性上去了,现在一刀能吃到15mm,价格才不到一万,寿命虽然短了10%,算下来每毫米加工成本降了一半还多。
这就是定制的好处,刀具厂家摸透你行业的需求,舍得在该下功夫的地方下,该省的地方省。
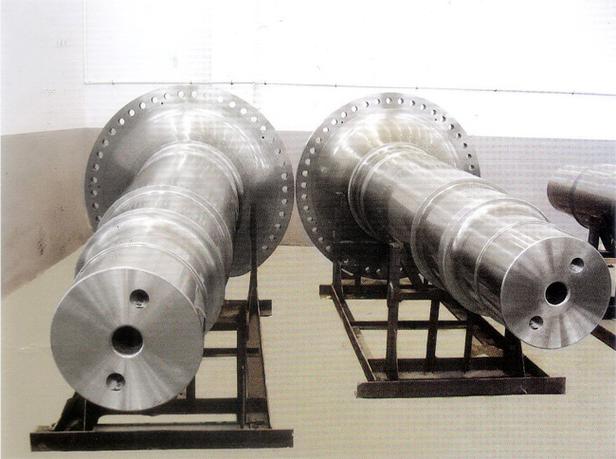 风电主轴加工用大型铣刀实物图
进口替代热潮下,藏着行业不愿说的暗礁
 进口替代热潮下,藏着行业不愿说的暗礁
这几年进口替代喊得响,原来都是用进口刀的场子,现在都愿意找国内刀具厂家试。
说实话,不少国内厂家做的真不错,很多精度寿命都能摸到进口的九成,价格才一半,香得很。
还有绿色制造这块,现在不少大厂都做起了刀具翻新和基体回收,旧刀拿回去磨磨重新喷涂层,能恢复八成性能,价格才新刀的三分之一,双赢。
不过话说回来,有个问题行业内没人愿意公开说。
就是现在的刀具标准太老了,还是十年前定的。
标准里只要求测宏观尺寸和整体硬度,根本不测刃口微观精度,也不测涂层和基体的结合力。
好多小厂就是钻这个空子,尺寸对,硬度够,拿去检测完全合格,就是刃口倒钝做的差,涂层喷完附着力不够,用三天涂层就掉块,你去找说理,人家拿出检测报告说符合国家标准,你一点脾气都没有。
这个风险,现在没人提,出了事都是生产端自己扛。
我今天擦机床的时候还看见那把崩了的断刀插在工具柜角落。
干了二十年机加工,我就认一句话:”好刀不靠吹,切铁才见真章”。
你们厂里采购刀具,是先看价格还是先看牌子?碰到过什么奇葩坑吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老车间工程师聊刀具厂家:那些藏在铁屑里的门道
文章链接:https://m.yxqcspc.com/17676/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
