2026-10-11 17:31:15 分类:商机
上周三中班快下班的时候,探伤室的老张咣当推开车间门,手里攥着一摞探伤片,脸都黑了。
“这批减震杆,18根里12根有微裂纹,全部报废。”
老板当时正在办公室算这个月的工资,出来一脚就踹在了那台新来的焊机脚架上。
“谁他妈拍板买的这个杂牌?”
新来的主管缩在一边不敢吭声,当初为了比报价省三万块,跳过了合作十年的老厂家换了这家小厂。
现在好了,三万块省下来,赔客户的违约金加原材料损失,小三十万出去了。
你说,高频焊机厂家这东西,存在感平时不显,出事就是炸锅。
你真以为高频焊机就是焊得快?核心参数藏在厂家不肯说的地方
很多人买焊机,只看价格,不看里面的门道。
高频焊机的原理说穿了就是电磁感应发热,但是参数差一点,出来的活天差地别。
说实话,这里三个数字你记牢了,不会错。
焊间隙1.2mm的硬质合金钎焊,频率选30kHz左右最合适,太高了热量都在表面,焊不透,太低了透是透了,工件整体烧变形。
要是焊厚度超过50mm的管桩接头,频率得压到10kHz以内,不然热量进不去芯部。
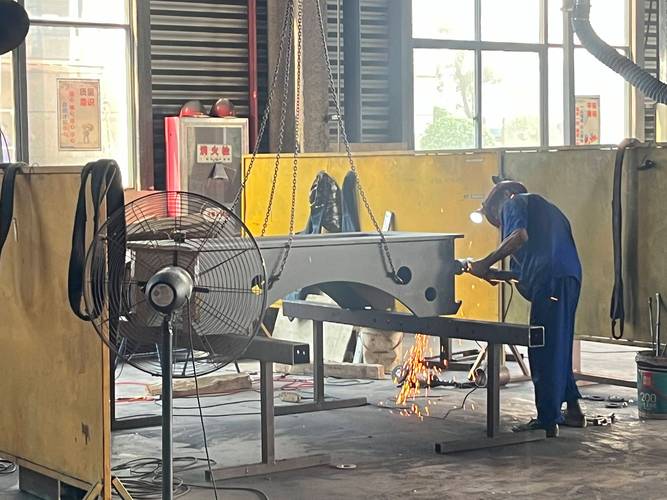 工厂车间高频焊机焊接作业实拍图
现在主流就是两条技术路线,全固态IGBT和传统电子管高频。
全固态好啊,省电,体积小,30度室温下连续跑8小时不超温,外观也好看。
但是抗造性真不如老电子管,遇到工厂电网波动,打雷跳闸,很容易烧模块,换一套模块大几千出去了。
电子管呢,丑,费电,比全固态多费三成电,但是皮实啊,坏了换个管也就几百块,折腾得起。
行业内不说的妥协是什么?
说白了,十家小厂家有八家,卖全固态焊机用的是翻新IGBT模块,进价只有全新的三分之一。
还有就是虚标额定功率,说给你100kw,实际额定只有70kw,剩下30是峰值功率,你真焊大活根本顶不住。
你去找他,他还说你不会调参数,把锅甩给你。
不同行业要求不一样,没经验的高频焊机厂家真接不住活
我干了二十年,见过太多客户拿着一样的功率要求,做出来的活完全不一样。
第一个场景,做硬质合金刀具的厂。
去年顺德有个做铣刀的老板找过来,说换了新焊机之后,刀头崩刃率从1%升到12%,客户退了三大批货。
我过去一看,厂家给的感应圈尺寸不对,加热不均匀,刀头局部过热,硬质合金晶粒长大,肯定容易崩。
后来重新绕了感应圈,把加热时间从2秒调到1.1秒,崩刃率直接降到0.3%以内,老板当天就送了两箱顺德双皮奶过来。
另一个场景,做汽车改装排气管的。
宁波有个客户,焊法兰和排气管连接口,要求不变形不漏气,原来的厂家焊完,十个有七个法兰翘边,拧螺丝都对不上孔。
为什么?他给的感应圈是整圈加热,法兰四个螺孔位置受热变形,可不翘吗?
后来我们让合作的厂家改了分体感应头,只焊焊缝位置,加热时间控制在0.8秒,变形量控制在0.02mm以内,根本不用再精加工。
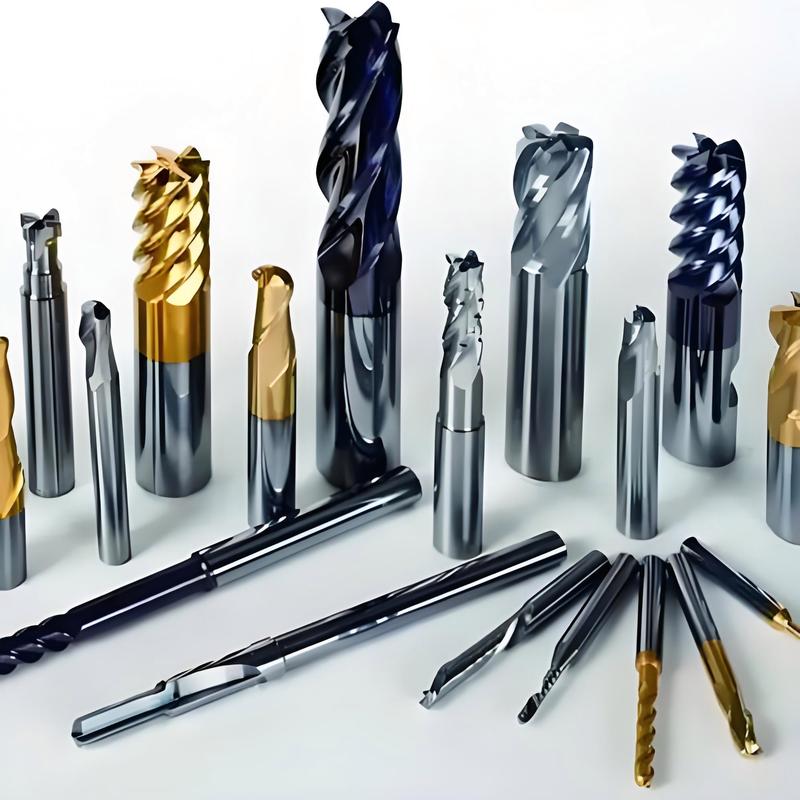 硬质合金铣刀高频钎焊成品检测图
说实话,靠谱的高频焊机厂家,根本不会上来就给你报价格,会先问你焊什么材料,厚度多少,要求什么精度,才给你配方案。
上来就说我这个功率大价格低,十有八九是坑。
行业新动向背后,藏着没人愿意说的暗礁
 行业新动向背后,藏着没人愿意说的暗礁
这两年进口替代做的真不错,原来很多大厂都认德国进口的高频焊机,现在国内头部厂家做出来的,稳定性不比进口差,价格只有进口的三分之一,售后还随叫随到。
绿色制造这块,现在都改成循环水冷了,比原来的开放式水冷省水八成,电费也降了不少,很多老客户都换了新设备。
不过话说回来,行业里有个不愿公开的难题,没人愿意提。
就是到现在,国内都没有一个统一的高频焊机额定功率标定标准,现在用的标准还是十几年前电子管时代的老黄历。
厂家说自己是多少功率就是多少功率,虚标功率成了常态,你一个买设备的,根本没法当场测功率。
等你拉回车间焊活,发现不对,已经付了大部分款,维权都难。
很多小厂就是靠这个拉低价格抢单,坑了不少不懂行的新老板。
昨天我还去给一个新开业的五金厂看设备,老板说网上买的100kw焊机,焊10mm的刀头都焊不透,拆开一看,模块是翻新的,功率实际只有50kw,你说气人不气人?
我们车间那台杂牌焊机拆下来卖废铁,只卖了两千块。
我们干车间的老骨头有句土话:“贪便宜买老牛,上坡就得别人揪”。
你买设备,省那几万块,真不够后面填坑的。
说到底,选高频焊机厂家,先看他做过多少你同行业的活,再看他敢不敢把额定功率标在合同里,别光看报价。
你们有没有遇到过虚标功率的焊机厂家?吃过亏的过来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老机修掏心窝:靠谱高频焊机厂家到底该怎么选
文章链接:https://m.yxqcspc.com/17710/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
