上个月三号后半夜,值班室电话炸了。 刚转岗的小徒弟声音抖得不成样,说新上的数控等离子切割机切12米H钢,切到一半刀头掉了。 整根型材直接废了。 客户下周就要提货,这根还是出口的特种钢,进货价就快十万。
我套着毛衣往车间跑,鞋都穿反了。 找厂家售后,人家说我们操作不当,工程师最快三天才能到。 最后还是花双倍钱找隔壁厂的老陈过来修,拆开一看笑了——滑块原本合同写的进口THK,实际换成了小厂翻修的二手货,间隙磨大了直接掉刀。 你说,钢结构加工设备厂家这存在感,是不是要用真金白银才能体会到?
选设备,别光看样本参数,得看厂家敢不敢露底
说实话,很多买家选设备只会看功率、型号、报价,根本不知道核心的东西在哪。 我干了20年,说三个硬数字,你就能大概摸出厂家的底。 同级别数控切割机,好厂家敢给你保证切割精度在正负0.2mm以内,小厂报出来都是正负0.5mm,实际加工能差到1mm。 同吨位龙门铣床,好床身刚性够,一次拉荒能吃到8mm,小厂床身偷减了厚度,最多吃到3mm,干一会就得停下来等降温。 主轴转速波动,合格厂家能控制在20转/分钟以内,小厂的能飘到100转,切厚管坡口直接歪成月牙。
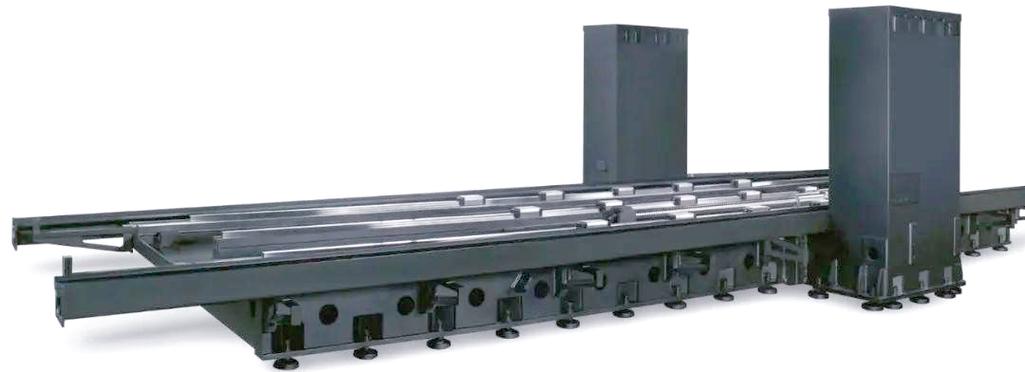
现在主流的床身路线就两种:整体铸造和拼接焊接。 整体铸造的刚性好,十年精度掉的不超过0.3mm,就是成本太高,比焊接床身高出30%还多。 焊接床身便宜,投产快,就是热变形大,新设备装车精度就差一块,用个两三年就得校床身。
行业内通常不说但实际在做的妥协是什么? 九成小厂都会把两半铸造的床身拼起来焊好,打磨喷漆之后说自己是整体床身。 外行站在旁边看,根本摸不出来区别,成本比真整体便宜一半,卖价只低15%,利润全吃在这了。
不同行业,对厂家的要求差得可不是一星半点
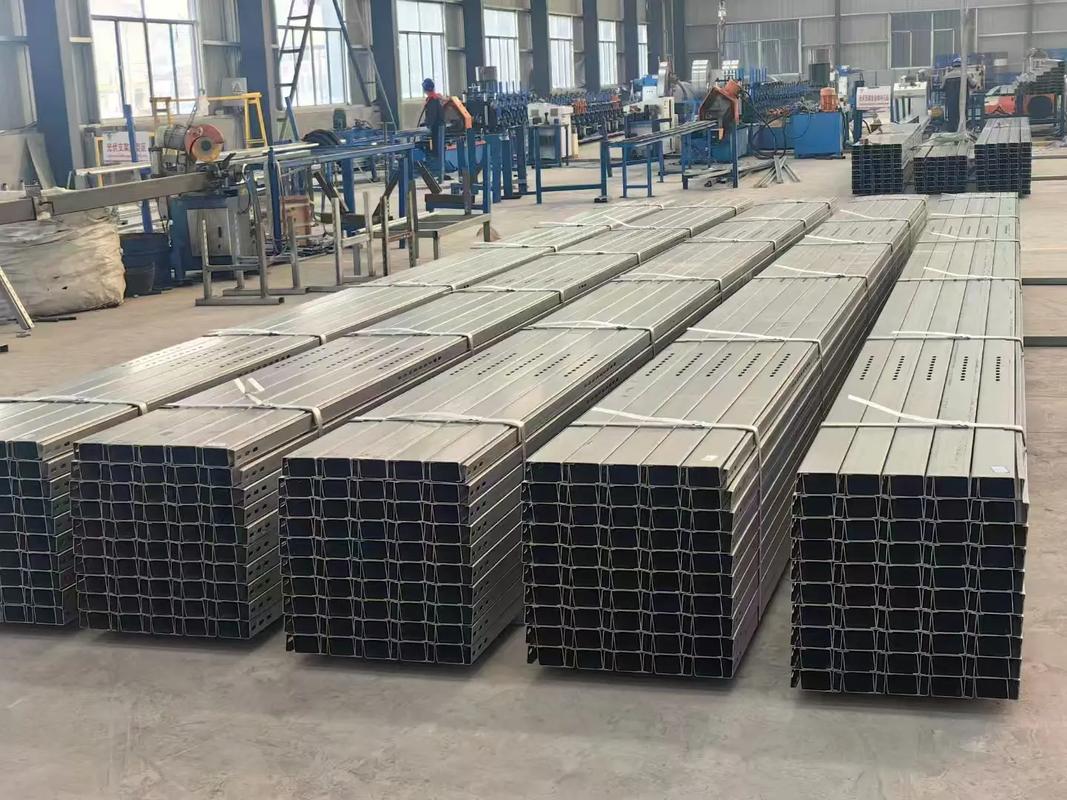
前两年帮一个做光伏支架的朋友选设备。 他那边一天要出200多根C型钢,冲孔公差不能超0.3mm,因为现场安装直接拧螺栓,根本不给你扩孔的余地。 一开始图便宜找了个做通用设备的小厂家,试机的时候没问题,开了一个月,冲孔模每天偏移0.1mm,到月底一天出三十多根废品,赔的钱比设备钱还多。 后来换了一家专门做光伏配套钢结构设备的厂家,人家把送料辊多做了两道间隙调整,伺服电机配的是功率大一号的,现在一天24小时连轴转,大半年没出一次公差超标的问题。
再说大型桥梁钢结构这块。 前两年给中铁修过一台相贯线切割机,原厂家是南方一家小厂,做设备的时候根本没考虑厚壁合金管切割的余热变形,切出来的坡口歪出一公分,桥梁要求一级焊缝探伤,差一点都过不了。 找原厂家过来改,人家说设计的时候就没留这个余量,改不了,最后加了八万换了大厂家的水冷主轴和进给系统,才把精度稳住。
说白了,做通用设备的厂家,干不了细分领域的活,你要什么他都能给你做,真开起来就知道到处都是坑。
进口替代的风口下,藏着没人说的暗礁
现在到处都喊进口替代,智能制造,很多厂家都吹自己能替代进口,全机身国产,价格只有进口的一半。 不过话说回来,我拆过不下十台这样的设备,核心的伺服系统、切割头还是进口的,厂家只是攒了个壳子,就敢吹自主研发,价格比你自己买配件攒还贵。
还有绿色制造的风,很多厂家说自己设备能耗比老设备低30%,实际测下来,空载能耗是降了,满负荷开起来比十年的老设备还费电,就是把功率标低了骗补贴而已。
行业内不愿公开的难题,就是标准滞后。 现在咱们国家钢结构加工设备的通用标准还是十年前出的,那时候哪有什么激光复合切割、三维五轴相贯线切割? 新设备没有对应的精度标准,厂家说多少就是多少,出了质量纠纷,你拿什么跟人家对标?打官司都找不到依据,只能吃哑巴亏。
回到我们车间,那根废H钢现在还靠在墙角,用来提醒新来的徒弟。 我干了二十年,说一句最实在的土话:买钢结构设备,不能光看报价单上的数字,得摸床身子。 你去厂家考察,别光听销售在会议室吹,抽十分钟到车间,敲敲床身听听声,摸摸焊接缝的打磨度,比看十本样本都有用。 话说回来,你们选钢结构加工设备厂家的时候,都遇见过什么离谱的坑?”
