上个月三号上夜班,刚换完衣服要走,钣金组的小张疯一样冲出来喊我,说新切割机抱轴了,烟都冒出来了。
赶过去一看,主轴烧得蓝汪汪的,三张进口合金锯片全废了,堆在旁边的五十吨脚手架钢管,切得斜七歪八,整批都要返工。
甲方说晚一天交货扣两万,最后算下来,连赔带返工,小八万没了。
这台机器就是三个月前老板贪便宜,找那种小型材切割机厂家拿的,比正经厂家便宜了三万块。
别光看报价,这三个数字才是型材切割机厂家的真本事
说实话,很多老板买机器只看能不能转,切得快不快,根本不看核心参数。
我干了二十年,咬死三个数,错一点都不能要。
主轴径向跳动不能超过0.01mm,差一丝,切出来的型材端面就是斜的,装的时候全是缝。
锯片进给精度误差必须控制在0.05mm以内,切长料的时候,十米下来误差能差出半公分,整批报废。
机身配重比不能低于1.2:1,配重不够,切割的时候机器晃得跟筛糠一样,用不了一年主轴就废了。
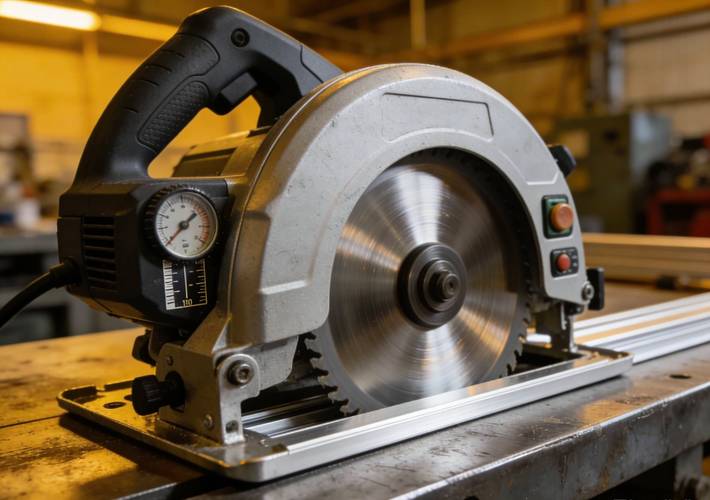
现在市面上主流就两条技术路线,飞锯和冷锯,各有优劣。
飞锯走刀快,价格便宜,比同规格冷锯便宜三分之一,适合切割低精度的建筑工程粗型材。但是切壁厚超过8mm的合金型材,端面垂直度误差能比冷锯大三倍,毛刺还得人工磨,耽误功夫。
冷锯精度高,噪音小,切出来的端面不用二次加工,就是成本高,光一根好主轴就比飞锯贵两万多。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
很多小厂家把普通飞锯换个厚点的锯片夹,喷个漆就叫“高精度冷锯”,价格比正经冷锯便宜一半,不懂行的一拿一个准。还有些厂家把机身钢板换成 thinner 的,配重不够就灌水泥,用半年就开裂,你上哪说理去?
不同行业得找不同侧重的型材切割机厂家
别听厂家说什么通吃所有型材,全是鬼话。
前年给江苏一家做光伏支架的客户调设备,他们原来找的厂家主打切割速度,切出来的型材安装孔位偏差普遍在1mm以上,光伏支架要拼几十米长,偏差堆起来根本装不上,合格率才92%,每天都要挑出一堆废料。
后来换了一家专门做工业结构型材切割的厂家,把进给导轨换成了线轨,锁死了精度,成品合格率直接升到99.7%,每个月少废好几吨料,交货期还提前了三天。
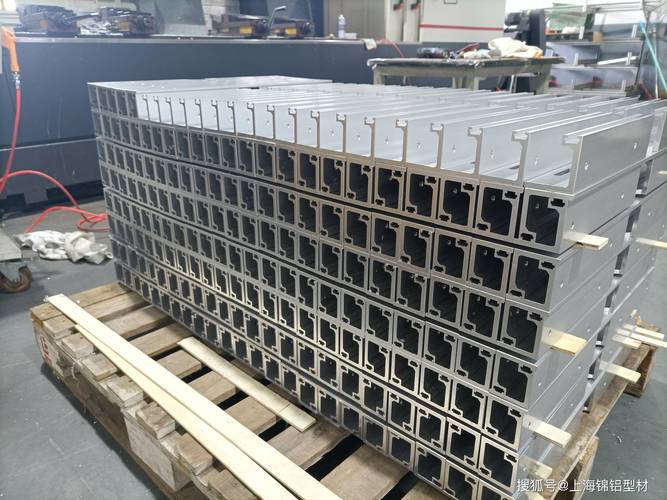
再说本地那家做高端系统门窗的李老板,之前踩过一模一样的坑。
他找小厂家买的铝型材切割机,切出来的型材边毛刺大得划手,必须专门雇两个人磨毛刺,一个月工资加起来六千多,干了一年,光工资就出去八万。
后来找专门做铝型材切割的型材切割机厂家换了机器,自带浮动去毛刺装置,切完直接就能用,省了两个人工,半年就把换机器的钱赚回来了。
你说,找不对对口的厂家,亏的都是自己。
风口里藏着暗礁,厂家不会主动跟你说这些
这两年都喊智能制造,进口替代,好多厂家都在宣传自己的机器能连MES,能全自动无人生产。
说实话,十分里边有七分是贴标签,就是加了个数据接口,根本没法实时调整吃刀量,遇到不同硬度的型材还是得人工调,跟十年前的机器没差。
行业内不愿公开的难题,其实是标准滞后。
现在新的型材太多了,碳纤维复合型材、不锈钢夹芯板、高强铝,五花八门,可现行的切割机国家标准还是十年前出的,只对普通碳钢和普通铝合金做了要求,新材质根本没有统一的精度和性能标准。
好多厂家就拿着老标准的机器糊弄人,你买回去切新材质,动不动就崩锯、断刀,出了问题人家说你材料不符合要求,责任全推给你,你找谁说理去?
这两年进口替代确实起来了,不少正经国产型材切割机厂家做得不比进口差,价格还便宜一半,但是坑也比以前多了,得擦亮眼睛。
前几天我还在那个坏机器的废料堆里捡了个锯片碎片,看着就叹气。
我干了二十年,总结出来一句土话:买切割机,别贪省那三万两万,厂家敢偷你一块配重,你就得亏十万八万。
你们干生产的,有没有遇过型材切割机厂家的坑?不妨唠唠。
