那天夜班我刚换完工作服,调度就喊我去北区。
说三号硫化机趴窝了。压出来的十二套半钢胎,全废了。
客户要的急,老板在办公室骂了快半小时。找原来卖机子的小厂家,电话打了三四个,一会说师傅在外地,一会说不是机子的问题是你们操作不对。
最后还是托朋友找了南方那家做了三十年的硫化机厂家,当天下午师傅就坐飞机过来了。拆开来一看,热板是拼接的,焊缝裂了。
二十多万的货,就因为厂家省了十几万的锻打料钱,我们吃了大亏。这不就是硫化机厂家的存在感?你平时用着没感觉,出问题就是要命的事。
选硫化机,不是看吨位牌子,得卡这三个数
很多人选机子,上来就问多大吨位,多少钱,其实核心根本不在这儿。
干了二十年,我认三个死数。第一,热板平面度必须≤0.12mm。第二,合模精度公差不能超过0.08mm。第三,模腔各处的温度均匀度误差要控制在±3℃以内。
少一个达不到,做出来的东西就是差口气,怎么调参数都没用。
现在主流就是两种结构路线,框架式和立柱式。框架式刚性好,占地面积小,做精密产品合适,但对铸造工艺要求极高,偷一点料就容易应力开裂。
立柱式拆装方便,维护简单,成本低不少,但是用个五六年,立柱磨耗了,合模就容易歪,跑合都救不回来。
说实话,行业内通常不说但实际在做的妥协是什么?就是你要低价,厂家就给你换料。
比如热板,整体锻打的比拼接的贵十几万,你砍价砍狠了,厂家就给你用两块旧钢板拼起来,表面磨平了刷上漆,你开箱根本看不出来。用个两三年,应力释放完,热板就弯了,压什么废什么。
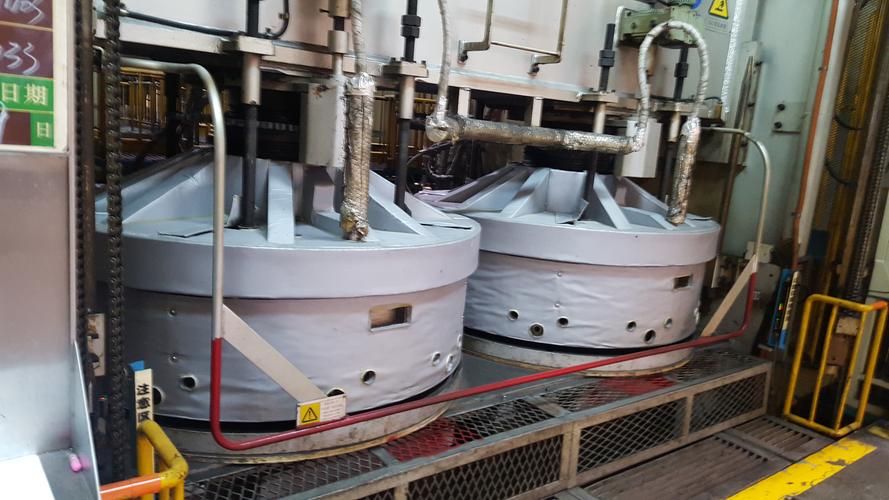
不同行业要的硫化机,根本不是一回事
第一个场景,乘用轮胎制造。
去年我帮山东淄博一个半钢胎厂选机子,他们原来用的小厂货,做出来的胎,同一模出来的,胎面花纹深度差能到1.2mm,动平衡过不了,次品率飙到8%,每月光报废就几十万。
找正规硫化机厂家重新做了热板,把PID温控精度改了,现在温差一直稳定在±2℃,次品率直接掉到0.3%。你说差的是什么?就是厂家肯不肯抠这点细节。
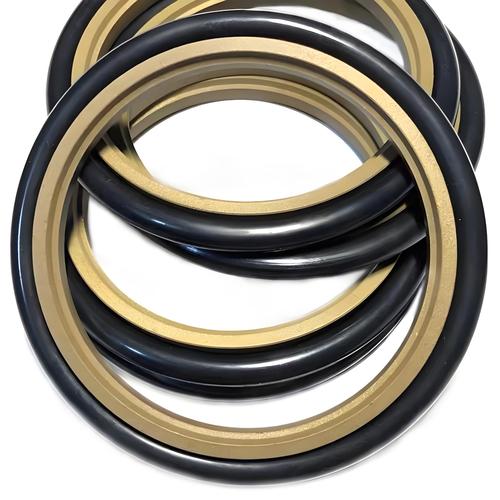
第二个场景,工程机械密封件制造。
昆山有个客户,做1.8米直径的大油封,给挖掘机用的,原来的硫化机合模力不均匀,油封边缘的飞边厚两三毫米,得四个工人三班倒修边,修不好还会漏油,客户投诉不断。
后来找硫化机厂家定制了带周向微调的锁模结构,合模力差控制在2%以内,飞边薄到只有0.3毫米,成品直接手撕就能掉,现在省了三个修边工,一年工资就省出半台机子钱。
都喊进口替代,坑其实藏在没人说的地方
说实话,这几年国内硫化机厂家进步真的大,原来好几千万的大型硫化机,全靠进口,现在国内厂家做出来,性能差不多,价格只有三分之一,交期还比进口短一半,很多厂子都愿意换,这是好事。
但是有个事,行业内没人愿意公开说。就是标准滞后了。
现在在用的硫化机国标还是十多年前出的,那时候哪有什么新能源动力电池的硅胶隔热垫,哪有什么硅橡胶静音胎?这些新产品要求硫化温度到180度甚至200度,老标准里对高温下的热板变形、隔热能耗根本没要求。
很多厂家按老标准做,合格证拿的顺顺当当,客户拿回去生产,就是出次品,说理都没地方说,这就是行业里不愿公开的风险。
还有现在喊绿色节能,很多厂家吹自己能节能30%,其实就是把加热管的排列改了改,偷偷把保温层的厚度减了三分之一,你空测的时候能耗确实低,满负荷开一天,热量散的比加热的还快,能耗反而更高,这都是拿出来骗新手的套路。
昨天我还在车间摸那台坏了的旧硫化机,热板裂的缝能塞进去一张砂纸。
干了这么多年,我就一句土话:买硫化机,三分看参数,七分摸热板。
你去厂家考察,别光坐在会议室喝茶,去车间摸一摸热板的四个边,拼接缝就算磨的再平,手一摸就能摸出异样,别贪那十万八万的便宜,不然亏的是大头。
你们干橡胶这行,有没有碰见过硫化机厂家的那些猫腻?说来听听呗。
