2026-10-12 00:02:01 分类:商机
上个月在佛山一个硅胶制品厂帮着处理售后。
刚蹲在地上拧完油管螺丝,那边车间主任扯着嗓子喊过来:老陈!你快来看看!
整模120件硅胶按键,全废了。边缘起泡,硬度差了快5度。
拆温控模头一测,热板四个角温差快7度了。这机才买了一年半啊。
老板蹲在旁边抽烟,脸都绿了。说当时贪便宜,比市场价便宜了八万,找的小厂做的,现在人都联系不上。
别光看吨位报价,这三个参数才要命
 别光看吨位报价,这三个参数才要命
很多客户选硫化机,第一句就问“200吨的多少钱”。
说实话,吨位都是给外行看的。真正卡脖子的是三个数。
第一个,热板温差,正经厂家做出来要控制在±1℃以内,做高端硅胶制品差半度都不行。小厂家呢,流道开得稀,焊完就出货,能做到±3℃就敢给你标合格,碰上对温度敏感的料,不废才怪。
第二个,合模精度,要求控制在0.02mm以内,做薄料密封件,合模歪一丝,毛边就厚一倍,修边工人工资都能把你利润吃没。
第三个,加热功率密度,每平方分米热板要配到1.2W以上,升温快,保温稳,赶产能的时候才不拖后腿。很多小厂偷功率,配到0.8W就敢卖,升温要多等半小时,一天少出两模,一年亏的都不止当时省的那点钱。
现在市面上分四柱式和框板式两种。
四柱式便宜,安装方便,一般做低要求的杂件没问题。框板式刚性好,合模稳,精度比四柱高好几个等级,但成本要高15%左右。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
很多厂家跟你说卖的是框板式,其实把原来整体铸钢的横梁改成焊接拼接的,刚性差了快三成,用个两三年就变形,精度掉得一塌糊涂,价格反而比正经四柱贵不了多少,赚的就是信息差。
不同行业的要求,差得不止一点半点
新能源汽车零部件行业,对硫化机的要求跟别的地方完全不一样。
去年给江苏一家做新能源汽车电池密封垫的厂子改机。
他们原来买的小厂的机,时间控制用的老继电器,硫化时间误差能到8秒。
电池密封垫要求多严啊,硫化多3秒就焦烧,少3秒就欠硫,整批货都达不到IP67防水要求,那回一次废了12吨料,老板哭都没地方哭。
后来换了机,用伺服控时,误差压到0.5秒以内,废率直接从12%降到0.3%,不到半年就把买机的钱赚回来了。
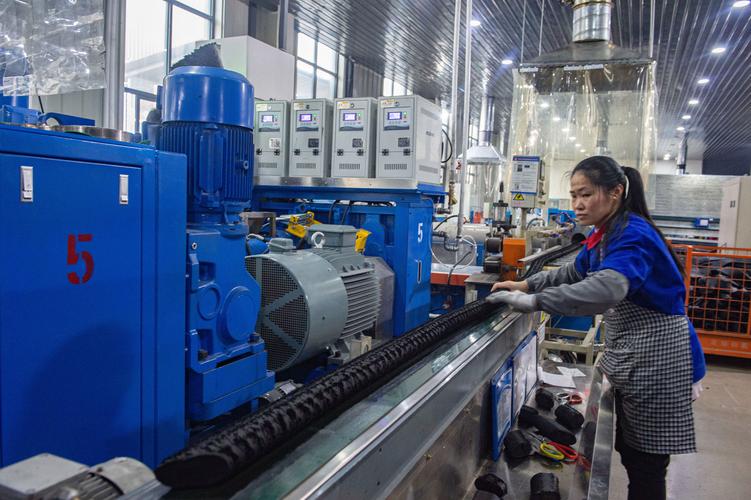 新能源汽车密封件橡胶硫化生产现场
换到矿用橡胶制品行业,要求又变了。
山西有个做矿用减震垫的老客户,前几年图便宜买了两台小厂的1000吨硫化机。
机架用的是没退火的冷板焊接,做了不到两年,机架就变形了,合模的时候一边紧一边松,压出来的减震垫密度不均匀,下矿不到三个月就裂了,客户天天找上门退货。
后来找我们做,整机架焊完做去应力退火,放炉里焖36小时再出炉加工,用到现在快八年了,合模精度还跟新的一样,人家从来没因为设备问题出过质量投诉。
说白了,你做什么行业,就得找对应做过这个行业的橡胶硫化机厂家,找那种什么活都接,什么机子都能做的,大概率要踩坑。
进口替代风口下,藏着没人说的坑
 进口替代风口下,藏着没人说的坑
现在都喊进口替代,很多原来用进口机的厂子都转买国产的了。说实话,现在正经国产橡胶硫化机厂家做的东西,精度稳定性不比进口差多少,价格还只有进口的一半,服务还随叫随到,出问题半天就能到现场。
绿色制造现在要求也高,好多厂家都做了余热回收,能耗能降15%左右,一年省几十万电费,这不香吗。
不过有个行业内不愿公开的难题,我今天说出来,不怕得罪人。
现在咱们国家硫化机的精度标准还是十多年前定的,旧标准里热板温差允许到±3℃,现在下游做高端制品的,都要求±1℃,很多不良厂家就钻这个空子,拿符合旧标准的机器当高端机卖,出了问题就说我符合国家标准,你能奈我何?坑了多少下游小厂子,赔得底掉的我见得太多了。
标准滞后带来的风险,从来都是下游买家买单,厂家躲在标准后面啥事没有。
我天天蹲车间,摸硫化机摸了快二十年了。
我常跟买机的老板说一句土话:
“买机别光算买价,三年废机白扔钱”。
你图那十万八万的便宜,后面废的料、耽误的产能,够你买半台新机了。
对了,你们碰见过橡胶硫化机厂家挖过哪些奇葩坑?出来唠唠,给新手提个醒。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:橡胶硫化机厂家:车间摸爬20年才说透的行业真话
文章链接:https://m.yxqcspc.com/17730/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
