2026-10-12 01:19:04 分类:商机
凌晨三点的电话,准没好事。
刚接起来就听见车间老王骂娘:新换三个月的开炼机,前辊裂了。
一百多公斤的混炼硅胶漏了一地,温度一百二,粘得连地脚螺栓都看不见。
连夜拉去回炉,损失小二十万,老板蹲在车间门口抽了三盒烟,一句话不说。
说实话,干了二十年机修,见过太多栽在开炼机上的厂子。不是订单不行,是选厂家的时候光盯着报价,掉坑里都爬不出来。
选开炼机,得抠三个藏在报价背后的硬数字
很多新手买机器,就看辊筒尺寸对不对,价格够不够低,转头就签合同。
真出问题才知道,核心参数全在你看不见的地方。
第一个,辊筒硬层深度。正规开炼机厂家,硬层深度至少做到45mm,磨个十几年都没问题。
小厂家图省成本,只做18mm,磨两三年硬层就露了软芯,很快就出坑划料,换一次辊就是十几万。
第二个,辊筒圆柱度公差。大厂会控制在0.01mm以内,炼出来的料厚薄均匀。小厂直接放宽到0.05mm,辊间隙一边大一边小,后续压延全是废品。
第三个,主墙板厚度。大厂最少用32mm整板切割,小厂用16mm拼接板,炼硬料的时候整台机器晃得能震掉安全帽,三年不到机架就变形。
现在主流辊筒有两种技术路线:整体锻造合金辊,离心复合浇铸辊。
整体锻造的,整个辊筒材质均匀,韧性够,骤冷骤热也不容易裂,用十几年都没问题,就是成本比复合辊高30%,报价贵一大截。
复合辊是外层浇硬合金,内层用普通铸铁,成本低好卖低价,但是温差一变,内外收缩率不一样,两三年就容易裂,开头那台就是这么坏的。
行业内不说的妥协是什么?80%的中端订单,厂家都发复合辊,还对外说是整体合金辊,你拿游标卡尺量都量不出来,只有用两三年才知道不对,赚的就是信息差。
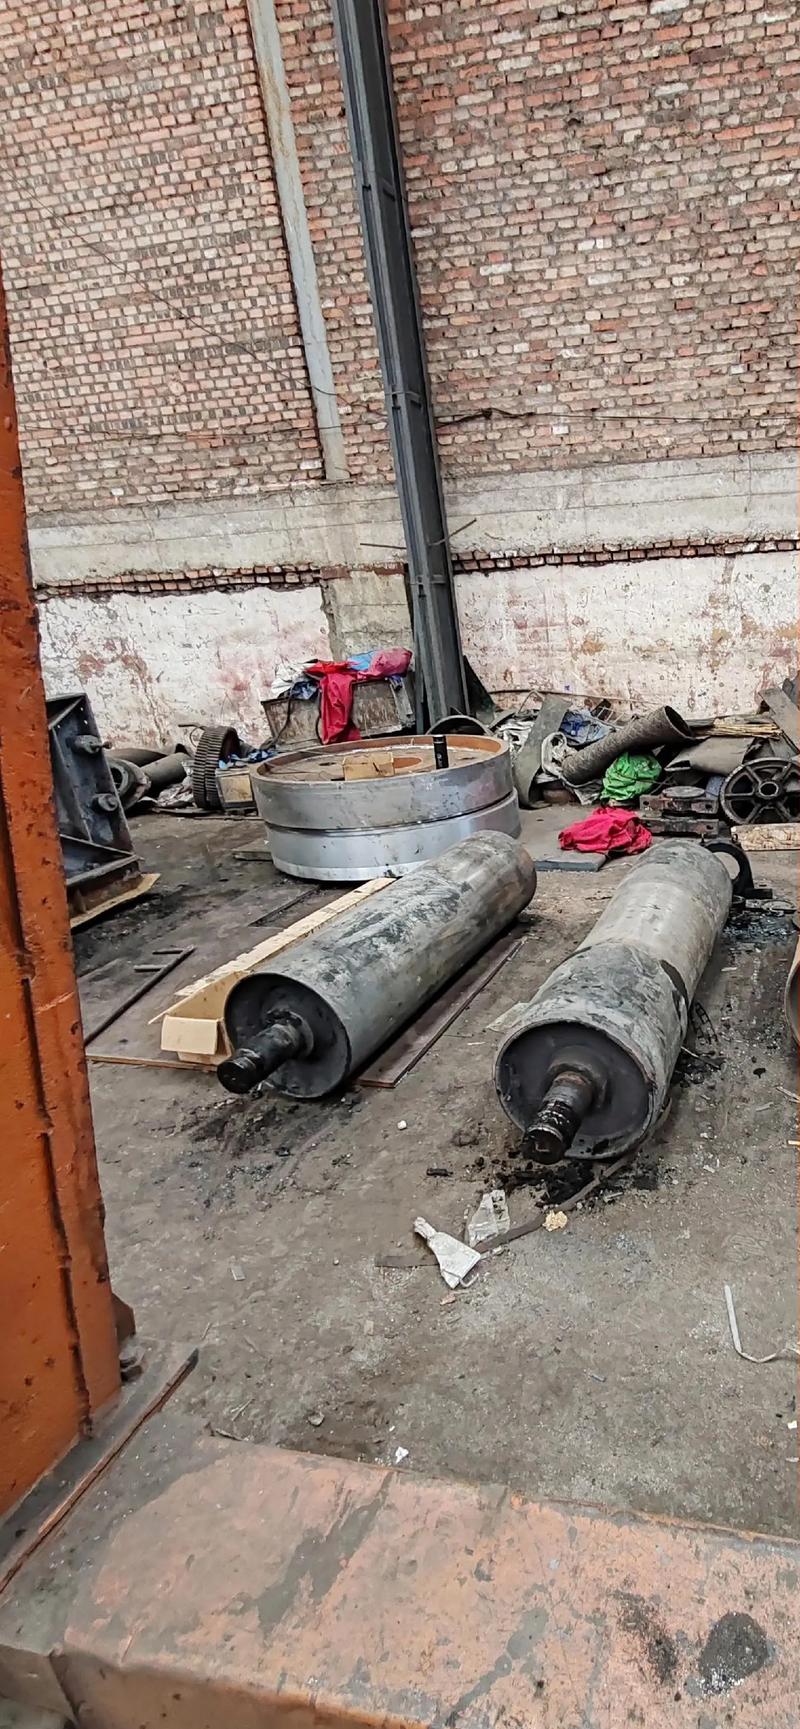 机修车间拆解开裂开炼机辊筒现场图
不同行业找开炼机厂家,需求差得能隔半座山
前年帮东莞一个做母婴硅胶奶嘴的厂子改机器,他们原来找的小厂,辊筒抛完光就出货,光洁度只有Ra0.8。
炼出来的液态硅胶总有小麻点,做出来的奶嘴合格率上不去,100个得废12个,亏得要死。
后来换了一家专门做硅胶开炼机的厂家,辊筒抛光到Ra0.2,还做了镜面镀铬,不藏料不粘辊,报废率直接掉到1.5%,一个月省的废料钱,半年就把新机器钱赚回来了。
做高端硅胶的,找开炼机厂家就得抠表面光洁度,不能光看价格,对不对?
另一个案例是唐山的再生橡胶厂,做旧轮胎回收再生的。他们炼的料里带炭黑杂质,硬度大,原来买的便宜开炼机,辊筒硬度只有洛氏55度,不到一年辊面就满是划痕,每锅料都带杂质,换一次辊十几万,心疼得直跺脚。
后来找厂家定制,把辊筒硬度提到洛氏62度,主墙板加厚到40mm,现在用了三年多,只补过一次小焊,啥事没有。
做再生料的,不需要多高的光洁度,就得耐造,开炼机厂家就得往结实了做,这就是差异化。
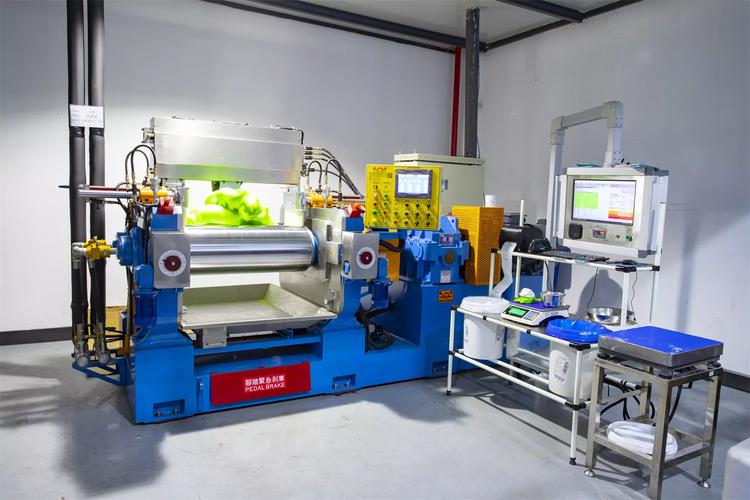 硅胶制品厂开炼机混料生产现场图
热词背后的暗礁,行业没人愿意明说
 热词背后的暗礁,行业没人愿意明说
现在都喊智能制造、绿色制造、进口替代,说实话,国内开炼机厂家这些年进步真不小。
原来18寸以上的大开炼机,都得买进口的,价格是国内的三倍还多,现在国内好多大厂做的,精度寿命都不输给进口,价格只有一半,进口替代做得确实到位。
很多厂家都加了物联网系统,能在线调间隙测温度,听起来很先进,不过话说回来,十家里有八家,装的都是廉价传感器,用半年就不准,就是凑个智能化的噱头,涨报价用的。
说节能,就是把普通电机换成变频的,就敢喊节能30%,实际也就省10%左右,都是套路。
行业内不愿公开的难题,就是标准滞后。
现在执行的还是十几年前的旧标准,只测出厂时候的静态精度,根本不要求一万次交变负荷后的变形量和抗裂性。
小厂家出厂检测全合格,卖出去用一年就变形开裂,你找他说理,标准里没写这项要求,他根本不怕,吃亏的只能是买家。
昨天我还在车间修一台十年前的老开炼机,早年国内大厂出的,辊面磨了三次了,还能用。
我干了二十年总结一句土话:买开炼机,拎得动锤子你就敲,搬得动秤你就称,比啥花里胡哨的参数都靠谱。
敲起来声音发脆的,多半材质疏松有气孔,声音发闷的才密实。整台机器重量不够,再便宜也不能要,偷的都是钢板的料。
你们选开炼机厂家的时候,遇见过什么糟心的坑?老行内人,咱们评论区唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:开炼机厂家选不对,车间半年白受累——二十年老机修的真心话
文章链接:https://m.yxqcspc.com/17734/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
