2026-10-12 01:58:09 分类:商机
昨天凌晨三点,调度室的电话炸我手机上。
新来的小班长声音发颤:张工,你快来,新上的那套制胶线又堵了,整罐原料废了。
我套上工作服往车间跑,远远就闻到一股酸败的腥气,那是一吨多药用级明胶废了。
老板蹲在车间门口抽烟,看见我只说了一句:又是那家小厂的货?
对,就是当初报价比大厂低三分之一那家。
出事一次,半年利润没了。这就是制胶设备厂家的存在感。
别光看报价,核心参数藏在没人看的地方
制胶不是把料搅搅就行。很多新手不知道,制胶设备最核心的不是罐体能装多少,是剪切率和温度均匀度。
我说三个实打实的数字,你记好。
第一,酶解制胶的罐内温度差,不能超过±0.2℃,差个半度,出来的胶粘度直接掉10%,整批不合格。
第二,剪切频率要稳定在2200±50转每分钟,高了打碎胶原纤维,低了萃取不完全出胶率上不去。
第三,罐内壁的抛光精度要到Ra0.4μm,差一点,残胶就挂壁,三天就长菌,做食品药用的直接报废。
现在主流有两种加热路线,一种是盘管加热,一种是夹套分区加热。
盘管加热成本比夹套低30%,但清理起来要人命,残胶藏在盘管缝隙里,拆一次清理就要三天。
行业内通常不说但实际在做的妥协是什么?
很多小厂家给你做盘管,对外说传热效率一样,其实就是省成本,卖给那些只看报价的新厂,反正头一两年不出事,出问题的时候厂家早就不管售后了。
夹套分区加热好是好,焊接要求高,一不小心就漏,做出来价格比盘管贵20%,很多客户一听价格转头就走,厂家也懒得推。
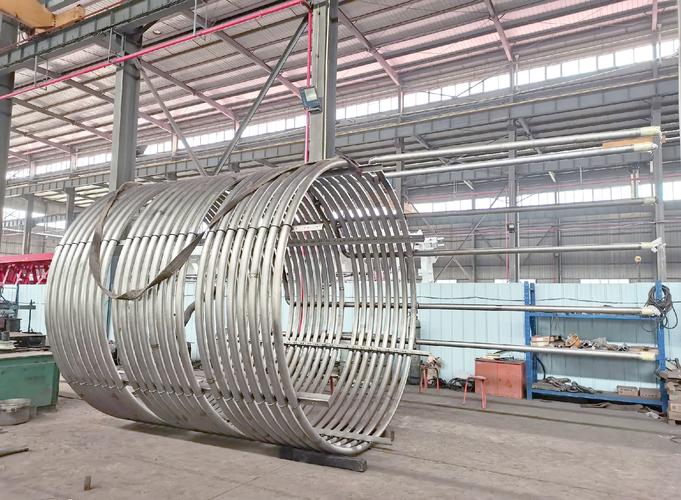 工业制胶设备罐内加热盘管结构图
不同行业要的东西,差得比馒头和面包还大
去年我给一个做药用胶囊的客户改设备,原来那家制胶设备厂家给他配的普通密封,不到半年就漏了,润滑油混进去,整批胶囊不合格,客户赔了三百多万。
药用明胶要的是什么?所有接触原料的部件必须是316L不锈钢,密封要用食品级硅橡胶,还要做无死角排污,你少一个工序,那就是要命的事。
那个客户就是贪便宜,找了个做工业胶的制胶设备厂家改了改就拿来用药用,出事才懂,隔行如隔山。
再说说木工拼板胶这个场景,要求完全不一样。
去年南方一个做家具胶的客户找我,说他新买的设备出来的胶储存期只有三个月,原来要求是六个月,赔了不少给下游家具厂。
查了半天才发现,厂家给他做的分散机转速公差不对,固化剂分散不均匀,存放半个月就沉降。
拼板胶对温度差要求没药用那么高,但对搅拌剪切的均匀度卡得死,差一点保质期直接砍半。
很多制胶设备厂家都是一套图纸打天下,什么行业都卖,这就是明摆着坑人。
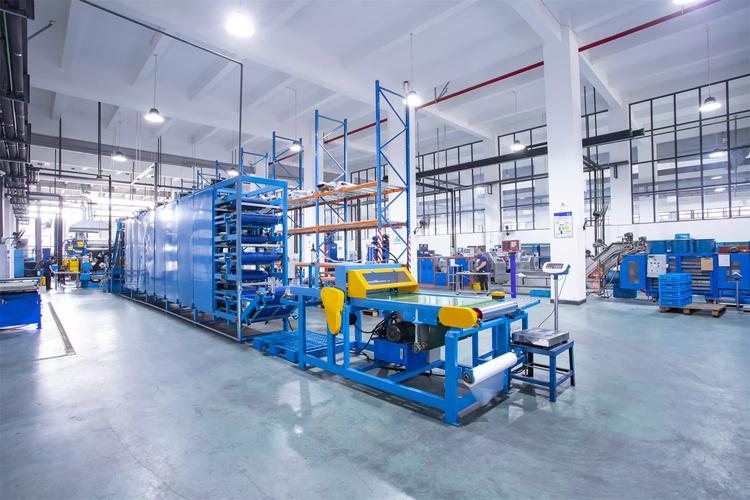 工业车间制胶生产线整体实拍图
风口下的暗礁,不注意就要翻船
 风口下的暗礁,不注意就要翻船
现在都喊进口替代,喊绿色制造,很多国内制胶设备厂家确实起来了。
以前一条进口制胶线要两三千万,现在国内做只要一半,性能差不了多少,这是好事,帮很多中小厂省了大本钱。
不过话说回来,有个行业内不愿公开的难题,没人敢大声说。
现在国内制胶设备的通用标准还是十年前编的,很多新的应用场景根本没有对应标准。
比如现在火的生物蛋白胶,要求全程无菌生产,现有标准只要求你材质对,没提无菌密闭性的检测要求,很多厂家做出来的设备,看起来所有指标都对,实际生产的时候,交叉污染防不住,出了问题你找谁说理去?
还有那个智能制造,好多厂家上来就给你堆一堆传感器,装个超大中控屏,看起来高大上,实际制胶车间湿热腐蚀,不到一年传感器就锈死了,修一次要几万,说白了就是堆配置赚你钱,根本没考虑制胶车间的实际工况。
昨天带人拆完那台堵的设备,掏出来半公斤积了大半个月的残胶,小班长在旁边骂骂咧咧。
我跟他说,干这行二十多年,我就一句土话:宁要一块的疤,不要三毛的花。
意思就是,宁愿多花点钱买实打实做出来的设备,有点小毛病都能改,别买那些看起来花团锦簇价格便宜的,出问题都是要掏大本钱的大事。
对吧?做胶的都懂,设备稳,生产才能稳。
你们有没有遇过那种报价低一半,用了不到一年就出大问题的制胶设备?同行唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:制胶设备厂家:车间混了20年才敢说的真话
文章链接:https://m.yxqcspc.com/17738/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
