昨天早上一开门,质检小李就把报告甩我桌上。
客户要的氮化硅陶瓷定位销,27件,全部变形超差。差了0.02mm。整批全废。
没人能想到,就是这种看起来没什么技术含量的加工,捅出这么大的篓子。
你摸不到的加工逻辑
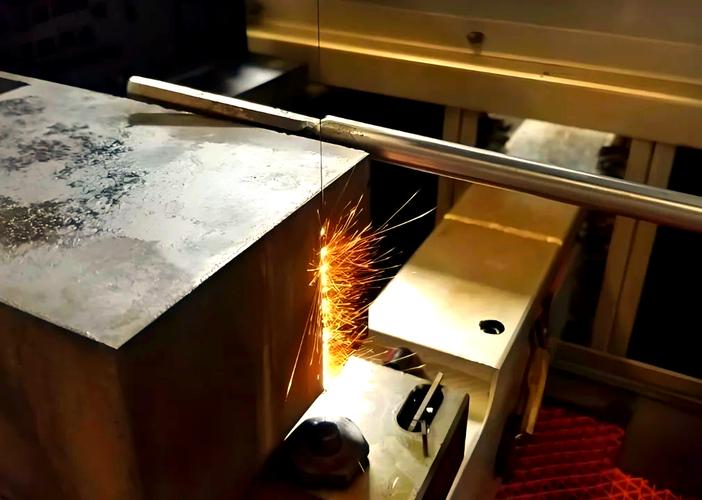
很多人进车间好几年,都分不清线切割和铣削的区别。说白了,这玩意儿不是拿刀硬切,是靠电火花烧蚀,一点点把多余的材料蚀掉。
单次放电的腐蚀深度,通常就在0.001mm~0.01mm之间,比头发丝细几十倍。加工普通45钢的时候,快走丝的走刀速度一般控制在每分钟3~8mm,钼丝用久了,直径损耗超过0.02mm必须换,差一点都不行。
现在主流就是两条路,快走丝和慢走丝。
快走丝用钼丝反复走,便宜,效率高,精度能控在0.01mm左右,干普通活完全够。慢走丝用一次性铜丝走,精度能到0.002mm,光洁度甩快走丝十条街,但是加工费是快走丝的七八倍,设备一台动辄上百万。
不过话说回来,行业内有个不说破的妥协。
很多客户预算不够,却点名要慢走丝精度的活,大部分厂都会拿中走丝切完修三四刀,再手工抛个光。精度照样能摸到0.01mm的门槛,价格只要慢走丝的一半,利润翻一倍都不止。客户不来蹲车间,根本看不出来。
不同行当的不同讲究
别以为线切割都是一个切法,不同行业要求差得远了。
去年给航天院所做一批钛合金异型导流片。钛合金硬度高,刀具啃不动,还不能有太大切削应力,只能靠线切割。客户要求轮廓度0.005mm,差一丝都不行。
我们提前把工件放零下20度的冷库冻了24小时,就是为了提前释放锻造内应力,走刀速度降到每分钟2mm,每切两毫米停半小时让应力释放,最后20件全部合格,误差最大才0.003mm。
换做首饰模具就不一样了。上个月番禺一个客户找过来,要做铂金项链的倒模模芯,要切0.08mm宽的深缝,深度12mm,用来流金液。
这种活要求缝直,不能断丝,我们换了全新的0.07mm钼丝,张力调到12N,走刀速度压到每分钟1.2mm,连切十个,没有一个断丝,缝宽误差不到0.005mm,客户拿到直接用,连改都不用改。
风口下面藏着的暗礁
这两年都在说进口替代,原来慢走丝基本都是日本沙迪克、三菱的天下,现在国产的苏州三光、宝玛做得都不错,精度差不了多少,价格便宜三分之一,很多厂都换了。
国产中走丝更是杀得进口货没活路,几万块一台就能干不错的活,小厂都用得起。
说实话,有个行业不愿公开说的难题,憋在我心里好久了。
线切割离不开乳化液,乳化液用废了就是危废,处理一吨要三千多块,小厂哪舍得掏这个钱?大部分都是偷偷往市政下水道排。而且现在的排放标准还是好多年前定的,只测COD,根本不测重金属。加工硬质合金会带出来钴,加工铜合金会带出来铜,都是有毒的,根本没人管。
哪天环保较真起来,多少小厂得直接关门。这就是标准滞后挖的坑,谁都不知道哪天掉进去。
我干这行20年,天天跟钼丝电火花打交道,最信一句话。
线切割不欺人,你偷一分懒,它给你翘十分边。
今天这批活就是,师傅赶着去接下一个单,没等陶瓷的内应力释放完就切了,省了三天时间,亏了几万块料钱,怪谁?
你们车间碰到过最离谱的线切割事故是什么?欢迎来唠。
