上个月跟做汽配的张哥撸串,吃到一半他把杯子往桌上一墩,半杯啤酒洒出来都没管。说上个月接了十万件发动机衬套的订单,铰孔公差要求H7,找了个报价比别家低一成的小厂,结果货到客户那,三分之一的孔公差超了两丝,整批退回,赔了二十万违约金,赚的钱全赔进去还倒贴。张哥说早知道多花几万找靠谱的,哪至于落得这个下场。这不就是很多采购都遇到过的事吗?
别光盯着报价砍,这几个维度筛完剩不下浑水摸鱼的
必须要看同公差等级的实际检测记录,别听销售嘴吹“我们能做到H5精度”,你就让他拿三个月内,给同类型客户做的同公差的三坐标检测报告,要带出厂编号带抽检记录的那种,不是P出来的样件报告。很多小厂样件做得好,批量就歪,就是这个道理。
一定要查设备和刀具的校准更换记录,铰孔精度差,十有八九不是师傅手艺问题,是设备飘了刀具钝了。我去过一家小厂,一把铰刀用了大半年,刃口都磨平了还在干活,孔的粗糙度直接差出去两个等级,公差根本稳不住。你问厂家要最近三个月的设备主轴跳动校准记录,还有铰刀更换台账,拿不出来的直接pass。
有没有提前试铰的流程,靠谱的厂家,拿到你的图纸第一件事是给你打三五件试制品,测完精度,确认符合要求再开批量。那种上来就说“直接干,不用试,肯定没问题”的,要么是对自己的精度没把握,想混过验收再说,要么就是根本没把你的活当回事。对吧?
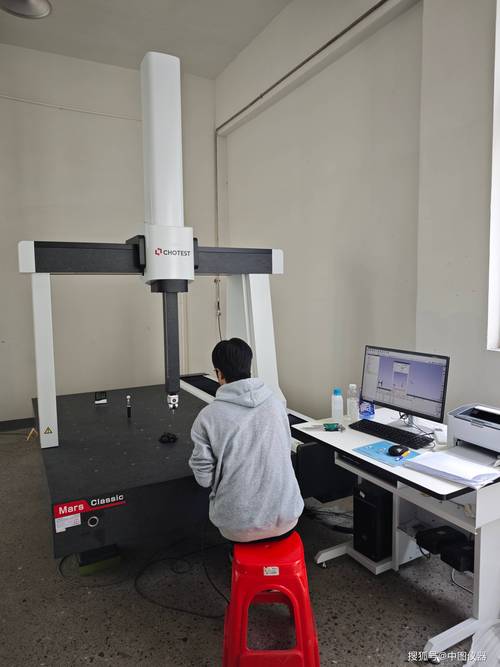
能稳保铰孔精度的厂家,无非是这两类
我跑机械加工厂跑了快十年,见过太多厂子,能把铰孔精度稳定住的,真不是那些名气最大规模最大的,反而是这两种。
第一种,深耕细分领域的老牌配套厂,比如江苏常州的昌合精密,做了快二十年,只接液压、汽配领域的高精度铰孔订单,低精度的活给多少钱都不接。人家车间是恒温恒湿的,你进去转一圈,地上连铁屑都扫得干干净净,每个班次都有专人测三次环境温度,温度变了就调整进给量,就怕热胀冷缩差了一丝。这种厂子,靠的就是长期给头部客户做配套的口碑,精度根本不会出问题。
第二种,小而精的定制化精密加工厂,东莞长安那边很多这种厂,老板本身就是操机十几年的老师傅,总共就三五台设备,只接小批量高要求的模具、航空配件订单,每个孔做完老板都要亲自拿千分尺卡一遍。这种厂子没有业务员赚差价,报价比大厂低,但是精度把控比大厂还严,因为他总共就这么点客户,砸了招牌就没饭吃。不要一听是小厂就摇头,很多时候小厂的精度比那种大而杂的大厂稳多了。
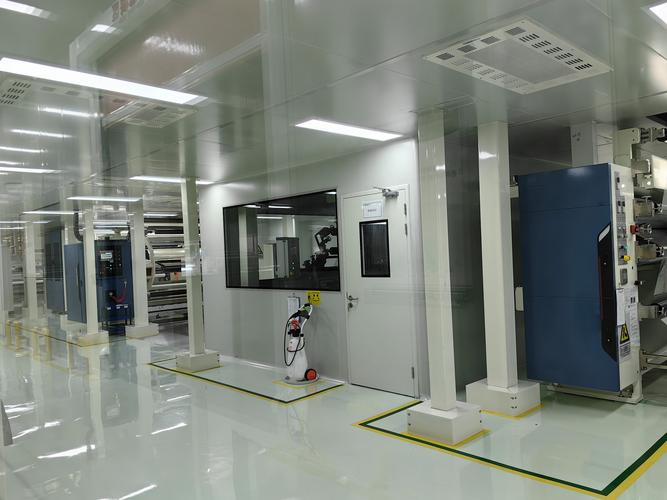
不同采购量的签约策略,避坑点我给你列清楚了
不同的采购规模,选厂的思路完全不一样,别乱来。
如果你是小批量采购,比如几十件模具配件,要求公差在H5以上,别去找那种万人规模的大厂,人家根本不把你这点小单放在心上,随便安排个新手给你做,精度说不定还不如小厂。就找刚才说的小而精的厂子,签合同的时候必须把“任意一件铰孔精度超差,全额退款”写进去,敢签的就留,不敢签的直接走,没什么好谈的。
如果你是中批量,几百件到几千件,汽配液压件那种,一定要先做10件试产,你自己拿回去测完精度,合格了再开整。合同里一定要留10%的验收尾款,整批交完货抽检合格再付,别傻乎乎提前付全款。我见过太多人,付了全款,发现精度超差,厂家直接翻脸不认人,连电话都不接。
如果你是几万件的大批量采购,一定要抽时间去厂家车间转,别只在会客室喝茶看宣传册。去看他们的检测台,有没有实时的精度记录,去看他们的刀具柜,换下来的旧铰刀多不多,就知道他们换刀勤不勤。问一句“夏天车间温度高你们怎么控精度”,靠谱的厂家能给你说清楚怎么调进给怎么控温,不靠谱的只会跟你打太极“放心没问题”。
哦对了,还有两个必踩的坑,我给你提个醒。第一个,别信什么“什么精度都能做”,什么活都接的厂家,十有八九是中间商,自己根本没有高精度铰孔的设备,收了你的钱外发给小厂,赚差价,出了问题把你推来推去。第二个,别只看报价谁低就选谁,为了每件省几毛钱,最后整批报废,亏的钱够你给好几年的加工费了,真的犯不上。
说实话,铰孔这个活,就是差一丝都不行,半点含糊都不能有。选对了厂家,你躺在家里等收货就行,选错了,天天跑过去扯皮,头发都能掉光。对不对?
