剃齿修形:车间老师傅讲透课本没说的实操干货

上个月刚换好工作服拎着包要下班,销售部小周硬生生把我拽去了质量部。 主机厂刚退回来三台六档变速器,台架跑不到七十八小时,三档就开始啸叫,要扣我们二十万的质量违约金。 拆了壳体一件件查,硬度合格,精度够IT6,齿距偏差都在公差范围内。涂了红丹对上检验芯轴跑合,一打开我就乐了——接触区挤在齿根端面那一小块,不啸叫才怪。 这锅,就是剃齿修形没调好背。
剃齿修形齿轮红丹接触区检验实拍图
剃齿修形齿轮红丹接触区检验实拍图

修形玩的就是那几丝料的门道

修形玩的就是那几丝料的门道
修形玩的就是那几丝料的门道
很多刚进厂的小孩以为,剃齿就是滚齿完光一刀提精度,修形就是随便把齿形鼓个包就完事。 哪有这么简单。 说白了,剃齿修形就是按照工况需求,在齿面、齿顶、齿端这些位置,多刮掉几丝料,给齿轮加载变形留余量,避免跑合的时候互相啃。 说几个干了这么多年记死的数字,错一点都出问题。 一般乘用车主减齿轮,齿向鼓形量要求就是0.015到0.025毫米,差1丝,噪音测试就能差3到5分贝,直接从合格变不合格。 齿顶修缘的高度,行业默认是0.8到1.2倍模数,模数3的齿轮,修缘高度就是2.4到3.6毫米,修多了齿顶强度不够容易断,修少了一加载就顶齿干涉,噪音直接拉满。 最后精修留量,最多只能留0.03毫米,多一刀,加工时间涨一倍成本上去,少一刀,粗糙度不够,用不了一万公里齿面就磨坏了。 现在主流有两条路线,一种是数控剃齿机走程序修形,一种是成型剃齿刀修形。 程序修形好啊,换产品改个参数就行,不用重新做刀,一套进口剃齿刀好几万,能省一大笔开模费。但是对机床精度要求太刁,导轨间隙大两丝,修出来的形直接偏出公差,每天都得调机。 刀具修形稳,批量生产一万件,件差都不超半丝,寿命还长,就是改个参数就得重新开刀,周期半个月,钱还不少花。 说实话,行业内有个不说出口的妥协。小批量新品开发,还有降本压得狠的订单,明明知道刀具修形稳定性好寿命长,百分之九十的厂都会先拿程序修形凑活。只要能过出厂台架测试就行,至于跑个三五万公里之后修形磨没了噪音上来,没人提前说破。

不同行业,修形的路数完全不一样

就说新能源汽车减速器,现在电机转速都能干到一万五转,对NVH的要求比燃油车狠太多。去年给某新势力做样件,一开始按燃油车的经验,把鼓形量设成0.02毫米,样件送过去NVH测试全挂,全机舱都能听到啸叫。 后来我们把鼓形量往下调了0.005毫米,再加了0.1毫米的齿端倒坡,直接就过了。新能源的轴都是刚性连接,安装误差小,根本不需要那么大的鼓形量来补偿偏差,鼓大了反而中间接触应力太大,磨得快。 再说说矿山工程机械的行走齿轮,那要求完全反过来。 前年有个做矿用挖掘机的客户,一开始为了降本,把齿根修形工序砍了,原来要求修0.2毫米的根,他们直接做成直齿,结果卖出去三个月,断了十几台齿轮,全拉回来返修。 矿用齿轮天天受冲击载荷,一踩油门就是好几倍的额定载荷,应力全集中在齿根位置,不修根,用不了多久就从齿根裂,最后直接断。改回原来的修形参数之后,再也没出过类似的问题。
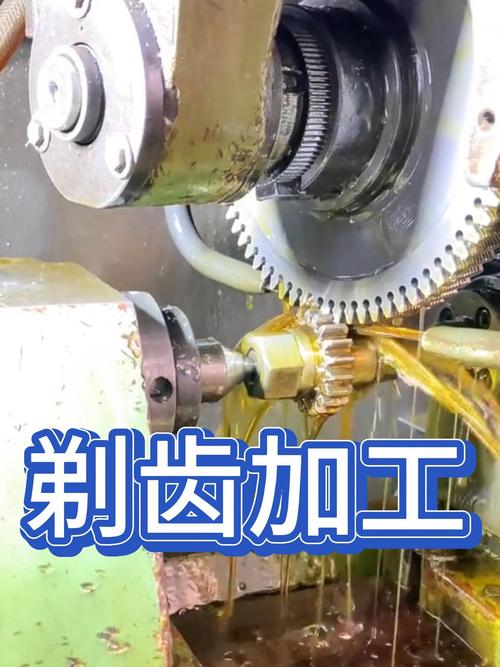
机械车间数控剃齿机加工剃齿修形现场图
机械车间数控剃齿机加工剃齿修形现场图

风口底下藏着没人愿意说的暗礁

风口底下藏着没人愿意说的暗礁
风口底下藏着没人愿意说的暗礁
现在都喊进口替代,原来高端剃齿刀全是德国日本进口,现在国内做的也不错,碳化物分布均匀度差一点,寿命差个百分之十五,价格便宜一半还多,好多厂都换了,这是好事。 还有在线检测修形,现在新机床都带,加工完自动测鼓形量修缘高度,不对自动补偿,省了好多人工检测的功夫,效率涨了不少。 不过话说回来,有个行业不愿公开说的难题,现在的齿轮精度标准还是十多年前更的,只要求齿轮的综合精度,根本没对剃齿修形的参数公差做明确要求。 行业默认鼓形量公差是±0.005毫米,好多小厂为了省成本,直接放宽到±0.01,甚至更宽,只要能过出厂的噪音测试,就能出货。用户买回去,用个两三年,修形磨没了,噪音变大齿轮磨损快,找过来索赔,拿国标说事,国标没写要求,只能扯皮。 还有现在喊的绿色制造干剃齿,不用切削液,听起来环保,但是干剃齿的时候刀温高,刀具磨损快,换刀频率是湿剃的三倍,算上做刀的碳排放,到底是不是真的绿色,没人算得清,也就喊喊口号,真正批量用干剃的,没几家。 我干了二十多年齿轮,一句经验土话送给大伙:修形多刮一丝,不如少错一厘。 哪有什么完美的修形曲线,贴合你自己做的产品工况,参数方向对,差个一丝半毫其实都能调,最怕为了降本乱改参数,方向错了,再完美的工艺也出不了好活。 你们厂里有没有过为了降本砍修形工序最后翻车的事?有空一块唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:剃齿修形:车间老师傅讲透课本没说的实操干货
文章链接:https://m.yxqcspc.com/17760/