2026-10-12 09:01:25 分类:商机
上个月跟一个做工程机械的老板喝茶,他拍着大腿骂,说去年图便宜找了个小厂做插齿,三百件行走齿轮,发出去不到四个月,退回来一半,都是齿面磨损超标,光返工加赔客户端的违约金,扔进去小二十万。说早知道多花两万找靠谱厂,哪有这档子事。我听完一点都不意外,干机械配套这十几年,插齿工艺选厂家踩坑的,我见过没有一百也有八十。真的,这个行当,水一点都不浅。
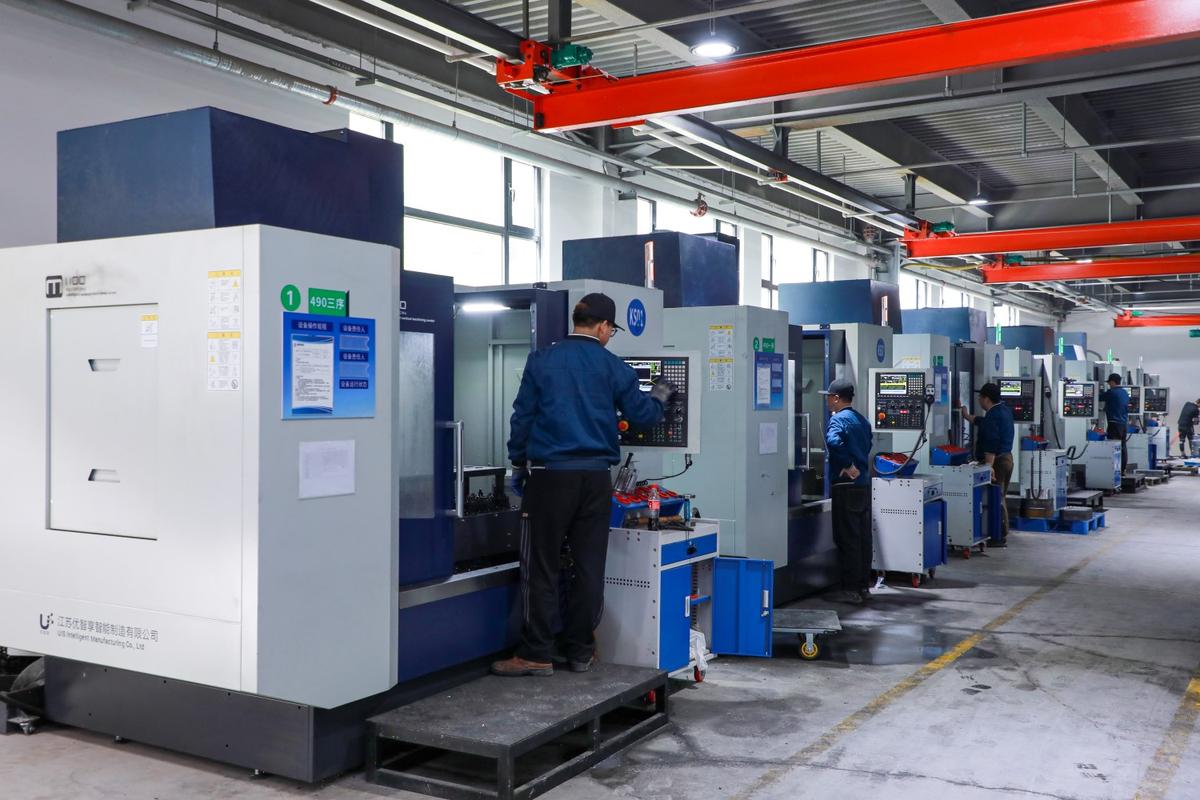 机械加工车间数控插齿机生产场景
选厂就看这三个维度,一验一个准
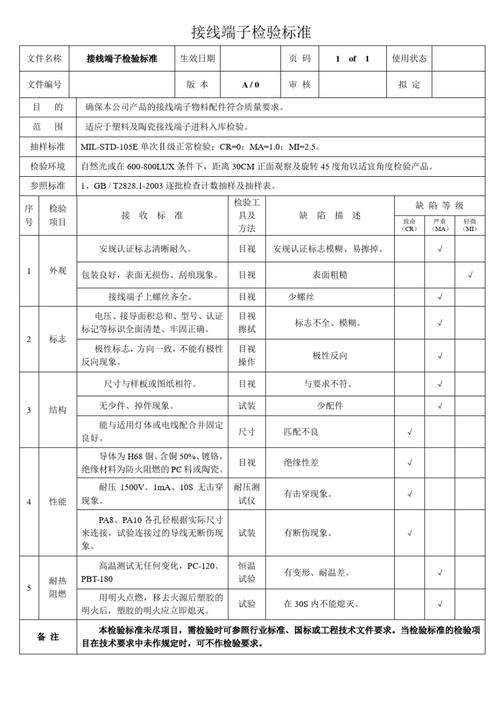 选厂就看这三个维度,一验一个准
先摸清楚设备的真实情况。很多小厂把八十年代的旧插齿机喷个新漆,就敢吹是全新数控设备。你别听销售瞎咧咧,就要两个东西:看机台铭牌的出厂年份,要近三个月的设备维保记录。说实话,一台好的数控插齿机大几十万,小厂舍不得投,就拿旧设备凑活,精度跑起来,公差差三五个丝都是常事,做出来的齿轮能用才怪。
一定要做带检测的试加工。别拿厂家给你现成的样板当标准,那都是挑了又挑的精品。你自己出一块坯料,给厂家让他按你的要求试切,切完了不要只看外观,自己拿去第三方做三坐标检测,齿形、齿向、公法线公差,一个都不能落。花个三五百块钱买个踏实,太值了。
聊两句工艺就知道工程师水平够不够。插齿不是开机放料就行的活,你拿一块硬度稍高的坯料,问他进刀量怎么调,干了十年以上的老工艺,能跟你说清楚分几次进,每次留多少余量,热处理前怎么预留变形量。新手只会跟你说“我们按标准流程走”,套话一堆,真出问题就抓瞎。
靠谱的插齿工艺厂家,都有这些共性
我合作过这么多厂,靠谱的从来不是那些吹得天花乱坠的。就说江苏常州那家叫常鑫的,做了二十多年插齿,人家接活先挑,你拿个超过8模数的硬齿面来,他直接说我们做不了,给你介绍专门做大模数的同行,赚个人情也不砸自己招牌。不像有的小厂,什么活都接,接完转手转包给小作坊,中间赚差价,质量根本不管。
靠谱的厂家,第二个特点是愿意跟你聊细节,不是上来就报最低价。上次我带客户找他做一批叉车齿轮,他主动说你这个要耐冲击,我给你调整插齿进刀次数,虽然加工费多五个点,但是齿面粗糙度够,后续耐磨度能提两成。算下来,客户整个齿轮寿命延长一年,这点加工费早就赚回来了。
还有,靠谱的厂家基本都有稳定的大牌下游配套,常鑫常年给国内几家头部工程机械厂供插齿工件,人家大厂的体系审核不是白过的,能常年供货,说明品控体系硬得很。
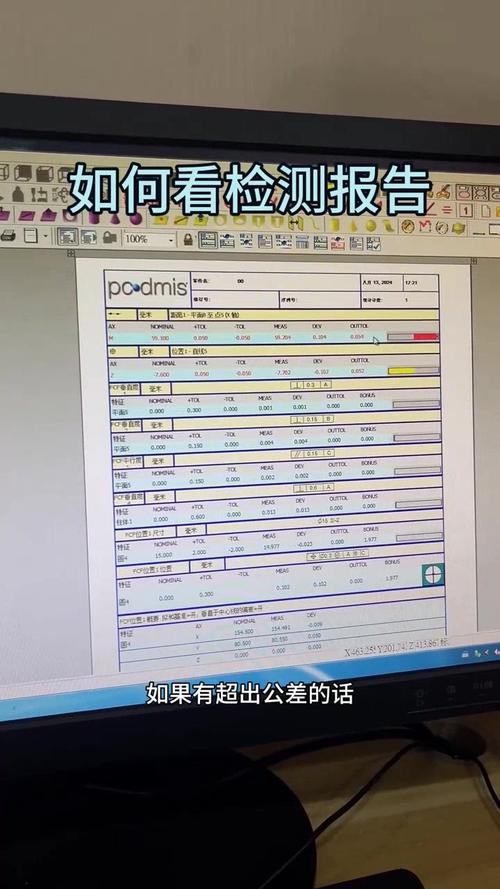 插齿加工齿轮成品三坐标检测报告
不同采购规模,不同的签约避坑玩法
如果你是做小项目,一年也就个百八十件的需求量,别去挤那种千人的大厂,人家根本不把你的小订单当回事,排产排到三个月后都是常事,出了问题找都找不到对接人。就找那种二三十人,老板自己盯工艺的中小厂,反而更上心。签合同的时候一定把公差超差赔付条款写死,废件怎么赔,延期一天罚多少,别抹不开面子,丑话说在前头总比事后扯皮强。
如果你是月产几千件的大批量订单,一定要抽时间自己去审厂,别让销售带着你只看展厅和会议室,一定要绕去生产车间,看地上的废工件多不多,废件堆得半人高的,肯定工艺不稳定,别合作。签合同一定要留至少10%的尾款,三个月批量出货无质量问题再付,攥着尾款,人家才会给你把好每一道关。
说几个必须躲的坑,记好了:报价比市场价低15%以上的,直接走。天上掉馅饼的事轮不到你,低价肯定是剪工序换旧料,我第一次选插齿厂家就踩过这个坑,便宜了七个点,最后废了三分之一的货,亏得底掉。
说自己什么模数什么齿形都能做的,直接pass。真靠谱的厂都有自己的擅长赛道,有的专做中小模数精密齿轮,有的专做大模数重型齿轮,全能选手基本都是转包,层层扒皮,质量能好?
不让你进生产车间看设备的,赶紧起身走人。无非就是设备都是翻新的旧机,不敢让你看呗,藏着掖着能有什么好货。
说实话,插齿这个活,真的是差之毫厘谬以千里,齿形差两个丝,装上去跑半年就打齿,换一台整机下来十几万,够你付多少加工费了。不过话说回来,也不是越贵越好,找对适合你订单量、擅长你这个品类的厂家,才是最划算的。对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选插齿工艺厂家踩过3次坑后,我整理出这份掏心窝子的清单
文章链接:https://m.yxqcspc.com/17759/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
