2026-10-12 08:40:11 分类:商机
上周三早会刚散,质检组小李拎着三个齿坯撞进我办公室,脸白得像一张纸。
发往山东的120台汽车差速器齿轮,全出问题了。装车啮合的时候偏磨,跑不到一千公里就得打齿,客户直接整批退。
这一下小十万的赔款,够车间大半个月白干。谁能想到,就是滚齿这么常规的工序,出起错来能要半条命。
滚齿加工到底藏着哪些看不见的门槛
很多新手觉得滚齿不就是滚刀转、齿坯转,一刀走出来的事儿?哪有这么简单。
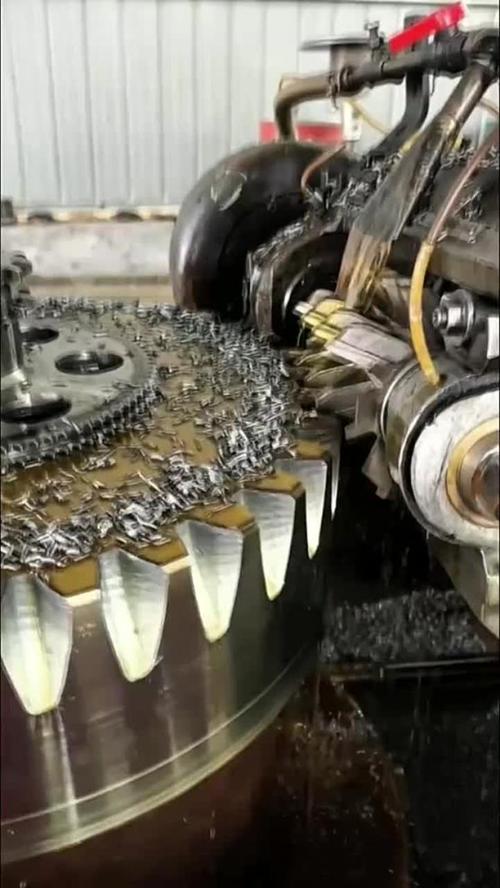
滚齿的原理其实就是齿轮啮合,滚刀相当于一个螺旋角很大的齿轮,跟旋转的齿坯啮合,一点点切出完整的齿形。
模数3的普通齿轮,滚刀单圈进给量通常卡在0.4mm到0.8mm之间,差个0.1mm,齿面粗糙度就能差两个等级,啮合的时候噪音能差好几分贝。
滚刀装上去,安装偏心绝对不能超过0.01mm,就头发丝直径八分之一的量,超一点,整批齿形全歪。
粗滚完给精滚留的余量,一般控制在0.05mm到0.15mm之间,少了,滚刀啃不动热处理后的硬层,多了,精滚完齿坯应力变形,精度直接垮掉。
现在主流就两条路线,干切和湿切。干切不用切削液,环保,符合政策要求,刀具成本比湿切高30%都不止,而且对滚刀材质要求极高。湿切用乳化液冷却,刀具耐用,成本低,就是排污麻烦。
说实话,行业内通常不说但实际在做的妥协是什么?很多中小厂接了要求环保的订单,对外拍着胸脯说全工序干切达标,实际粗滚那道还是偷偷浇乳化液,只把最后精滚工序改成干切,应付抽检罢了。省了钱,过了检查,大家心照不宣。
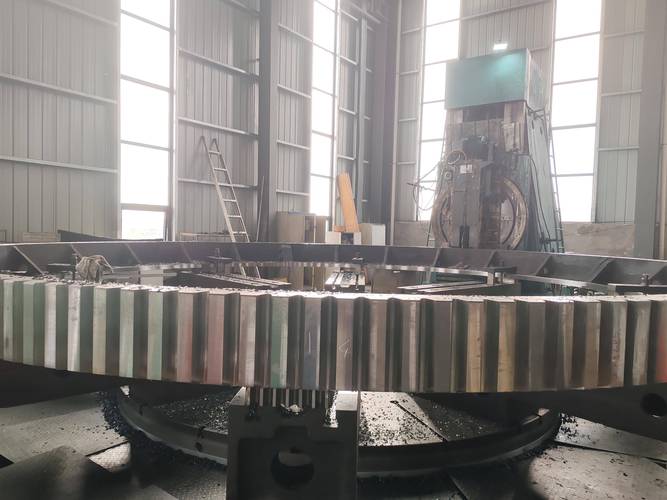 机械车间数控滚齿机加工齿轮现场图
不过话说回来,只要参数卡对,哪怕湿切,做出来的精度也不比干切差,就是脏点而已。
不同行业的滚齿,要求差得能隔一条江
就说风电偏航齿轮,那家伙,模数二十多,一个齿坯就上百公斤,要求齿面接触强度能扛住十几年的风吹日晒。
去年我们接了一批货,一开始图快,拉荒之后直接一刀精滚完活,结果做出来检测,三分之一的齿轮齿面有微裂纹,直接报废。后来改了工艺,拉荒留0.2mm余量,分两次精滚,每次走刀慢15分钟,合格率直接从62%拉到98%,就是少赚点,总比整批赔了强。
 滚齿加工完成的风电大型偏航齿轮成品图
另一个场景就是消费级无人机的减速齿轮,那个跟风电完全反过来,模数才0.8,指甲盖大的齿轮,要求运转噪音低于35分贝,稍微有点毛刺都不行。
之前新来的大学生师傅,图省钱用普通高速钢滚刀,进给量开的跟模数3的一样,结果做出来装机试飞,噪音直接超了标,全都不合格。后来换成涂层硬质合金滚刀,进给量降到0.2mm每转,问题直接解决,看不见的齿侧毛刺,就是无人机最大的噪音源。
进口替代风口下,藏着行业不愿说的暗礁
 进口替代风口下,藏着行业不愿说的暗礁
这几年国产滚刀起来了,精度不比进口差,价格才是进口的三分之一,很多厂都换成国产货了,确实是好事。数控滚齿机也越来越普及,自动对刀,自动走刀,看着比老人工强多了。
但是有个事儿,行业内没人愿意公开说。现在的齿轮精度标准,还是按静态误差测的,滚完齿测一下齿距、齿形,静态合格就完事。
但是现在新能源汽车的驱动齿轮,动不动转速就破十万转,静态精度合格,动态啮合的时候误差能差出来两三倍,跑半年就偏磨报废。
标准跟不上产品的更新,很多小厂就拿静态合格的货凑数,出了问题全推给用户装配不对,找谁说理去?
我见过不少厂吹智能滚齿,说不用老师傅盯着就能出活,你去车间看看,新机器买回来,自动对刀完,老师傅还是得拿百分表再蹭一遍,机器哪懂齿坯加工前放了三天,内应力已经变形了?哪懂夏天车间温度高三十度,滚刀热胀了多少?
我干滚齿干了快22年,总结出来最管用的一句话,就是“宁留十丝余量,不多走一刀快刀”。
啥意思?滚齿这活儿,别急着抢产能赶工期,多留一点点余量,慢一点走刀,比什么都强。一次出问题,赔的钱够你十件活白干。
你们车间滚齿出过最离谱的问题是什么?有空咱们唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊滚齿加工:干了20年才摸透的实操门道
文章链接:https://m.yxqcspc.com/17758/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
