2026-10-12 13:46:14 分类:商机
上周三后半夜,老李一脚踹开我办公室的门,脸都绿了。
“老陈!这批五十件连杆全废了!客户明天一早要提货,你说怎么办!”
我跟着去机床边上一看,心凉了半截。五十件孔,每个都偏了三个丝,钻头刃口崩了半圈。
这批钻头是上个月图便宜,从网上找的小厂家订的。比市场价低了快一半。
谁能想到,刚用了半天就出这事。
别小看钻头,这里面的门道全在厂家手里捏着
很多外行觉得,不就是个打洞的铁头子?有什么技术含量?
说这话的,肯定没在车间摸过十年机床。
合格的钻头,三个参数卡不死,根本用不了。
刃口粗糙度必须控制在Ra0.4以下,太糙的话,孔壁直接拉花。
刃口倒钝的圆弧半径要卡在0.02-0.08mm之间,小了容易崩,大了钻不动。
整体热处理后的硬度要稳定在HRC62-65之间,软了不耐用,硬了容易断。
现在主流就两条路线,整体硬质合金,和焊接硬质合金。
整体的好啊,整个刀头一块料,精度高,抗冲击,不容易出问题,就是成本高,卖价也贵。
焊接的呢?柄部用普通钢,刀头焊一小块硬质合金,成本能降一半还多,就是怕高温,焊接口容易脱焊,寿命也短。
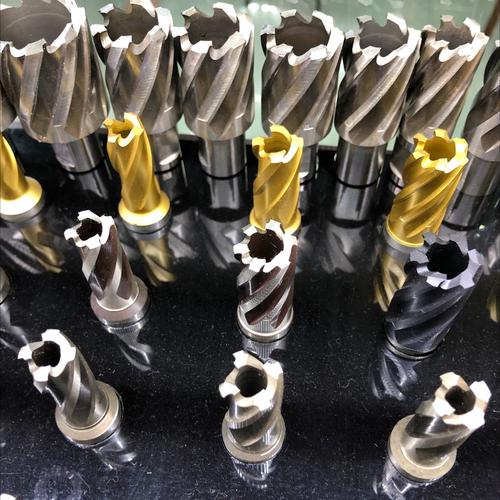 机械加工车间整体硬质合金钻头实物图
说实话,行业内有个不说破的妥协。
不少中等规模的钻头厂家,接了你整体钻头的订单,背地里给你做焊接的。
磨掉焊痕抛个光,外行拿在手里根本看不出来。
只有上机干个三五百件,脱焊崩刃了,你才反应过来上当了。
人家还能说你,是你自己参数调不对,是你机床不行。
你上哪说理去?
不同行业用钻头,要求差得能有十万八千里
你不能拿钻铝合金的钻头去钻淬硬钢,也不能拿钻石材的去钻不锈钢。
每个行业的要求,钻头厂家得摸透了才能做对。
前两年我们给国内车企做发动机连杆加工,连杆是调质45钢,要求连续钻1200个孔,崩刃率不能超过1%。
刚开始找了个小厂做,最多的一批钻到280多个就崩了,合格率连八成不到。
后来换了江苏一家做了三十年的钻头厂家,人家上门测了我们工件的硬度,调整了顶角角度和容屑槽的粗糙度,最后上机,连干1500个孔才出一个微崩,合格率直接干到99.8%。
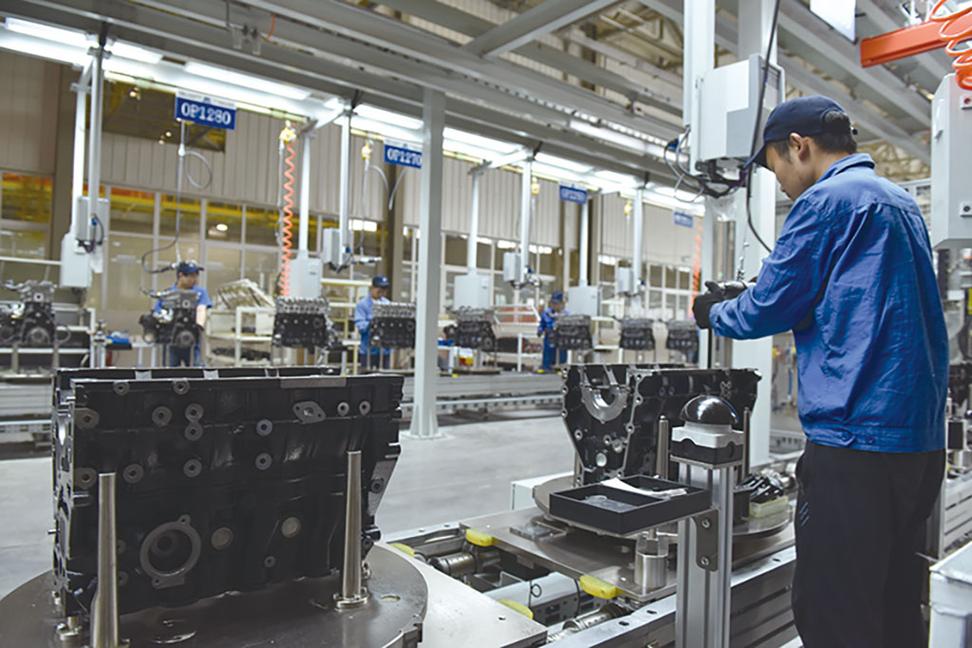 汽车发动机连杆钻孔加工车间现场图
这是汽车行业的要求,拼精度拼寿命。
换了石材开采行业,要求就完全不一样了。
去年我帮老家一个开矿的朋友选钻头,他钻的是花岗岩,原来用的钻头,一天8小时只能钻80米,不到一个星期就得换。
找专门做矿山金刚石钻头的厂家,人家一问清花岗岩硬度、岩层含水量,直接把胎体硬度调到HRC35,金刚石浓度调到30%,拿到工地一试,一天能钻140多米,寿命还翻了一倍。
你看,同一个钻头,换个行业,要求差得远了去了,不是大厂家就能做好,得是对应细分领域的专业厂家才行。
现在行业变天了,但也藏着不少暗礁
 现在行业变天了,但也藏着不少暗礁
这几年进口替代做得真不错。
原来我们车间用的高端钻头,全是德国钴领日本住友的,一支卖小几百,现在国内好的钻头厂家做出来的,性能差不了5%,价格只有三分之一,我们早就全换了。
不少厂家还做起了绿色回收,把废的硬质合金钻头收回去,重新提炼再利用,成本降了,污染也少了,挺好的事。
不过话说回来,行业里有个不愿公开说的难题。
现在咱们国家的钻头质量标准,还是十年前定的,只测外形尺寸和整体硬度,根本不测实际使用寿命和抗疲劳性能。
什么意思?就是小厂家做的钻头,你拿去送检测,外形对,硬度够,就是合格产品。
可实际上呢?人家就是卡着最低标准做的,外形硬度全对,上机干两百个活就崩,你找谁说理?检测合格啊。
这就是标准滞后带来的坑,很多厂子都吃过,就是没人愿意摆到台面上说。
昨天我磨了一把新换的正规厂家钻头,磨完跟徒弟说。
干我们这行,“钻头好不好,一钻就知道,参数再多不如上手磨一遭”。
这话是我师傅当年告诉我的,干了二十二年,我觉得没说错。
你要是在车间干过,有没有碰到过参数全对、一用就拉胯的垃圾钻头?
不妨出来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:靠谱的钻头厂家,才是车间里看不见的顶梁柱
文章链接:https://m.yxqcspc.com/17772/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
