上个月整理废料区,翻出来三块三年前废的铝缸盖。 至今记得那天早上主任拍着调度台吼的样子。 “整批200件全废,孔深超差0.02,谁干的?站出来!” 最后查到根上,新来的学徒嫌预调耽误10分钟,换完刀直接上机。 他说看老师傅有时候赶活也机内对刀,省时间。没想到差了0.03mm的刀长,直接捅穿了公差。
没人在意的活儿,卡了整个车间的脖子
说白了,刀具预调就是上机前把你要用到的刀,先量好刀长、刃径,调好补偿值。 说白了就是让刀在该在的位置。
现在市面上的预调仪,入门款精度能做到±0.002mm,中端工业款能到±0.0005mm,进口高端款甚至能稳定在±0.0002mm。 主流分两路走,接触式和非接触式。
接触式就是探头碰刀尖,出数据,便宜耐造,一万多就能拿下入门款。 缺点就是探头磨得快,两三年就得换探头,碰到金刚石涂层刀不敢碰,一碰刃口就花了。
非接触式是光学拍照,不用碰刀,测起来快,还不伤刃,就是贵,入门也得十几万。 但它有个毛病,车间里油雾大,一天下来镜头蒙一层油,精度直接掉没影,擦一次耽误半小时,不擦就出问题。
说实话,行业里有个不说的妥协。 很多中小厂老板,为了拿高精度订单,咬咬牙买了非接触式预调仪。 平时根本不舍得天天用,大部分粗调还是用旧的接触式测,只有最终调刀或者给客户做精度报告的时候,才拿出来开一次。 既满足了客户对高精度设备的要求,又省了镜头和探头的损耗,说白了,就是面子里子都要了。
不同行当,要求天差地别
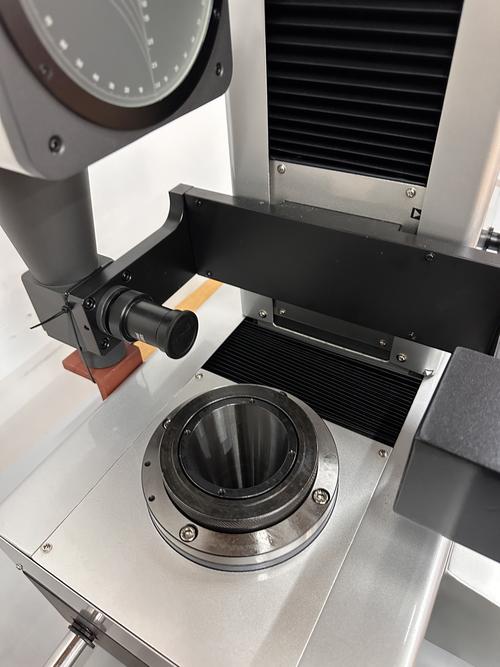
去年给航空厂做整体叶盘的加工外协。 叶盘型面公差要求0.01mm,差一丝都不行。 当时我们预调的时候,光找正刀柄就花了20分钟,径向跳动必须卡到0.003mm以内。 热缩刀柄装完刀,温度还没降,刀长还会变,必须放恒温间放半小时,拿出来复测一遍,没问题才能上机。 这个行当,差一个微米都能给你打回来,预调慢不是毛病,错了才是大罪。
换做汽车零部件批量加工,完全是另一个路子。 上个月给新势力做电池托盘,一天要出80件,型腔孔位公差要求0.05mm,足够用了。 预调只需要把刀长误差控制在0.01mm以内就行,甚至允许差个两丝,批量加工的时候机床自己会机内补调。 这里预调省出来的十分钟,就是一天多干五件活的利润,卡那么严干嘛? 够用就行,效率优先。
新风口下藏着的暗坑
现在都喊进口替代,国内做预调仪的厂家起来了,价格比进口便宜一半还多,精度也能跟上。 好多厂都换了国产,用着也没毛病,连数据都能直接传到机床系统里,不用工人手输,还少出错。
但是有个事儿,行业里没人愿意公开说。 现在的刀具预调国家标准,还是十几年前定的,只要求静态精度。 什么叫静态精度?就是刀放着不动测出来的数。
现在高速加工,主轴转速动不动就两万转、四万转,刀转起来动不平衡,刀尖会飘,飘个0.005mm太正常了。 静态测出来完全对,转起来就差了,你说找谁说理? 标准没要求做动态预调,很多厂家卖设备也不说,新客户买回去,出了问题还以为是自己机床不行,折腾半个月才找到根上。
我干这行二十一年,见过太多老板,几百万的机床舍得买,十几万的预调仪嫌贵,总觉得上机对刀也能干。 废一次活,十几万就没了,够买三台预调仪了,这点账怎么就算不过来呢?
老辈车间传下来一句话,预调多花十分钟,上机少废十件活。 你别不信,干机械的,拼到最后就是拼这些没人在意的小细节。 你们车间现在预调,是习惯上机前调还是全靠机内对刀?碰过哪些因为预调栽的大坑?
