2026-10-13 13:56:45 分类:商机
差点赔十万的破事
上周三早班,刚换完工作服就听见质检室喊我。
说昨天发走的那批3C铝中框,客户退了一半。
公差超了0.03mm,整批都要返工,赶不出来交期要赔十万。
所有人围着机床转了大半天,换了新刀片打了主轴跳动,甚至把找正器换了个新的,都没找出毛病在哪。
新来的小徒弟缩在角落半天,才小声说昨天学清根,手滑点了恢复出厂设置。
我翻到插补精度那一页,果然,原来设的0.1μm,被改成默认的1μm。
改回来试切一件,公差直接落到0.008mm,完美合格。
你说上哪说理去?所有人都盯着机床硬件看,谁能想到就一个不起眼的参数闯了这么大的祸。
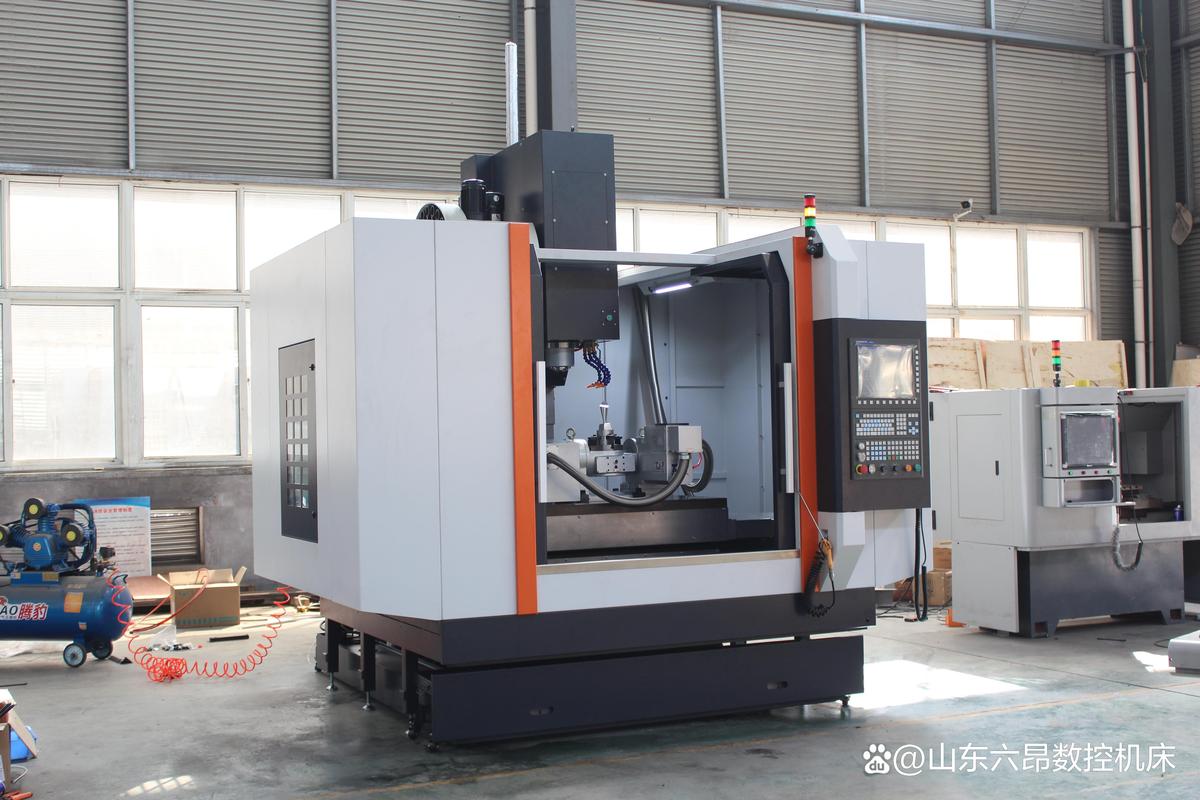 车间立式加工中心数控系统参数调试界面实拍
参数里头藏的门道
 参数里头藏的门道
很多人觉得数控系统就是走G代码的工具,参数都是厂家定好的,不用动。
说实话,参数才是机床的魂。
说白了就是数控系统给电机、主轴发指令的“度”,出多大劲,走多快,停在哪,全靠参数卡。
就说最核心的几个增益参数,普通闷切的加工中心,位置环增益一般设成30,做3C产品的高速高精要拉到80,整体轮廓误差必须控在0.005mm以内,高了机床震得跳起来,低了走刀歪歪扭扭出不了合格活。
现在市面上就两种主流路线。
一种是进口老牌大厂,核心参数全锁死,只开放十几个进给速度、换刀时间这类表层参数给你。另一种是国产新系统,几乎所有参数全开放,你想怎么试就怎么试。
要说好坏,进口的省心,不会出大错,但是遇上特殊工艺你根本改不了。国产的灵活,但是对调机师傅要求高,没点经验根本摸不透。
不过话说回来,行业内通常不说但实际都在做的妥协是什么?
进口厂说锁参数是为了你好,怕你改坏了,其实就是怕你瞎调出问题找他售后,顺便绑定你用他家指定的工艺。真要是老客户,接了特殊活找过去,私下塞点辛苦费,人家工程师偷偷就给你把解锁密码发过来了,嘴上还是说“千万别说我给的”。
不同行当完全是两码事
航空航天做铝结构件,和汽车厂做模具,参数调法能差出十万八千里。
前年我们接了个卫星支架的活,700多毫米长,整块铝锭挖空,要求整个面的公差不超过0.05mm,放两年不能变形。
一开始按厂家给的航空件默认参数调,切完出来两头翘中间凹,废了两个料,一个料八万多,那几天我吃饭都不香。
后来翻我刚当师傅时记的旧本子,想起十年前遇过类似的活,把加速度前馈参数从0.9改成0.95,再把伺服响应延迟降了两个档,再切出来,直接合格,一点变形都没有。就是差那0.05的参数,结果天差地别。
另一个就是汽车冲压模具的拉荒,这个场景要求就完全不一样,不需要多高的光洁度,就是要干得快,还不能伤机床。
前几年有个年轻师傅来我这,为了出活好看,把速度环增益拉到满,吃刀量干到8mm,结果不到半个月,丝杠间隙就超了0.1mm,不得不换整根丝杠,花了四万多,干的活赚的钱还不够买丝杠的。
后来我让他把增益降了18个点,吃刀量减了2mm,切完表面虽然多了一点细振纹,后续钳工抛十分钟就搞定,这台机床的丝杠用了三年,现在间隙还没超0.02mm。
 国产五轴机床数控系统参数手写备份表实拍
现在进口替代做得越来越多,国产数控系统都放开了参数权限,原来进口机不敢碰的核心参数,现在国产机随便你试,对我们做特殊定制活的来说,真是好事。
但是有个行业内没人愿意公开说的难题。
参数到现在都没有统一的标准。同一个位置环增益,发那科是1825号参数,西门子是32200,华中是paa010,不同品牌名字不一样,编号不一样,甚至同一个品牌不同版本的参数定义都不一样。
现在喊智能制造,要联网采集参数做数据分析,可不同系统的参数接口不统一,很多核心参数根本拿不出来,就算拿出来格式也对不上。
还有个更隐形的风险,90%的小厂都没有定期备份参数的习惯,哪天系统崩了,硬盘坏了,找不回原来调好的参数,几十万的机床就只能瘫在那当废铁,卖废品都没人敢要。这个风险,卖机床的不会跟你说,说了就是砸自己售后的饭碗。
干了22年调机,我记的参数本子都翻烂三本了,最信服老厂长当年说的一句土话:
参数错一毫,成品差一尺。
别迷信厂家给的默认参数,那只是给你个起步的基础,真要出好活,还得靠自己一点点摸,适合你自己机床、自己活的参数,才是好参数。
你们干车间这么久,有没有遇过查了三四天找不到毛病,最后发现就是某个不起眼的参数被人动过的事?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊数控系统参数:车间调机藏了二十年的干货
文章链接:https://m.yxqcspc.com/17840/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
