藏在精度里的行业潜规则
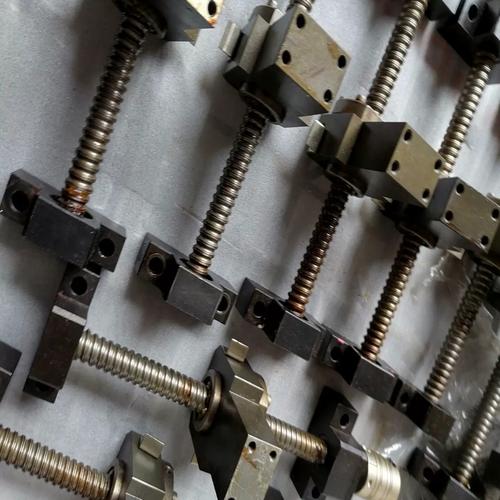
很多人听滚珠丝杠这名儿陌生,其实所有要动直线的机床,全靠这根棍儿发力。把电机的旋转,变成平滑的直线运动,比以前的普通滑动丝杠省劲儿七成还多,精度天差地别。 现在国内能做的最高精度C0级,导程误差能控制在每300mm不超过0.005mm,比头发丝的六十分之一还细,够准了吧? 现在主流就两条路线,淬硬钢磨制,和中碳钢冷滚轧。淬硬钢要先把钢棒调质淬硬到HRC58到62,再一道一道磨出来,耐磨,精度稳定性好,但是加工周期长,成本比冷滚轧高35%,没错吧? 冷滚轧就是用模具直接滚出来成型,不用淬火磨,两三天就能出一根,快得很,但是表面硬度不够,内应力也没释放干净,用个三四年精度就往下掉。 那行业内不说的妥协是什么?很多厂家对外全说自己是磨制丝杠,其实呢?只磨螺纹滚道,安装配合的轴颈、法兰端面直接就滚完不磨了。 外行你拿卡尺量尺寸,一点错没有,装上去转起来,同轴度差出去一倍都不止。正经磨制丝杠要求表面粗糙度得达到Ra 0.4μm以下,这种偷工的大多在Ra1.6,你手摸不出来差别,用个一年半载就晃荡,谁用谁闹心。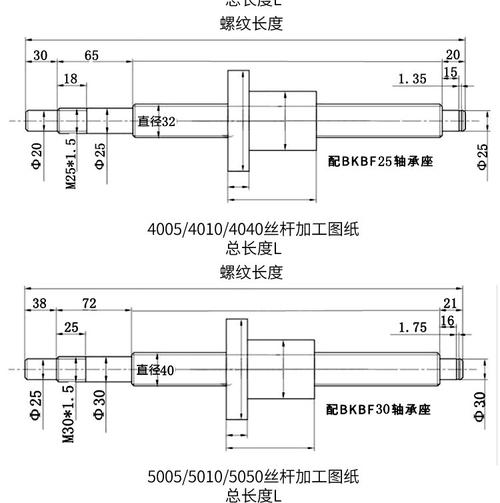
不同行当,完全不同的脾气
进口替代热,藏着没说破的坑