上个月刚入伏那天。 客户拉了台坏减速机过来,堵在车间门口。 徒弟蹲地上拆,拆到最后挠着头跟我喊。
参数我全按图纸算的啊,怎么才用一年就卡死了?
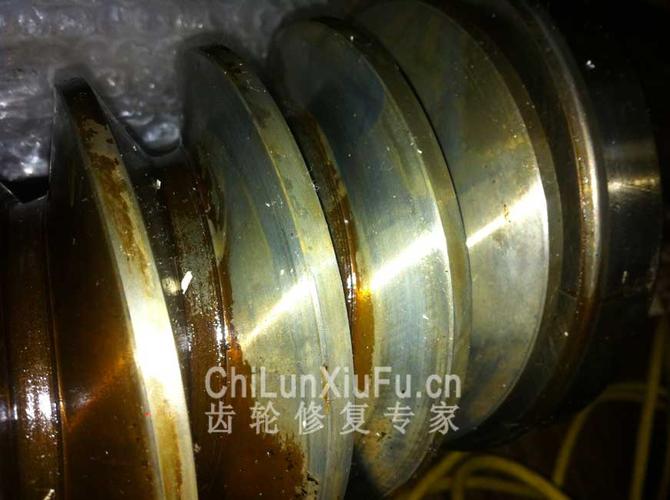
我蹭了满手油,蹲过去扒出来蜗轮一看。 齿面全磨平了,指甲一刮一道印。说实话,这种情况我见得太多了。很多人觉得蜗轮副就是个减速的配角,出不了大问题,真出问题就是停线停机,掏大钱修。
没人敢说透:蜗轮副那点看不见的妥协
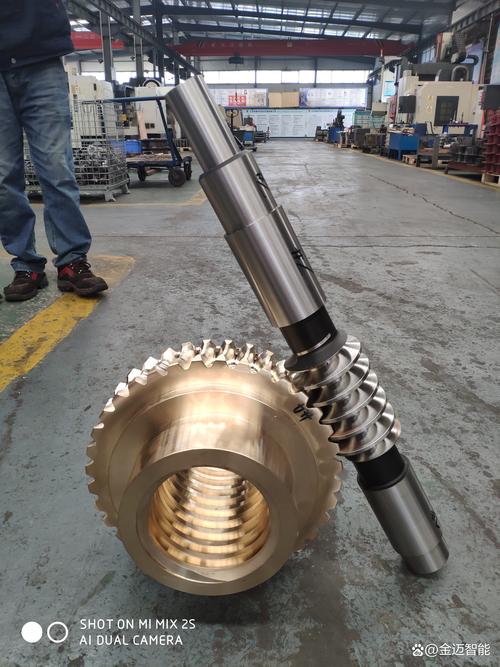
说来说去,蜗轮副就是靠蜗杆齿带蜗轮齿转,靠滑动摩擦传动,能拿到大传动比还能自锁。
就拿常见的100mm中心距立体车库用蜗轮副来说,齿侧间隙必须控制在0.12mm到0.18mm之间,传动比一般做40,刚好匹配升降的速度。差一丝都不行。间隙小了容易抱轴,间隙大了用不了多久就晃得跳齿。
现在行业里两条主流路线,掰掰手指头就能说清。一种是锡青铜蜗轮配渗碳淬火钢蜗杆,另一种是球墨铸铁蜗轮配调质钢蜗杆。
锡青铜的好啊,跑合容易,耐磨,咬合力均匀,就是太贵。现在铜价涨得离谱,小厂见了就头疼。球墨铸铁便宜,成本能降一半还多,就是硬,跑合难,用久了蜗杆齿磨得快,噪音还大。
不过话说回来,行业内通常不说但实际在做的妥协是什么?就是不管你选哪种材料,十个厂有八个做不到标注的精度。标注的8级精度,实际滚齿完了就是9级,怎么办?靠跑合凑啊。出厂的时候空转试半小时,磨掉凸点,转着顺就发货,谁管你三年五年之后磨成什么样。
不同行当的蜗轮副,活法完全不一样
你别看着都是蜗轮副,放到不同地方,要求差着十万八千里。
就说刚才那台坏的,立体车库用的。这个场景要求什么?每天启停十几次,载荷变化大,还要自锁,停了不能溜车。之前那个坏的,就是厂家图便宜,把锡青铜换成了回收杂铜浇的蜗轮,齿面硬度才HB70,比我用了十年的扳手软,能不磨坏吗?后来我们给换了锡青铜蜗轮,硬度控制在HB110到120,蜗杆磨到Ra0.8,用到现在快五年了,客户只过来换过一次润滑油。
再说另一个,内蒙风电场的变桨机构。那地方冬天零下三十多度,夏天太阳晒着机舱能到六十多度,要求比立体车库严多了。之前有个客户找过来,说他们的变桨蜗轮副一到冬天就卡,转不动,风机停一天损失好几万。
我过去看了,原来他们照搬了常温的间隙标准,没考虑低温下润滑脂变稠,铜和钢的收缩率不一样,间隙直接没了。后来我们给蜗杆做了螺旋线修形,多留了0.05mm的顶隙,换了全合成低温润滑脂,问题立马解决。
进口替代潮下,藏着没人说的暗礁
这几年喊进口替代喊得响,原来进口蜗轮副卖得死贵,现在国内好多厂都能做同等精度的,价格能砍三分之二,确实是好事。
但是有个行业内不愿公开的难题,没人敢摆到台面上说。就是现行的公差标准,只给了20度常温下的配合公差,根本没提不同工况下的热膨胀补偿。
就说钢厂的辊道减速机,蜗轮副工作起来温度能到八十多度,铜的膨胀系数是钢的1.5倍,常温下间隙刚好,温度一上来,蜗轮胀大,直接把蜗杆抱死,很多新设备用不到一年就出问题,根本不是做的精度不够,是标准本身就没给你留这个量,全靠各厂自己摸经验,没人愿意把自己摸出来的数据公开。
绿色制造要求废铜回收,现在很多厂用回收铜做蜗轮,杂质多,硬度不均匀,寿命比原生铜差三分之一还多,这个坑,只有踩过的人才知道疼。
我干了二十年,天天跟这些铁疙瘩打交道,总结出来一句土话。
宁让一分间隙,不省一两铜。
你说说,你们这些年干机械,碰见过什么离谱的蜗轮副失效?评论区唠唠,大家都避避坑。
