2026-10-14 06:05:58 分类:商机
上周三早班,调漆组的小李慌慌张张撞进办公室,手里攥着刚退回来的检测报告。
“张工,新能源那批导电浆料,细度测出来12微米,人家直接把货拉回来了。”
我当时正在擦用了15年的游标卡尺,一听就骂。
肯定是昨晚换辊的学徒,没把间隙调准。
那台跟了我们12年的老三辊机,平时安安静静蹲在车间角落,连保洁阿姨擦机器都容易跳过它。可一旦它的间隙错了哪怕2微米,整批十几万的料说废就废。
别光看宣传参数,辊子的门道才是真的
这机器说白了就是三个辊子转,把料夹在中间挤碎。
转速比是固定的1:3:9。后辊12转/分,中辊36,前辊108,越快的辊子带的料越薄,磨出来就越细。
间隙更重要。我们平时做普通工业漆,后辊和中辊留15微米间隙,前辊和中辊留5微米,出来的料刚好够8微米的要求。
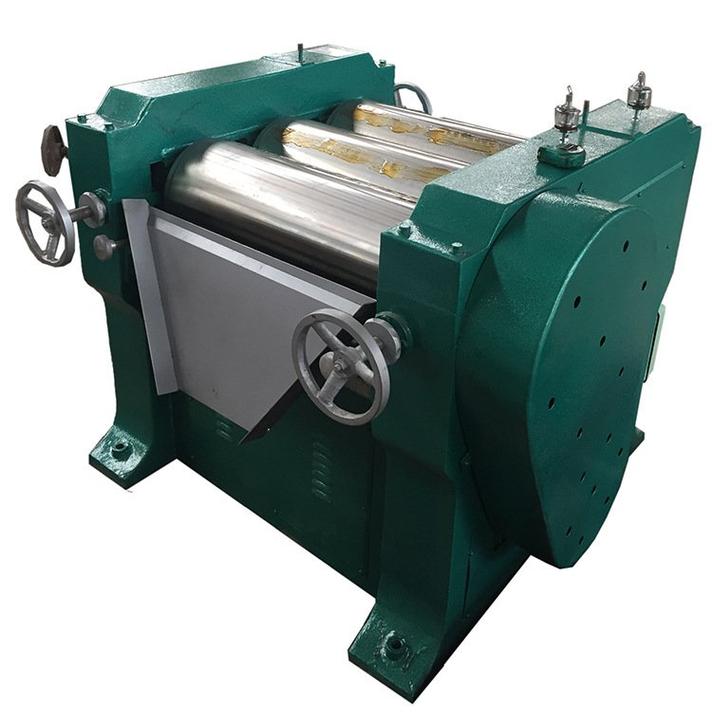 三辊研磨分散机辊子间隙调整实拍
现在市面上的辊子,无非两种路子。
一种是高铬铸铁的,便宜,四根辊子换下来也就6万。
但耐磨度差。磨3000小时就得重新拉荒,把辊面磨平,不然就会出现深浅不一的沟槽,出料细度直接飘。
吃刀量太大的话,辊子直接就卡停了。
另一种是碳化钨喷涂的,硬,耐磨,磨2万小时都不用拉荒。可四根辊子就要24万,相当于半台新机器的价格。
这行里没人明说的操作是啥?
中小厂为了压成本,全买高铬辊。本来要求3000小时拉一次荒,偷偷拖到8000小时。实在不行了,就把辊面磨掉0.5毫米凑合用,反正客户大多用刮板细度计测个大概,只要不是差的太离谱,也就蒙过去了。
还有新辊子上来要跑合72小时的规矩,好多厂为了赶单,跑12小时就开干。用俩月就抱轴,轴瓦都烧了,还怪辊子质量差。
不同行业的活,真不是同一台机器能扛的
就拿上次退我们货的那个新能源客户来说。
他们要的导电浆料,不能有半点儿铁杂质。高铬辊磨久了掉的铁屑混进去,电池内阻直接上去,整批电池都要报废。
之前有个同行,用高铬辊做的导电浆料,送测铁含量超标0.2ppm,直接赔了30万。
后来我们给他们配的全是碳化钨辊,间隙调到3微米,磨出来的料细度能到2微米,还没杂质。
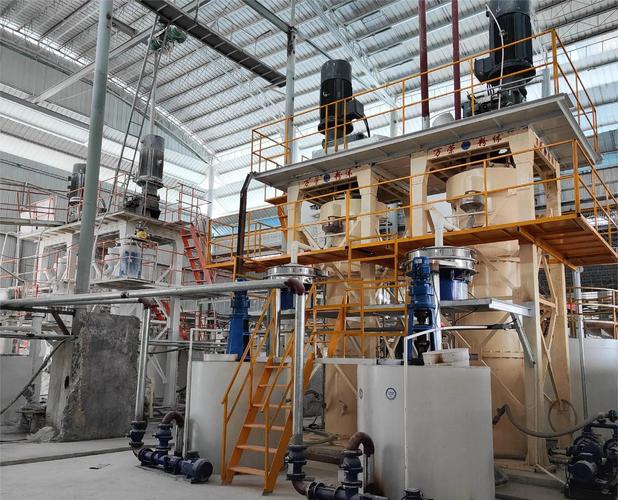 三辊研磨分散机处理导电浆料生产现场
再说说本地那个做纸箱油墨的王老板。
他要的水性油墨,要求没那么严,只要细度够15微米,印出来的字不糊就行。
之前他买了台进口三辊机,花了120万,用了半年就后悔了。产量是高,但是维护成本太高,换个密封件就要两万。
不过话说回来,进口机也不是不好,就是太贵了,小厂真扛不住。
后来我们给他改成国产的高铬辊三辊机,260辊径的,每小时能出800公斤料,维护成本每个月才500块。他现在逢人就说,适合自己的才是好的。
现在喊智能制造,可这行的暗礁没人提
这两年好多厂家开始给三辊机加自动伺服调间隙,还有在线细度检测,吹得神乎其神,说能实现无人生产。
国产替代的风也吹得猛。之前德国进口的同参数三辊机要120万,现在国产的20万就能拿下,好多厂都换了。
可没人说的是,现在的细度检测标准还是1999年的,用刮板细度计测。
现在好多客户要的是纳米级的分散效果,刮板测出来8微米,实际里面藏着好多100纳米的团聚体,客户用了出问题,你说你按标准测的,没问题,可客户不管这个,照样给你退货。
还有国产三辊机的密封件,大多用的是普通丁腈橡胶,用三个月就漏料。进口的氟橡胶密封件,能用三年,但是一套就要八千块。好多厂为了压价,用普通密封件,每天停机补油,算下来的停机损失,比当初省的那点钱多得多。
更搞笑的是,好多厂家宣传自己的三辊机能磨到1微米细度,那都是实验室里小批量试出来的。真到批量生产,辊子磨俩小时温度升到60度,料的黏度降了,细度直接飘到5微米,根本达不到。
昨天我去车间摸了摸那台老三辊机的辊面,温温的,不烫手。
我们车间老厂长传下来的土话是:三辊机的好,全靠手摸。
间隙调的准不准,手转一下辊子就知道。温度高不高,手一摸就明白。啥自动系统,都不如干了十年的老师傅的一双手靠谱。
你们厂的三辊机,一般多久拉一次荒?有没有遇到过那种测着没问题,用着就出故障的事儿?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干车间20年,聊聊三辊研磨分散机那些没人明说的门道
文章链接:https://m.yxqcspc.com/17886/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
