上个月夜班,三号线的徒弟小周连打三个电话。
我以为他要请假。
不是。是客户退了327件托盘。
1.2MPa水压打30秒,焊道渗得跟筛子似的。
我当时手里的烟都没掐,踩着工鞋就往车间冲。
别信厂商给的参数表,车间里的数都是磨出来的
很多厂商卖机器的时候,给的参数表写得天花乱坠。什么焊接速度5m/min,熔深2mm,合格率99.9%。
扯犊子。
我们现在量产用的机器,额定输出功率3000W的连续光纤激光,不是那种几百瓦的脉冲激光玩具。
保护气用的是99.99%的高纯氩,流量卡的是12L/min,多了会吹得熔池不稳,少了焊道直接发黑氧化。
焊接走速是2.8m/min,这个数我们前后试了不下200次,换了3种不同厚度的型材才定下来。
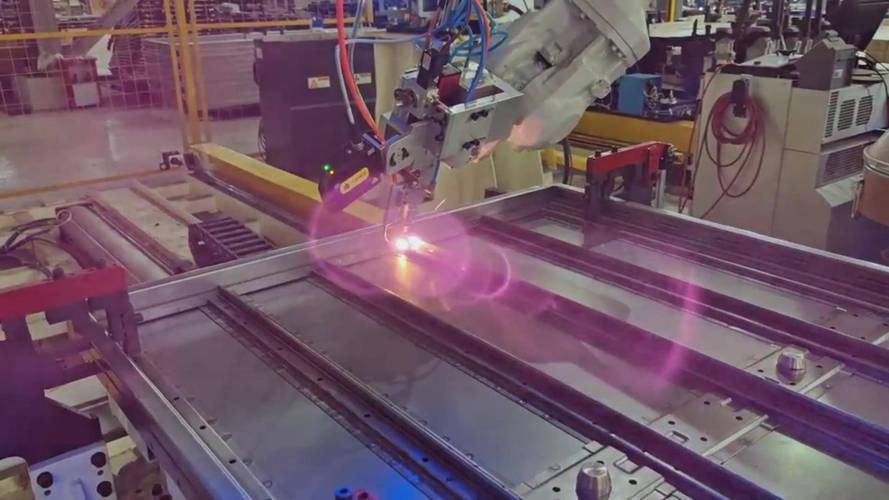
就上个月退的那批货,就是小周为了赶产能,把走速调到了3.5m/min,熔深不够,才漏的。
你说这是机器的问题?鬼才信。
两种主流技术路线的暗箱,我给你捅破
现在行业里做铝合金托盘焊接,主要走两条路。
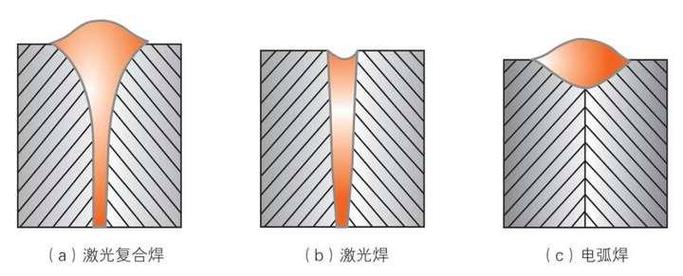
一条是纯激光深熔焊,一条是激光-MIG复合焊。
纯激光的好处是什么?热输入小,焊道窄,变形量能控制在0.1mm以内,焊完不用铣面。但是对工装的间隙要求极高,超过0.2mm就容易出未熔或者凹坑。
复合焊的话,间隙容忍度高,能到0.5mm,工装不用做那么精,省点钱。但是热输入大,焊完的托盘平整度差个0.3mm,得再上铣床铣一遍,费钱费时间。
说个行业里没人愿意往外说的妥协。
很多厂明明知道纯激光对工装间隙要求高,但是为了省几万块的工装加工费,就把激光功率往上硬提500W。
功率大了,熔深够了,间隙稍大也能焊上。但是6系铝合金里的镁元素本来就容易挥发,功率一高,气孔率直接涨3倍。
对外吹得天花乱坠,说自己工艺领先,其实就是拿焊道的疲劳寿命换当下的合格率。
不同行业的活,真不能用同一套参数
别觉得都是电池托盘,参数就能通用。
就说乘用车的800V高压平台托盘吧。3mm厚的6061挤压型材,要求焊道气密性过1.5MPa水压,还要满足10万公里的疲劳寿命。
之前某新势力找的代工厂,每批不合格率在2.2%左右,主要是气孔和未熔。我们把保护气罩改了,加了个后置拖罩,焊完的高温焊道不会被空气氧化,现在不合格率降到0.37%。
再说说电网用的储能柜托盘。那东西要放户外,风吹日晒,要求过1000小时中性盐雾试验。
之前他们用弧焊的焊道,3年就锈得漏液。我们用的是5mm厚的5052铝合金,激光焊的热影响区只有0.1mm,焊完的盐雾试验,焊道一点锈痕都没有。今年国网的10万套订单,一半都给我们做了。
现在大家都在说进口替代,真不是吹。
之前德国通快的同功率机器,一台要220万,还要配他们的专用工艺包,每年交10万服务费。现在国产的机器,核心激光器用的也是进口的,一台才85万,精度差了不到0.05mm,完全够用。我们车间三台机器,两台是国产的,跑了一年多,没出过大问题。
还有现在加的视觉跟踪系统,之前对刀要10分钟,现在摄像头自动识别焊道位置,30秒就搞定,省了不少人工。
但也有没人愿意说的烂事。
现在的标准根本跟不上行业发展。之前的国标是按400V平台的托盘做的,现在800V的托盘,要求焊道的介电强度要到20kV/mm,国标里根本没提这茬。
还有疲劳寿命的测试,有的厂按自己的内部标准测,有的按国标测,同样的焊道,按国标能过,按车企的内部标准,跑10万次循环就裂。更有意思的是,很多厂根本不测疲劳寿命,只要气密性过了就交货,反正车卖出去3年才过保,到时候出了问题,谁还记得是焊道的事?
昨天我还在三号线蹲着,看小周调参数。
激光头离工件的距离要求是1.2mm,他调到1.3mm,我一巴掌拍他后脑勺。
别信什么全自动黑科技。这机器娇贵得很,差0.1mm,焊道就可能出问题。
老话说得好,焊铝没捷径,擦干净,卡准数,别偷懒。
对了,你们厂现在焊6系铝托盘的时候,气孔率一般控制在多少?有没有什么压箱底的小技巧?
