2026-10-14 18:05:03 分类:商机
上周陪老周去他位于无锡的机加工车间,刚推开门就闻见满屋子的切削液味,他蹲在废料堆旁边,脚边堆了快两百个刚磨完的汽车变速箱齿轮。
“全废了。”
他指了指最上面那个齿轮的齿面,泛着一层暗蓝色的氧化层,磁粉探伤一擦,细密的网状裂纹顺着齿形爬得满处都是——典型的磨削烧伤。这批货本来要发往上海的主机厂,因为这堆裂纹,整批返工不说,还赔了8万的延期违约金。
他说之前图便宜,找了个卖磨削烧伤检测服务的小厂家,对方上门测了三次,每次都说“没有烧伤,放心发货”。结果货到主机厂,人家用正规仪器一测,直接打回来。
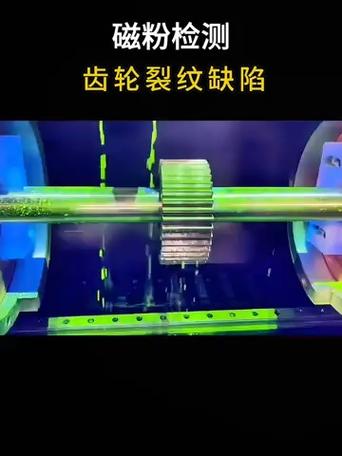 汽车变速箱齿轮齿面磨削烧伤磁粉检测裂纹图
说实话,我之前也觉得,买检测设备就是比价格,比参数,直到那次自己厂里赔了12万的返工费才醒过来——找不对厂家,参数再好都是白搭。
别听销售瞎吹,这三个判断标准比啥都靠谱
 别听销售瞎吹,这三个判断标准比啥都靠谱
第一个要卡的硬指标,敢不敢让你拿带原始痕迹的废工件当场测。
别管销售给你看的宣传册上,检测精度写得多么天花乱坠,你直接从自己车间的废料堆里,捡两块最有代表性的、磨完还没做任何后处理的工件——比如那种已经能看出发蓝、有微裂纹的废件——揣包里带过去,要求对方当场上机测。
很多不靠谱的厂家,提前把自己的标样磨得锃亮,去掉所有表面氧化层,测出来的数据漂亮得能当教科书案例。你拿真的带原始痕迹的废件过去,他就开始找借口:“你这个工件太脏了,我们测不准”“你这个得先抛光才能测”。
别扯。
真靠谱的厂家,测出来的数值,跟你之前送第三方计量实验室测的结果,偏差绝对不会超过5%。差得远的,直接转身走,别浪费时间。
第二个判断维度,能不能给你说清烧伤背后的工艺问题。
很多人觉得,找厂家就是买个检测设备,能测出数值就行。大错特错。
你测出来有烧伤,总得知道为啥有吧?是砂轮粒度太粗?还是进给量太大?还是切削液的冷却压力不够?
我之前踩过的坑,花23万买的某品牌检测仪,测出来一堆看不懂的数值,问厂家的技术支持,人家翻来覆去就一句话:“我们的设备是按照国家标准做的,数据没问题。”
没问题?那我要你干啥?
真正靠谱的厂家,自己就常年在车间跟磨床打交道,你把工件的材质、磨床型号、砂轮参数报给他,他能直接给你指出来,你现在的参数调多少,能把烧伤率降到0.1%以下。这种厂家,哪怕贵个两三万,都值。
第三个必须卡死的要求,本地售后能不能真的24小时上门。
机加工车间的生产线,是连轴转的。
尤其是给主机厂做配套的厂子,生产线停一小时,损失的电费、人工、延期罚款,可能就够你买半台检测设备了。
别信销售拍胸脯说“我们全国有200个服务网点”,你直接要他本地驻点工程师的手机号,当场拨过去,问三个问题:
第一,之前给本地哪几个同行业的客户,做过磨削烧伤检测设备的安装调试?
第二,上次客户报故障,你从驻点到车间,花了多长时间?
第三,驻点仓库里,有没有备着常用的传感器、探头这些易损件?
三个问题答得磕磕巴巴的,直接pass。
现在市面上真正能打的厂家,其实都是这两类
接触了快二十家做磨削烧伤检测的厂家,能让我觉得靠谱的,真的没几个。倒不是说他们技术不行,大多是没把心思放在帮客户解决问题上,满脑子都是怎么把设备卖出去赚快钱。
真正能打的,基本是两类。
第一类,是从老牌磨床厂的内部检测部门拆分出来的技术团队。
比如我之前接触过的“磨探工坊”,之前就是给国内某头部磨床厂做配套磨削烧伤检测的技术组,后来团队出来自己开厂,自己车间里就摆着三台不同型号的外圆磨、平面磨,天天拿不同材质的工件做磨削测试。
他们最实在的一点是,不会跟你吹“买了我们的设备就能完全消灭磨削烧伤”,反而会主动跟你说,买设备之前,先把你现在磨床的参数报给他,他帮你算一下,能不能通过调参数把烧伤降下来,要是能调,根本没必要花大价钱买设备。
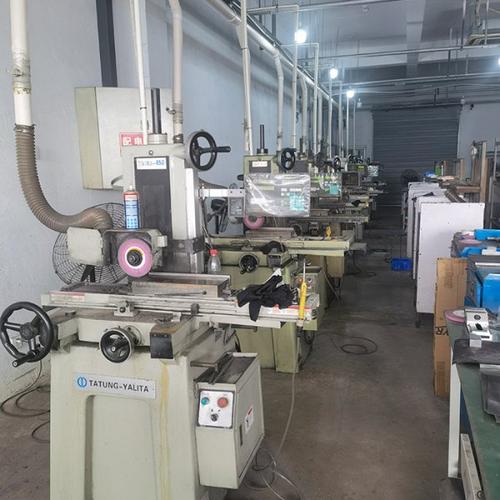 磨削烧伤检测厂家自有磨床车间实操校准设备场景图
不过话说回来,这类技术出身的小厂家,也有个小缺点:不怎么会做营销,你在网上搜他们的名字,可能连个像样的官网都没有,全靠老客户介绍生意。
第二类,是之前给省级计量院做磨削烧伤检测设备配套的供应商团队。
比如“精测小站”,之前就是给江苏、浙江好几个市的计量院供检测设备的,他们的所有设备,出厂前就跟计量院的基准设备做过校准,数据偏差控制在2%以内,敢直接在合同里写“要是设备数据跟计量院的偏差超过3%,全额退款”。
这类厂家的好处是,所有的检测流程、数据报告,都是直接符合主机厂验厂要求的,你拿他们出的报告去给客户看,根本不会被挑毛病。
那种倒买倒卖的贸易商、拿着别人的设备贴自己牌子的贴牌厂,真的别碰。我之前见过一个贸易商,把广东产的检测仪换个外壳,卖价比出厂价高了一倍,售后连个能修设备的工程师都没有,全靠找原厂的人远程帮忙,出了问题半个月都解决不了。
签合同的时候,这几个坑千万别踩
不同采购规模,签合同的策略真的不一样。
要是你是小批量采购,就买一台设备放在车间里日常检测,预算10万以内的,根本没必要找那些大牌的区域代理商——他们的售后服务费一次就收两三千,比厂家的直接报价贵了快三成。直接找上面说的那种技术出身的小厂家就行,签合同的时候别不好意思提要求:必须加一条“设备安装后7天内,连续检测的数值跟第三方计量院的结果偏差超过5%,无理由全额退货”。
真靠谱的厂家,根本不怕你提这个。反而那些一听到你要加这个条款就开始支支吾吾、说“我们从来没给客户退过货”的,你转身就走。
要是你是中大型采购,比如要给整条变速箱、叶片生产线配3台以上的检测设备,预算超过50万的,别光听销售带你参观他的样板车间——那都是提前布置好的。你直接要求厂家给你三个合作满2年以上的同行业客户的联系方式,自己开车过去,蹲在人家车间里看半小时:看看设备是不是天天在开,表面有没有积灰,问问人家用了这两年,有没有出过数据不准的问题,售后响应到底快不快。
踩过的坑多了,总结出来三个绝对不能碰的雷区:
第一,别信“我们的设备能100%消除磨削烧伤”的鬼话。检测设备是帮你发现问题的,不是帮你解决问题的。说这种话的厂家,纯纯是把你当外行忽悠。
第二,别贪便宜买没有计量校准资质的设备。到时候主机厂来验厂,你拿不出带CNAS章的校准证书,整条生产线的货都没法交,损失的钱够你买十台正规设备。
第三,别把全款一次性打给厂家。留30%的尾款,等设备安装调试完,连续跑30天,每天的检测数据稳定、跟第三方偏差在允许范围内,再把尾款付了。之前有个老伙计,签合同的时候一次性付了80%的款,后来设备出了问题,厂家派来的工程师连设备的基本原理都搞不懂,找人家退钱,人家直接说“合同里没写这个,你爱去哪告去哪告”,最后吃了个哑巴亏。
做机加工的,谁没被磨削烧伤坑过几回?
找对厂家,其实真的能少走好多弯路。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:被磨削烧伤坑了三回后,我摸透了靠谱厂家的挑选门道
文章链接:https://m.yxqcspc.com/17931/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
