去年7月18号。
38度。
车间中央空调坏了。
我蹲在3号雕铣机旁边,擦着刚铣完的铝件表面的铝屑,突然就发现不对——本来光滑的6061铝表面,多了一圈细细的震纹。
喊了徒弟拿百分表打主轴。
0.018mm。
超了出厂标准的三倍。
整批27件给苏州汽配客户做的工装,全废了。
客户晚上打视频过来,声音大到隔壁车间都能听见,说我们耽误他的生产线交付,要扣8万的尾款。
我当时盯着机床外壳上那个厂家的logo,胃里一阵发堵。
当初签合同的时候,销售拍着我肩膀说,他们的机精度保持性比进口的差不了多少,结果才用了14个月,就掉成这德行。
后来喊厂家的售后过来拆主轴,拆完我就笑了。
主轴的轴承是P5级的,不是当初承诺的P4级角接触轴承。出厂的跑合记录单上写的是720小时,实际我们查了他们的后台数据,只跑了380小时。
合着当初的承诺,全是飘在天上的。
选厂家的坑,全是真金白银砸出来的
摸了20年机床,我早就不看销售给的彩页了。
现在市面上的雕铣机厂家,无非走两条路线。
一条是做线轨的。快移速度能跑到48m/min,空跑的时候看着特别爽,加工软铝件的时候效率很高。
但是吃刀量最多3mm,碰到硬料就抖。
另一条是做硬轨的。快移速度只有24m/min,空跑的时候看着慢吞吞的,但是刚性足,吃刀量能开到8mm都不晃。
这里面的门道,厂家是不会主动跟你说的。
很多小厂家吹自己的硬轨是整体淬火硬轨,实际上就是把导轨条焊在床身上,表面只淬2mm深,用个两三年,导轨磨出凹槽,精度直接飘。
还有床身的铸件。
正规厂家的铸件,要露天自然时效18个月的铸件,把里面的内应力全放完了,才敢拉去加工面。
小厂家哪等得起?
铸件刚浇出来3个月,就用振动时效震俩小时,直接上机床加工。
刚装出来的时候,打精度全是达标的。用个一年半载,床身慢慢变形,你再打,精度能掉0.03mm以上。
这个就是行业里心照不宣的妥协。
你要压成本,他就敢在你看不见的地方偷工。
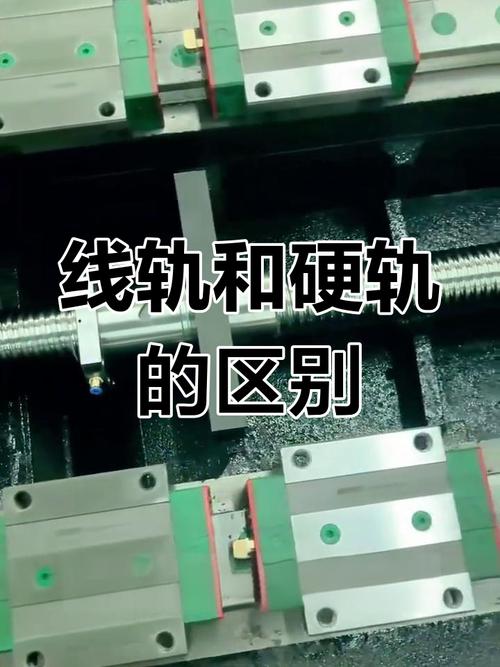
我之前碰到个客户,贪便宜买了台硬轨雕铣机,用了两年,导轨上磨出来的沟都能塞进去一张A4纸,找厂家售后,人家说你是日常保养不到位,跟我们质量没关系。
说实话,这种事,在行业里真的太多了。
同是雕铣机,场景不对全白搭
别以为雕铣机都是通用的。
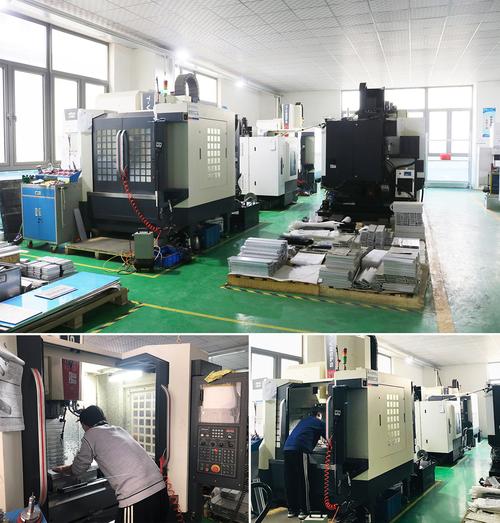
给3C行业做配套的厂家,和给模具厂做配套的厂家,做出来的机,根本不是一回事。
前年东莞有个做3C结构件的代工厂,找了个便宜的厂家买了8台雕铣机,做iPad的铝合金中框。
本来谈好的,表面粗糙度要到Ra0.8,不能有接刀痕。
结果跑了半个月,每批件的侧面都有0.01mm的接刀台阶,客户那边全给退了,赔了两百多万。
后来换了个专门做3C场景的雕铣机厂家。
人家的机,床身比普通的重200公斤,主轴跳动控制在0.003mm以内,连冷却水管的位置都专门调过,跑起来的振动值控制在1.2mm/s以下。
装上去跑了一周,做出来的中框,拿粗糙度仪一测,Ra0.6,直接过检。
另一个极端是做注塑模具的客户。
宁波有个做汽车内饰模具的老板,去年来找我吐槽,说之前买的线轨雕铣机,铣淬硬到HRC55的模具钢,吃刀量开到2mm就开始抖,表面全是震纹,最后还要拿人工抛光抛一周才能用。
后来换了专门做模具场景的厂家。
人家的硬轨是整体淬火到HRC58的,导轨面贴合力达90%以上,吃刀量开到5mm都不飘,加工完的模具面,抛光的时间直接省了一半。
对吧?你看,同样是雕铣机厂家,你做什么产品,就得找对应场景做得多的,不能看着便宜就买。
吹上天的进口替代,藏着多少没说的事
这两年大家都在喊进口替代。
原来进口的日本雕铣机,一台要一百二十多万,现在国产的同规格的,三十多万就能拿下。
说实在的,进步是真的大。
我车间现在用的两台国产机,加工软铝件的效率,跟原来的进口机比,差不了多少。
但是有个事,行业里没人愿意公开说。
现在国家对雕铣机的精度标准,还是2008年版的精度标准。
里面只要求你出厂的时候,定位精度要到多少,重复定位精度要到多少。
但是对长期精度保持性,完全没有强制要求。
什么意思?
就是厂家只要在你提货的时候,把机床的精度调到刚好卡着合格线,就算达标了。
至于用个三年五年,精度掉多少,没人管。
进口的机,用五年下来,精度还能保持在出厂值的80%。
很多国产的机,用两年,精度就能掉40%。
但是厂家对外宣传的时候,从来不说这个事。
还有现在大家都在吹的智能制造。
很多厂家说自己的机能连MES系统,能实现全流程的数字化监控。
实际上就是加了个网口,连上去只能看个机床开了多久,转了多少转。
你要想看主轴的实时负载,想看振动值的波动,想看刀具的磨损情况,根本没有对应的接口。
全是噱头。
还有绿色制造的事。
很多厂家说自己的机床节能,比传统的机省30%的电。
实际上就是换了个更便宜的伺服电机,冷却系统还是用的十年前的老油泵,一天下来,光冷却系统就要多耗20度电。
说穿了,还是为了压成本,找个好听的由头。
我在车间待了这么多年,总结出来一句实在话。
买雕铣机,别听销售在会议室里给你画饼。
你就直接开着车去他的厂区。
先看他的铸件堆在院子里晒了多久,敢让你看铸件上面的日期喷码的,至少是在认真做产品的。
再看他的主轴跑合台,上面的跑合记录单,敢给你随便翻的,至少不会在跑合时长上偷工。
要是他一上来就跟你吹自己的精度跟进口的一模一样,价格只有进口的三分之一。
你扭头就走。
天底下哪有那么好的事。
对了,你们厂里用的雕铣机,三年下来精度掉了多少?有没有碰到过厂家偷工减料的糟心事?
