2026-10-16 22:29:58 分类:商机
去年三季度的那个上午,我刚换完工作服走到机床边,就听见班长拍着16号机床的防护盖骂娘。
我凑过去看。工作台上的定位销,指尖稍微用点力就晃得能塞个名片进去。旁边堆着刚加工完的电池壳体,抽检的孔位偏差超了0.12mm,整批3200件,全得返工。
当时全车间的人都在骂,说哪个供应商做的破铁架子,连个螺丝都拧不紧。
没人提“治具”这俩字。
就像平时大家聊生产,总说机床精度够不够,刀具耐不耐磨,编程有没有bug,从来没人把治具当回事。可只要治具掉链子,整条线停个三五天都是常事,而背后牵着的,就是那些平时藏在供应商名录里,你可能一年都跟对方说不上三句话的治具厂家。
别觉得治具就是个“铁架子”,这里面的门道比你想的多
我跟合作最久的那个治具厂王总,从2008年就认识,他之前跟我掏过实话,现在很多小厂接治具的活,根本不把精度当回事,定位销的同轴度能做到0.1mm就敢交货,连三坐标都懒得开。
我们车间的要求是什么?定位销的同轴度公差必须控制在0.015mm以内,差半丝都不行。
还有材料的处理。正经做铝主体治具的流程,是铝块锯下来之后,先放72小时自然时效,把内部的应力全释放完,再粗加工留余量,再放24小时稳定尺寸,最后精加工到图纸要求。
很多小厂呢?
铝块从锯床下来直接上铣刀,尺寸铣完就发货,连放都不往仓库放。我之前碰到过一个治具,刚装机的时候三坐标测出来同轴度0.01mm,跑了三个月再测,歪到0.08mm,拆下来一看,铝块的应力把定位面顶得凸起来一块,就是因为当时根本没做时效处理。你找他理论,他掏出出厂时的检测报告给你看,说当时测的就是好的。你根本没处说理去。
就说夹紧力的控制。做薄壁件的治具,我们要求单个压头的夹紧力必须控制在120N以内,超过这个数,工件夹完就变形,松夹之后孔位全偏;压太轻,加工的时候工件飞出来,轻则撞刀,重则伤人。之前有个工人图省事,把浮动压头的压力调到200N,结果一开机,工件直接飞出去,把机床的防护玻璃都撞裂了,赔了小两万,从那之后我们对夹紧力的要求卡得特别严。
现在市面上的治具方案,说穿了就两条路。
一条是用6061铝做主体,表面做硬质阳极氧化,重量轻,加工快,成本比钢制的便宜三分之一,换型的时候工人抬着不费劲。但缺点也明摆着,硬度不够,跑个一年半载,定位面磨出一道道凹坑,就得拆下来重新铣,修的次数多了,精度就没了。
另一条是用45号钢做主体,淬火到HRC45-48,表面发黑处理,硬,耐磨,一个治具能用五六年不用修。但真的重,一个大的治具快五十公斤,换型的时候两个工人抬都费劲,腰不好的根本干不了。
这中间还有个行业里没人公开说的妥协。
明明要求72小时自然时效,很多厂家为了赶交期,直接把铝块扔进烘箱,烤4个小时就拿出来加工。烤完的铝块当时测着尺寸稳,其实内部的应力根本没释放干净,用半年就出问题。
你问他为什么不按要求做?他说客户催得急,交期晚一天要扣几千块违约金,谁等你放72小时?
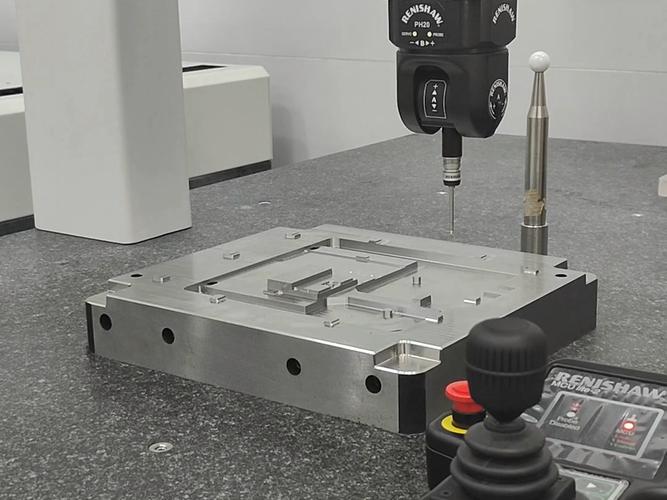 车间三坐标测量治具定位销场景
不同行业的治具要求,差得比人和人的差距还大
很多人觉得,治具不就是把工件固定住吗?哪个厂家做都一样。
真不是。
就说去年那批电池壳体的事。最开始找的那个治具厂家,是常年做普通结构件配套的,上来就按老思路做了四个硬夹紧点,每个点的夹紧力算到300N。装上去跑了三天,良率从98%掉到72%。
我们拆下来一测,1.2mm厚的铝合金壳体,被压头压得凹进去0.03mm,松夹之后工件弹回来,孔位全偏了。
找原来的厂家改了三版,要么夹不紧,要么压变形,折腾了快半个月,客户那边催着要货,急得我嘴上起泡。
后来找了个专门做新能源配套的治具厂家,人家师傅过来现场看了半小时,直接把四个硬夹紧换成了两个浮动压头,每个压头上面装了微型压力传感器,夹紧力超过110N就自动报警。
改完之后再跑,良率直接回到98.5%,连续跑了半年,连个定位销的松动都没出过。
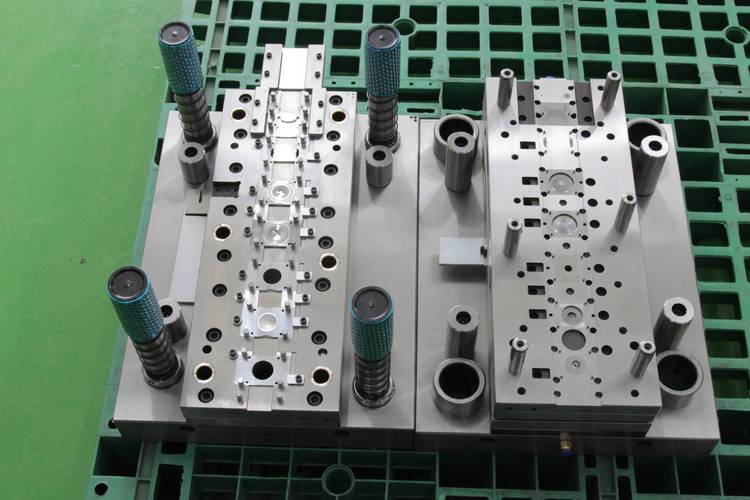 新能源电池壳体加工浮动压头治具
还有个做变速箱齿轮的检具的事,印象特别深。
之前我们要做一批齿轮的跳动检具,要求定位锥面的硬度到HRC58,齿形检测的跳动控制在0.008mm以内。当时有个做3C治具的厂家过来报价,比市场价便宜一半,说这个简单,我们用铝做主体,保证给你做出来。
我当时就问他,铝的硬度才多少?拿铝的定位面去测淬火的齿轮,磨个十几次就出凹坑,数据能准吗?
他还跟我犟,说他们做手机中框的治具,全用铝,精度够得很。
后来实在没辙,还是找了个常年做汽车传动链配套的治具厂家,人家光定位锥面就反复磨了三遍,还做了0.01mm的预压量,装上去之后连续测了200个齿轮,数据波动都不超0.005mm。
你看,做3C的治具厂家,习惯了轻、薄、软的工件,对高硬度、高精度的耐磨件加工根本没概念;做普通结构件的厂家,习惯了厚、硬、刚性好的工件,对薄壁件的变形控制一窍不通。
隔行如隔山,真不是瞎说的。
现在的治具厂家,一半在追风口,一半在踩坑
这两年跑供应商,明显能感觉到变化。
以前的治具厂家,就是个小加工坊,几台铣床,几个老师傅,按图纸铣完就交货。现在呢?好多都在追智能制造的风口,做带快换接口的治具,跟机床的托盘一卡,两秒钟就定位好,换型时间从原来的40分钟降到5分钟,工人根本不用打表找正。
还有的给治具装了温度传感器、夹紧力传感器,数据直接传到车间的MES系统里,治具没夹紧,或者定位面的温度超了,机床自动就停,根本不用人趴在旁边盯着。
之前我们做航空结构件的治具,全是从德国进口的,一套要20多万,等配件要等半个月。现在国内几个专门做高端治具的厂家,做出来的东西,精度跟进口的差不了多少,一套才4万,坏了当天就能上门修,真的比之前省心太多。
但坑也真的多。
我之前碰到个厂家,上来就说能做智能治具,报价比普通治具贵两倍,说能接工业互联网,能远程监控治具状态。我们抱着试试的心态订了一套,装上去才发现,那个无线传输的模块,离机床三米远就没信号。
拆开一看,里面的传感器是网上批的,一个才20块钱。
真的给我气笑了。
还有个行业里没人愿意公开说的难题。
现在治具的验收,根本没有统一的国家标准。你说一个治具的寿命是多少?有的厂家宣传能跑10万件,实际跑3万件,定位面就磨超差了。你找他索赔,他就找一堆理由,说你机床的吃刀量太大,你切削液太脏,你操作的时候没按要求来,反正就是不承认自己的治具质量有问题。
更离谱的是,现在好多厂家为了抢订单,不管自己有没有那个技术能力,什么单子都接。之前有个做3C治具的厂家,接了个汽车安全件的治具订单,做出来的东西,定位销的硬度才HRC20,装上去跑了1万件,定位面磨了0.05mm,差点出了批量质量事故。
我师傅当年在车间干了30年,退休的时候跟我说过一句土话。
“治具好不好,别听销售吹,跑够一万件,数出来的不良率不会骗你。”
这么多年我一直记着。现在我们验收治具,从来不在厂家的实验室里验,拉回自己车间,跟平时生产一样,满负荷跑,跑够5000件,定位精度没掉,夹紧力没飘,才算合格。什么三坐标报告,什么权威检测证书,都不如车间里实打实跑出来的数靠谱。
毕竟车间里的活,骗不了人。
对了,你们车间之前碰到过最坑的治具厂家,是在哪个环节掉的链子?是精度不够,还是偷工减料,还是售后打不通电话?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:跟治具厂家打了20年交道:我见过的那些坑、门道和没说破的潜规则
文章链接:https://m.yxqcspc.com/18064/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
